上周三凌晨两点,我蹲在客户的新能源车间地上,盯着满地压出凹痕的电池壳,差点把手里的测温枪捏碎。
找错厂家的代价,真的疼。
之前为了赶产线进度,找了个报价比市场价低18%的工装治具厂家,合同签得快,生产也快,三天就把12套定位治具送过来。结果一上机,定位销的公差超了0.06mm,压头下来的时候直接把电池壳的铝面压出凹痕,整条PACK线停了12个小时,光给客户的停线补偿就掏了21000。那钱够我给团队买三个月的下午茶了。
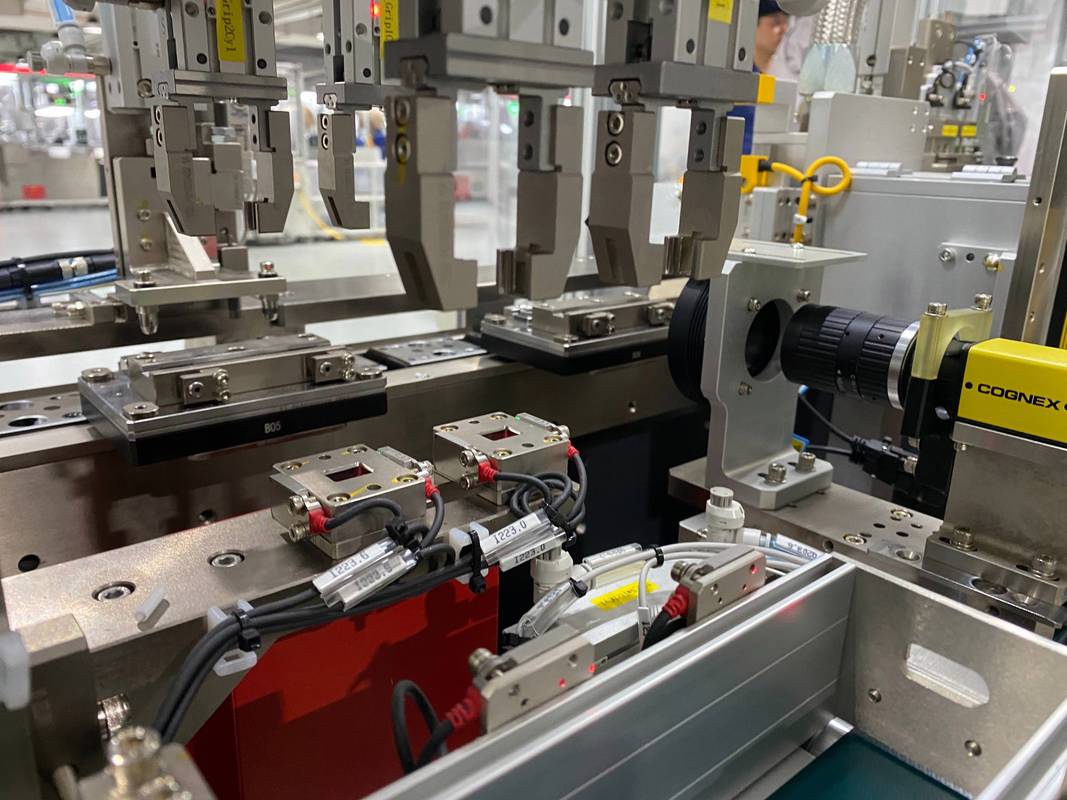
别光扒报价单,这几个细节才是筛掉坑货的硬标准
说实话,很多人找工装治具厂家,第一反应就是问“你们多少钱一套”,比来比去选个最便宜的,最后踩坑了才反应过来,治具这东西,精度差一点,后面的麻烦能堆成山。
第一个要盯的细节,根本不是他报的总价。是他接你需求时,有没有先摸你的样件。
我后来接触的靠谱厂家,只要你带样件过去,工程师第一反应是拿百分表在样件的基准面上测三圈,看有没有变形、有没有残留的机加工毛刺,当场跟你敲定定位基准的位置,甚至会把你样件上的飞边用锉刀修掉一点,怕后续装夹的时候定位偏。之前踩坑的那家呢?当时我把样件发过去,销售连拆都没拆,直接回我”我们做治具做了十几年,这点精度还能出问题?”
再往下挖,你得看他车间里有没有专门的治具试跑台。
很多小厂,车间里摆几台铣床、磨床,治具焊完、钻完孔,连个试装的步骤都没有,直接打包发物流。你想想,零件加工完有热胀冷缩的变形,孔位钻完有位置偏差,不试跑就发货,到你产线上出问题不是必然的?
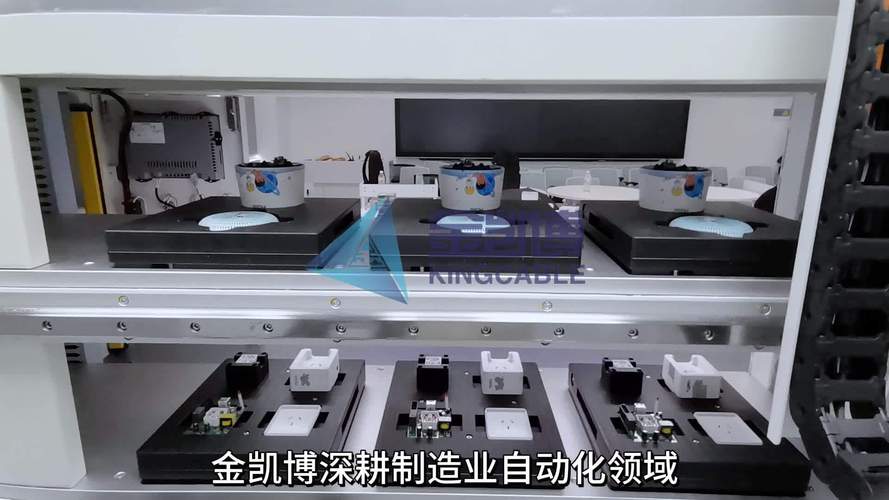
靠谱的厂家会专门搭一个跟你产线参数一模一样的试跑台,治具做完之后,先在自己厂里把所有的定位、压装、夹紧动作跑个几十次,测完所有公差值,拍个15秒的试跑视频给你,确认没问题了再发货。我上次找的苏州那家厂,光试跑台就占了车间快100平,上面摆着不同行业的模拟工装,从3C的耳机壳到重卡的后桥零件,啥都有。
还有个最容易被忽略的点:售后响应的链路够不够短。
别信那种销售跟你说“我们售后24小时响应”的空话,你得问清楚,你对接的人是谁——是销售?是客服?还是专门的售后工程师?之前碰到过最离谱的,治具用了三个月,定位块磨了,我找销售,销售推给客服,客服推给售后,来回扯了三天,最后还是我自己在网上找了个机加工店重新做了个块换上。靠谱的厂家会给你配个专属的对接工程师,你打个电话过去,哪怕是半夜,他都能接,碰到定位块磨损这种小问题,当天就把易损件用顺丰发出来,甚至会主动给你发个操作短视频,告诉你怎么调整夹紧力能延长易损件的寿命。
真正靠谱的工装治具厂家,根本不会在朋友圈刷“低价接单”的广告
我前前后后接触了不下30家做工装治具的厂家,摸出来个规律:但凡天天在朋友圈发“低价接治具订单,当天报价当天生产”的,大概率不是能长期合作的对象。
啥样的厂家值得长期打交道?
就是那种开了10年以上,车间面积在2000-5000平,工人也就三四十个,不接杂活的中型加工厂。老板本身就是机械工程师出身,办公室墙上贴的不是拿了多少行业奖项,是之前做治具出问题的复盘记录——比如哪次为了省成本,用了普通45号钢做定位块,结果客户那边一天跑2000次,三个月就磨变形了,后来全部换成淬火加硬的SKD11材料,把这个教训写在白板上,每次开会都提。
这种厂家跟你聊的时候,根本不会上来就问你预算多少。他会先追着你问:“你这个治具一天要运行多少次?产品的批量是多大?后续会不会有产品改款?”甚至会主动给你出省钱的主意,比如“你这个定位块没必要做整体的,换成可拆卸的结构,后续换型的时候只需要换个小块就行,能省60%的维护成本”。
上次碰到个做了14年治具的王老板,我本来要做12套治具给客户的新线配套,他拿着图纸算了半小时,抬头跟我说“你其实先做4套试跑就行,等线体调试稳定了,确认定位没有问题,再补剩下的8套,能省快两万的前期投入”。
这种话,那种满脑子想赚快钱的厂家能说出来?根本不可能。
不过话说回来,也不是说小厂家就一定不好,很多刚创业的小团队,工程师都是从大厂里出来的,做活特别细,报价也实在。但那种啥活都接的“杂货铺式”厂家真的要躲远点——今天做治具,明天做货架,后天做广告展架,啥钱都赚,啥都做不精。
不同采购规模下,签约前一定要把这几个坑堵死
踩坑踩多了,我现在签合同之前,都会根据采购的规模提前把避坑条款写死,再也不想蹲在车间地上熬大夜了。
如果是小批量采购,单次合同额在5万以下的,别一上来就打全款。留30%的尾款,等治具到厂,连续试跑3天,所有的定位公差、夹紧力、压装精度都符合要求了,再把剩下的钱打给对方。别听销售说”我们公司规定必须全款才能排生产”,这种直接扭头走,真靠谱的厂家不会卡这点尾款,毕竟他也怕自己做的东西达不到你的要求。
如果是中大批量采购,单次合同额在20万以上的,一定要在合同里把停线损失的赔付规则写清楚。之前我第一次踩坑的时候,合同里只写了”治具精度不符合要求的,厂家负责免费返工”,根本没提停线损失的事,最后厂家只愿意承担治具本身的返工费用,客户那边的12小时停线损失全是我自己扛。现在我签这种大合同,都会加一条:治具交付后因为精度不达标、结构设计缺陷导致客户产线停线的,厂家需承担对应单次停线损失的70%,最高赔付额不超过合同总金额的1.5倍。
还有几个通用的避坑点,记牢了能省不少钱:
第一,别找那种报价比市场价低20%以上的厂家。机加工的材料成本、人工成本摆在那,低这么多,他肯定要在看不见的地方偷工减料——比如本来要给你做±0.02mm的精度,他给你做成±0.1mm,表面上看都差不多,用起来问题一大堆。
第二,别信那种“我们啥行业的治具都能做”的万能厂家。治具这东西,隔行如隔山,做3C消费电子的精密治具,和做重卡零部件的重载治具,对刚性、精度、材料的要求差了十万八千里,啥都接的厂,大概率每个领域都做不精。
第三,别跳过现场考察的环节。哪怕离得远,也要抽半天时间过去,别光看他给你发的车间视频——很多视频都是借的同行的。你到了车间就看两个地方:看角落有没有堆着待返工的治具,看设计工程师是不是对着图纸改方案,还是在工位上刷短视频。
谁的钱也不是大风刮来的,对吧?找工装治具厂家这事,真的别图省那点报价的便宜,最后算下来的停线损失、返工成本,比你一开始省的那点钱多太多了。
