上周在吴江的一家机加车间蹲了一下午,看着班组长对着刚拆箱的夹具骂娘。
谁懂啊,就是那种攒了俩月的生产排期,本来要赶在月底给下游客户交一批新能源结构件,结果刚把夹具装到加工中心上,对刀的时候就发现不对——定位基准面的铣削误差超了0.03mm,打出来的孔位偏了0.12mm,整批2000件的铝合金壳体直接废了一半,生产线停了4天,光赶工的加班费和给客户的延期违约金就掏了快8万。
找当初签合同的工装夹具厂家?人家电话打过去,要么就是“师傅在外地赶项目,得等一周才能过去”,要么就是反过来咬一口“是你们车间的水平没调好,跟我们的夹具没关系”。
真的。
这种破事,我这三年跟着机加工的朋友跑供应链,见得太多了。
别光扒报价单,这几个细节才是筛厂的硬门槛
说实话,我之前也以为选厂就是比报价,直到亲眼见了朋友因为选错厂赔了十几万,才知道这里面的水有多深。你得盯着这几个实打实的细节查,别被销售的漂亮话绕进去:
第一,别光看人家给你摆出来的、印得精美的检测报告,直接找质检主管要近3个月给同行业客户做的夹具全尺寸检测原始记录——就是那种带着手写签字、改了几次测量数值的纸质台账,或者是三坐标机器导出来的原始PDF,不是那种PS过的、给客户做展示用的“完美报告”。要是对方支支吾吾拿不出来,或者所有记录上的检测员签字都一模一样,别犹豫,直接pass。毕竟连日常质检台账都做不规范的厂,你指望他给你的定制夹具把公差控在0.01mm以内?
第二,直接去生产车间数他们的自有设备。我见过太多所谓的工装夹具厂家,注册个公司,租个小办公室,接了单就全丢给外协厂加工——从铣平面到磨定位销,全是别人做的,中间转个三四手,公差能控住才怪。你就看他们车间里有没有至少3台以上的精密设备:坐标镗、高精度平面磨、带光栅尺的数控铣。要是连个自己的磨床都没有,全靠外协,那你就算签了合同,最后拿到的夹具是什么精度,全看外协厂当天的心情。
第三,别信销售嘴里的“24小时上门售后”,直接问他要近3个月同区域客户的真实售后案例:上次哪个客户的夹具出了问题,从接电话到技术人员到现场花了几个小时?换定位件花了多久?最后客户有没有因为处理不及时产生损失?要是他跟你扯“我们的产品从来不会出问题,根本没有售后案例”,你就笑一笑,这种吹牛皮的厂,真出问题的时候跑的比谁都快。
靠谱的工装夹具厂家,从来不会追着你打价格战
跑了这么多厂,我总结下来,真正能长期合作的工装夹具厂家,基本都是两个路数。
第一种,是从主机厂、大型Tier1的工装车间出来的老技术人自己开的厂。比如苏州相城的老陈,原来就是博世汽车部件的工装工段长,干了20多年,2017年带着原来车间的两个老质检、三个高级铣工出来自己开厂。这种厂的特点是什么?根本不会一上来就给你报个比市场价低15%的“惊喜价”,反而会在你提需求的时候追着问一堆细碎的问题:你的加工节拍是多少?用的什么型号的加工中心?切削液的浓度配的是多少?甚至会问你车间的常年温湿度是多少——他们是真的懂,温湿度差个5度,高精度夹具的尺寸就会飘,要是前期不问清楚这些细节,后面做出来的夹具再好,也用着别扭。
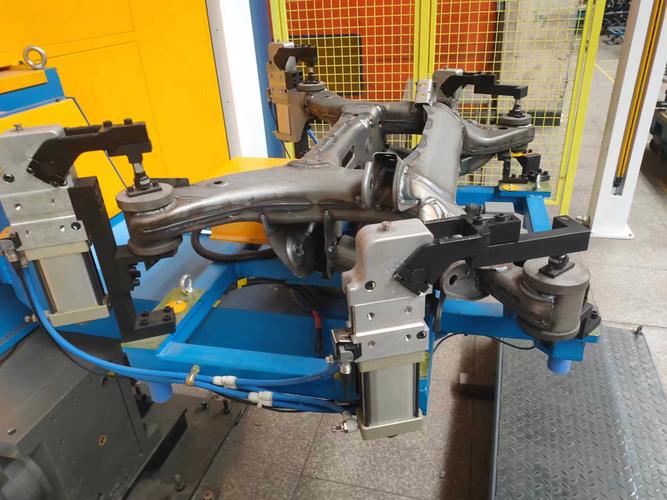
第二种,是只死磕一个垂直细分领域的厂。比如有的厂就只做新能源电池壳体的夹具,有的就只做汽车底盘副车架的焊接夹具,从来不会什么活都接。我之前碰到过一个销售,上来就拍胸脯说“我们厂从儿童玩具的夹具到航空发动机的夹具都能做,价格给你最优惠”,我当时转身就走了。
太扯了。
连自己的核心领域都守不住的“万能厂”,本质上就是个中间商,你找他做高精度的夹具,他转头就找之前做普通五金件的小厂给你拼,最后精度达不到要求,耽误的是你自己的生产进度。
不过话说回来,那种只做细分领域的厂,因为天天跟同类型的零件打交道,对你的生产痛点门清——比如知道新能源壳体的哪些位置容易震刀,知道副车架的哪个安装孔位最容易因为夹具受力变形超差,做出来的夹具根本不用你反复调,装上去就能用。
不同采购规模的签约坑,踩中一个都能亏十几万
讲完筛厂的标准,再说说签约的时候怎么避坑,毕竟前面选得再好,合同签得稀烂,最后还是要吃亏。
如果你是小批量采购,比如一年的夹具采购额在50万以下,真别跟厂家签什么一整年的框架协议,就按单个项目签。而且一定要留30%的尾款,等夹具在你的生产线上连续跑满1个月,没有出现定位偏移、材料磨损过快的问题,再把尾款打过去。别听销售说什么“我们厂从来不留尾款,都是货到就结清”——真要是对自己的产品有信心的厂,根本不会怕你留这点尾款,反而那种一上来就催着你把全款打了的,大概率是知道自己的夹具用不了多久就出问题,想赶紧把钱揣兜里。
要是你是大批量采购,比如年采购额在200万以上,别把所有订单都压给同一家厂。我认识的那个做光伏支架的老板,之前就因为图省事,所有的夹具订单都给合作了两年的老厂,结果去年老厂接了个大订单,产能排满了,给他的夹具拖了20天才能交货,他的生产线差点因为没有新夹具停摆。正确的做法是找2-3家同水平的靠谱厂,把70%的固定订单给合作过的老厂,剩下30%的量分给新开发的备选厂,既不会被老厂拿捏着年年涨价,也不会因为某一家厂临时产能不足,把你的整个生产计划拖垮。
最后说几个绝对不能踩的坑:
别信“免费设计夹具”的套路。设计是要花时间、花人力成本的,真免费给你设计的,最后肯定会在材料上给你偷工减料——比如把你要求的Gr15轴承钢定位块,换成普通的45号钢,用个3个月就磨损超差,你换都换不及。
合同里别写那种模棱两可的质保条款。别就写个“质保1年”,一定要明确写清楚:质保期内,因为夹具制造精度、材料硬度问题导致的加工废品,由厂家承担全部损失,并且48小时内必须派技术人员到现场处理。去年有个客户就是因为合同里没写清楚责任,夹具用了2个月,因为定位销的硬度不够磨快了,导致1200件支架的孔位偏了,厂家只肯赔个新的定位销,剩下的几万块废品损失全自己扛,哭都没地方哭。
对了,还有个小细节:签合同的时候,一定要要求厂家把夹具的关键零件的材料检测报告附在合同后面,不然他拿什么材料做的,你根本不知道。
找工装夹具厂家,本质上不是找个做铁疙瘩的供应商,是找个能帮你扛生产风险的合作伙伴。别贪那点小便宜,真出问题的时候,亏的钱比你省的那点,多太多了。
