去年接了个新能源汽车涡旋盘的急单,找了家报价比市场价低30%的五轴加工厂家。当时销售拍着胸脯说”我们用的是进口五轴机,精度绝对能满足你的要求”,我图便宜就签了。货送过来的时候,我蹲在客户的车间地上拆检,指尖沾着的铝屑里混着肉眼都能看见的振纹——320件毛坯全废,光料损就赔了18万,连带着给客户赔了20万的交期违约金。
27万的教训。
真的。
从那之后我再也不信什么”低价高效”的鬼话,前前后后跑了江苏、浙江、上海的21家五轴加工厂家,摸出来的选厂门道,比之前十年踩的坑加起来都多。
考察时别被展厅的设备晃花眼,三个硬标准能筛掉80%的坑货
别光听销售说自己的设备是啥品牌、啥精度,直接要近3个月内,加工同材质、同复杂度工件的三坐标检测原始报告——不是那种P得漂漂亮亮的PDF宣传册,是带设备校准有效期、检测人员手写签字、测量数据没有人为修改痕迹的原始记录。那种拿不出原始检测记录的厂,所谓的五轴加工能力,大概率就是个包装出来的噱头。我上次去宁波一家厂,销售给我看的检测报告,上面的测量值全是小数点后两位凑得整整齐齐的,我翻到最后一页,连检测设备的编号都没填,转头我就走了。
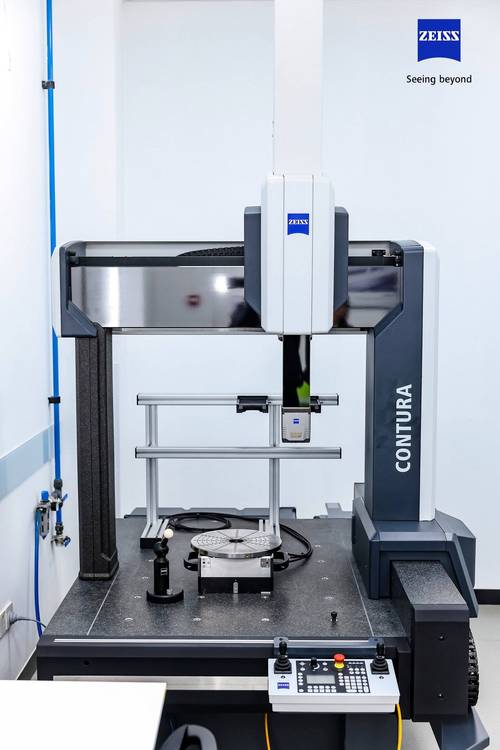
别光看机台在不在转,要看他加工的是什么活。你进了车间别听销售给你介绍机台型号,眼睛扫一下五轴机工作台上夹的是什么件——要是全是普通的法兰、垫块、简单曲面这种三轴加工半小时就能干完的活,说明他根本没把五轴机当主力生产设备,大概率是接了高复杂度的单就临时找外包做,赚个差价。我之前碰到过一家厂,两台五轴机天天夹着铝块做简单的摄像头外壳,我问他为啥不做复杂件,他直说”简单的活赚得稳,复杂的活编程麻烦,出问题还要赔钱”——就这心态,你把高精度的航空件、叶轮给他做,能做好才怪。
拉着车间的师傅聊两句,别光跟销售唠。你去考察的时候,找个师傅换刀的间隙递根烟,别问”你们精度能做到多少”,就问”上次做钛合金件震刀的时候,你们是调RTCP参数还是改刀路转速”。真的天天在五轴机上摸爬滚打的师傅,张嘴就能给你掰扯半天,从线速度给多少、留多少余量、震刀的时候抬Z向多少合适,说的全是落地的细节。那种支支吾吾说”这个我们都是编程员管,我不太清楚”的,说明车间的工艺体系根本没落地,全靠临时凑。
真靠谱的五轴加工厂家,从来不是规模越大越好
我之前总觉得,找那种上百台机的大厂肯定靠谱,直到上次找上海一家知名的大型加工厂做小批量的医疗零件,等了12天排期,送过来的件上面有明显的接刀痕,找过去售后,人家说”我们都是按批量走的,你这小批量单优先级低,师傅都是顺便给你做的”——合着我花了高价,就买了个”顺便”?
后来跑得多了才发现,最适合接定制化五轴件的厂,根本不是那种动辄上百台机的巨头,也不是那种两三台机凑起来的小作坊。就是那种规模在30-80人,做了7-10年,专门盯着某一类高复杂度五轴件深耕的厂。比如苏州相城那家叫准星精密的(化名),老板之前是国内某头部五轴机床厂的售后工程师,自己开厂7年,就做钛合金、高温合金的小型复杂结构件,车间里连普通的三轴散单都不接,前台都知道”我们不做三轴能搞定的简单件”。
这种厂的好处是什么?他的工艺是专门针对某一类材料、某一类复杂度的件磨出来的,不会啥活都接最后啥活都做不精;加上规模不大,你找过去能直接对接上管生产的老板,不是层层转介的销售,出了问题不会踢皮球;更关键的是,他的五轴机是真的天天在跑连续联动的活,不是摆在展厅当展品的。
别找那种什么活都接的厂,今天做模具明天做零件后天做工艺品,编程师连RTCP校准的时间都抽不出来,给你做出来的件差0.05mm都是良心没坏。
签合同的时候,把这些坑提前堵上,能省大半麻烦
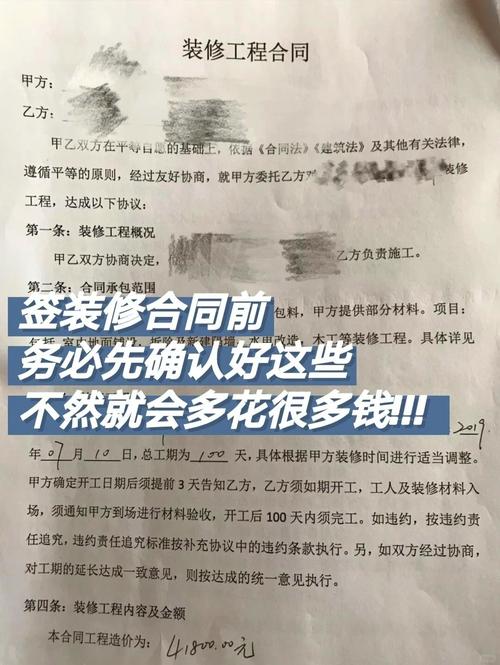
说实话,选厂家的时候聊得再好,最后落不到合同上,全是白扯。
如果是小批量试单(比如10-50件,总金额5万以下),别上来就签什么全年框架合作,也别一上来就打全款。把”首件全检合格后再付30%预付款,终检合格后付全款”的条款写进合同。别信那种”我们从来不收预付款,免费给你打样”的鬼话——免费打样的件,大概率是挑了车间里最好的师傅,用密度最好的毛坯,慢工出细活给你做的,等你批量下单了,就换个刚学了三个月的学徒师傅给你干,精度掉得能让你怀疑人生。
如果是长期批量单(比如年采购额50万以上),别光跟销售谈条款,一定要找管生产的负责人一起谈。把”连续3批件超差,厂家要承担对应批次30%的违约金”写进去,还要加上”加工过程中如果需要修改工艺、调整刀路,必须提前24小时跟你的工艺师确认,不能私自更改加工方案”。上次有个朋友碰到的坑,就是厂家为了省时间,私自把他的钛合金件的进给速度提了20%,结果件的表面粗糙度直接不达标,返工花了整整两周,耽误了客户的产品发布。
还有个最容易被忽略的点:别找那种连自己的专用工装都是临时焊的厂家。上次我去东莞一家厂考察,看见他加工叶轮的工装是用角铁拧在工作台上的,我问他同轴度怎么保证,他说”打表调一下就行”——就这工装,加工出来的件同轴度能到0.02mm才怪。
找五轴加工厂家,从来不是找最便宜的,也不是找名气最大的。
是找那种,把你要做的件当回事的人。
