2026-10-18 08:47:08 分类:商机
上个月周三早会刚散,小周攥着一沓退货单冲到我工位,T恤后背全是切削液印子。
那批赶了一周的新能源电机轴,客户全检粗糙度,要求Ra0.8的轴承配合段,测出来全在Ra1.4到Ra1.9之间。整批320件,人家直接安排物流拉回来了,连商量的余地都没有。
我当时脑壳嗡的一声。
上周小周还拍着刀架跟我保证,新换的金属陶瓷刀头,转速开1800转,走刀量0.12mm/r,闭着眼都能到Ra0.8。
结果呢?
他根本没查主轴的径向跳动。
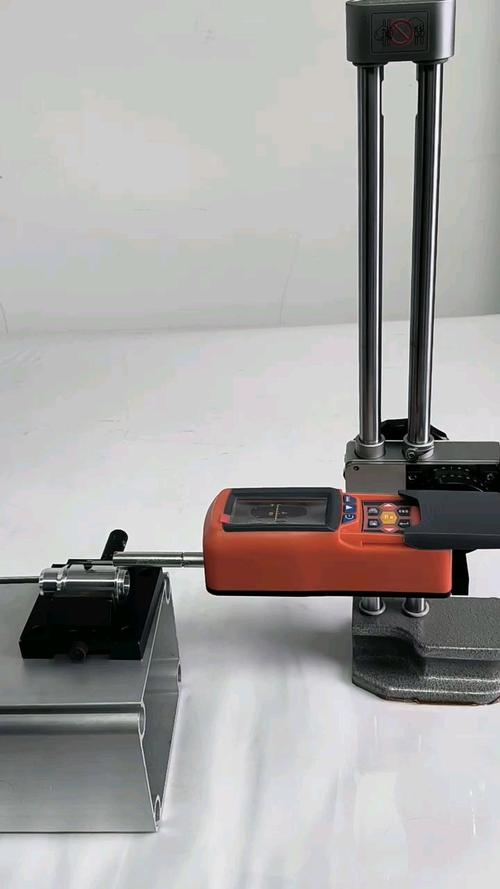 车间操作人员用便携粗糙度仪检测车削电机轴表面
车削表面粗糙度的坑,从来都不是换个刀就能填的
我蹲在机床边打了三表,主轴径向跳动0.03mm。就这一点间隙,再好的刀也白搭。
之前我们做过对比试验,同样的45钢调质棒料,同样的硬质合金刀头,吃刀量1.5mm的时候,哪怕转速拉到2200转,稳定测出来的粗糙度是Ra1.2;把吃刀量降到0.3mm,相同的转速走刀,能稳定到Ra0.6。但要是主轴间隙飘到0.02mm以上,你就算换单价200多块的金刚石刀,测出来的数能跳得跟心电图似的,一会Ra0.5,一会Ra1.8。
行业里对外吹的“硬车替代磨削”的工艺,一半以上的车间实际都在刀塔上偷偷装了滚压头。
这是大家心照不宣的妥协。硬车路线看着光鲜:不用上磨床,一次走刀就能到Ra0.4,效率比磨床高两倍,对外宣传的时候全拿这个当卖点。但实际车间里谁都清楚,普通经济型数控车床的刚性根本扛不住硬车的连续切削,干个五六十件,刀头磨钝了,粗糙度直接掉两个等级,换刀的成本算下来,比上磨床还贵。
滚压就不一样了。车完的轴直接过一遍滚压头,压力我们一般调到8MPa,表面的微观凸起被压平,粗糙度能稳定降到Ra0.2到Ra0.4,连续干几千件都不用怎么调整。但你要是跟客户说我们是靠滚压凑的粗糙度,人家转头就找别家——毕竟谁都觉得,能直接车到的精度才是真本事,靠滚压就是“取巧”。
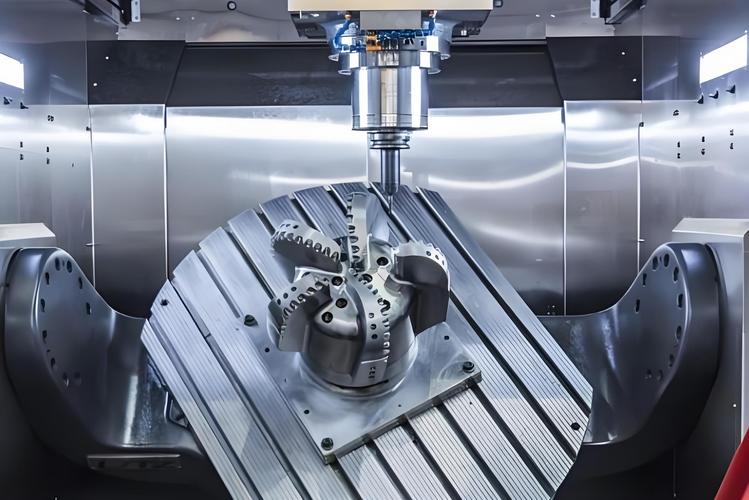 数控车床刀塔安装液压滚压头加工金属轴现场
不同行业的粗糙度要求,根本不能拿通用标准套
我刚入行的时候,师傅跟我说,粗糙度Ra1.6是万能标准,不管啥零件,做到这个数准没错。
现在想想,纯扯。
去年给某新势力车企做的电机输出轴,一开始我按之前做普通工业电机的经验,把配合段做到Ra1.6就发货了。结果客户那边装机跑了3000公里台架试验,轴承直接出了点蚀。拆下来测,那段表面的微观峰谷差是1.2微米,比要求的Ra0.8高了0.4。人家的电机是12000转起步的高转速,普通工业电机才1500转,微观的小凸起在高转速下反复压轴承滚道,不出现麻点才怪。
还有前年给食品厂做的304不锈钢输送辊。一开始我们按普通装饰面的要求做的Ra1.6,车出来亮堂堂的,看着挺好看。结果客户用了俩月就找过来,说辊子上沾的面粉洗不掉,拆下来看显微镜才知道,车削留下的螺旋形微观沟槽里卡了面浆,时间长了都发霉。后来我们把粗糙度调到Ra0.4,还把走刀方向顺着辊子的轴向,再也没出过沾料的问题。
说实话,很多人觉得粗糙度越光越好。真不是。食品行业的辊子你要是硬做到镜面Ra0.1,表面摩擦力不够,面粉在上面直接打滑,根本送不到下个工序,纯浪费成本。
喊了好几年的智能制造,在粗糙度这事儿上还没落地
现在大家都在推在线粗糙度检测,说是在机床旁边装个非接触式传感器,零件不用拆下来,实时把粗糙度数据传到MES系统里,能实现零废品。我们去年跟风上了一套进口的,花了20多万。
用了仨月就发现不对。
非接触式粗糙度传感器在带切削液的表面上测量,最大误差能到30%。零件刚从机床上卸下来,表面挂着一层薄乳化液,传感器扫出来的数,根本不是真实的表面状态。有时候测出来Ra0.6,擦干净拿便携仪一测,实际是Ra1.1,差了快一个等级。最后所谓的全自动检测,还是得安排检验员每小时抽3件下来,擦干净了手动打数,跟之前的流程没差。
还有个没人愿意公开说的标准漏洞。现在大家测粗糙度,不管是硬车出来的,还是磨出来的,还是滚压出来的,都拿同一个Ra值做判定。但实际上,硬车出来的表面残余应力是压应力,磨出来的是拉应力,哪怕两个件测出来的粗糙度一模一样,装到高速旋转的轴上,疲劳寿命能差40%。现在国标里根本没有针对不同工艺的粗糙度匹配要求,全靠车间自己攒经验踩坑。
我们车间老师傅常说一句土话:“车面光不光,别靠手摸,千分表晃三晃才算数”。
啥意思?就是你哪怕用手摸上去再滑的表面,要是主轴有窜动、刀杆发颤,那个藏在表面下的振动纹,装上去跑不了俩月就得出问题。手摸的感觉,从来都不算数。
对了,你们车间现在测车削的表面粗糙度,是靠手摸估个大概,还是每件都上仪器打?有没有碰到过那种测出来粗糙度完全合格,但是装上去用不了多久就出问题的怪事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车削表面粗糙度:车间里藏了20年的“隐形质量杀手”
文章链接:https://m.yxqcspc.com/18151/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
