2026-10-18 14:55:51 分类:商机
去年三季度那批退回来的电机轴,我现在想起来还堵得慌。
给新能源车企供的200件驱动轴,客户测完粗糙度直接整批打回,说跑合300小时就掉皮,疲劳强度连一半都达不到。
车间主任当时拍着机床床沿骂,说之前精车完都好好的,怎么到客户手里就出问题。
查了半天才找到根源——新徒弟调滚压头压力,本来要求12MPa,他图快拧到18MPa,表层压得太狠,藏了一堆肉眼看不见的微裂纹。
最后赔了12万,全车间扣了季度奖。真的心疼。
别把滚压光整当“高级擦表面”
很多刚入行的小孩觉得,滚压不就是拿个硬轮子在零件表面蹭,把粗糙度压下去吗?
根本不是那回事。
我干了22年工艺,摸过的滚压头没有一百也有八十,核心逻辑从来不是“蹭亮”,是靠金属表层的塑性流动,把之前车削留下的微观凸峰碾平,同时在表层打出一层均匀的残余压应力,从根上提高零件的疲劳强度和耐磨度。
参数错一点,效果天差地别。
就说几个我记了半辈子的数:普通钢材滚压的时候,线速度必须卡在60-80m/min,太快了表面会发热烧伤,太慢了效率跟不上。45钢调质到HB280的时候,滚压的过盈量要控制在0.03-0.05mm,给少了压不亮,给多了直接把表层挤裂。要是加工304不锈钢,过盈量绝对不能超0.02mm,这材料黏,给多了直接粘在滚轮上,拉得表面全是划痕。
现在市面上主流的滚压头分两种。
一种是硬质合金滚轮的,换一次滚轮成本80块,缺点是每压500件就得检查磨损,不然粗糙度就掉下来。
另一种是整体金刚石的,一个头卖3200块,压出来的表面能到Ra0.02,连续压两万件都不用换。
很多供应商吹得天花乱坠,说金刚石的性价比最高。
但车间里的人都知道那个不上台面的妥协——要是你的零件要求只是Ra0.4,根本犯不上买金刚石头。硬质合金滚轮虽然换得勤,算下来单件成本才0.16元,和金刚石头摊下来的单件成本几乎没差。但金刚石头娇贵啊,要是滚压的时候进了铁屑,直接把金刚石面崩个坑,整个头就废了,换一次金刚石面要1800块。而硬质合金的,就算进了铁屑,换个滚轮才80块,根本不心疼。
不过话说回来,谁的钱也不是大风刮来的。很多厂明明知道金刚石的压出来的表面更匀,但是因为加工的零件材料硬,铁屑多,怕崩了金刚石头亏得慌,就一直用硬质合金滚轮,只要粗糙度能达标,管他什么性能过剩。
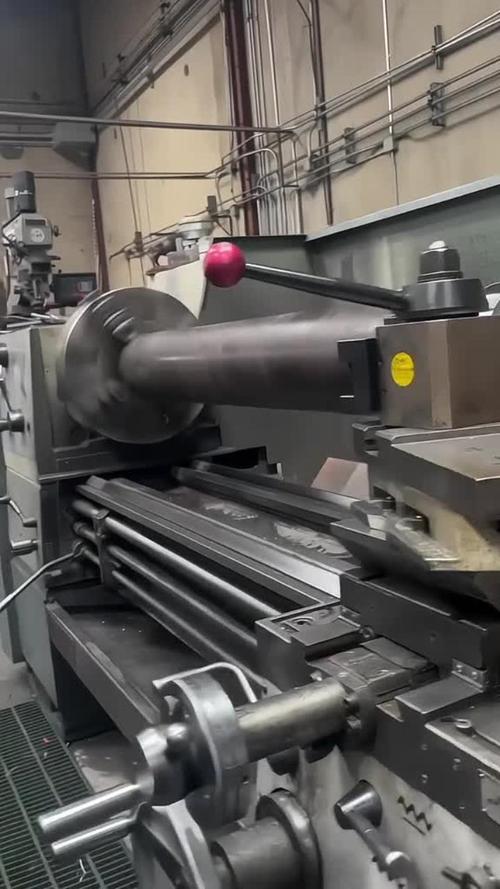 普通车床改装滚压光整加工现场
换两个行业,要求能差出十万八千里
别觉得滚压的参数是通用的,换个行业,要求能差出十万八千里。
先说液压行业的油缸筒。
我们2021年给某液压件厂做的32MPa压力等级的油缸,一开始把之前做普通传动轴的参数直接搬过来,压完测粗糙度Ra0.2,完全达标,结果装到设备上跑了3个月,客户拆回来的件内壁全是麻点,油缸内泄到压力都建不起来。
查了一周才找到问题:当时走刀量给的是每转1.2mm,压出来的表面有一圈圈的细微螺旋纹,高压油在纹路上反复冲刷,表层的疲劳层直接被冲掉了。
后来把走刀量降到每转0.3mm,压出来的表面摸上去没有任何纹路,装上去跑了2年,客户连个投诉电话都没打。
再说消费电子行业的铝合金摄像头支架端面。
去年接的某大厂的订单,零件是6061铝合金的,要求密封面的平面度0.02mm以内,粗糙度Ra0.8。一开始我们用常规的钢质滚轮压,压完测平面度0.08mm,差了整整四倍——铝合金软,硬滚轮压上去直接把零件压变形了。
后来换了外层包聚氨酯的滚压轮,把压力从12MPa降到6MPa,压完一测,平面度0.015mm,粗糙度刚好Ra0.7,完全符合要求。
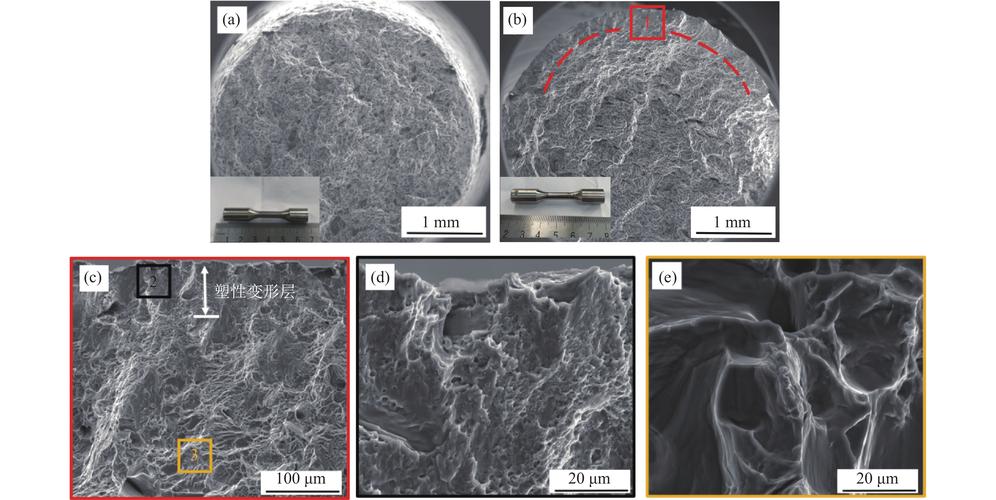 液压油缸内壁滚压前后表面形貌对比图
现在的新趋势,藏着没人说的坑
这两年行业里的新动向确实多。
很多厂家把滚压头接上了机床的数采模块,实时测压力、转速、走刀量,数据直接传到MES系统,看起来全是智能化的派头。还有之前卖两万多的进口滚压头,现在国产同参数的才卖三千块,越来越多的厂开始换国产的,确实便宜了不少。
但藏在底下的坑,没人愿意公开说。
现在在用的滚压光整的国家标准,还是2008年修订的,里面所有的检测要求,只提了粗糙度的数值,根本没要求测表层的残余应力分布,更没提微裂纹的检测要求。
之前遇到过一批出口的零件,检测报告上的粗糙度全是Ra0.1,完美达标,结果到了客户那边做疲劳测试,10万次循环就从滚压的位置断了。拆下来做金相分析,才发现表层有好多垂直于表面的微裂纹——就是当时为了把表面压得更亮,把过盈量调得太大,把表层挤裂了。
现在很多小厂为了抢订单,拼命把滚压参数往极限调,就为了压出来的表面看起来亮堂堂的,给客户看的报告全是粗糙度的数,谁也不会主动去加个金相检测看有没有微裂纹。
真等哪天批量出了疲劳断裂的事故,最后买单的还是终端用户。
我们车间干了32年的王师傅常说,滚压不是给零件擦脸,是给零件揉皮,揉重了揉破,揉轻了没用,手感比仪器靠谱。
他每次调完滚压头,都会用手背贴在刚压完的零件表面,温度不烫手、摸上去没有细微的台阶感,才算参数调对了。
说真的,我到现在也觉得,那些对着数采屏幕拧参数的年轻人,比不过老工人靠手感摸出来的经验。
对了,问一句同行:你们现在车间做滚压的时候,是全靠机床参数卡,还是会像我们一样,留个老工人在旁边靠手感复核?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在车间摸爬22年:滚压光整那点没写进教材的实在话
文章链接:https://m.yxqcspc.com/18167/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
