2026-10-18 15:41:16 分类:商机
去年九月三车间的出口风电螺栓,刚到宁波港就被客户整柜退回来了。
品保的小周满头汗冲进工艺组办公室,手里攥着客户的检测报告,说话都带颤。
说客户拿盐雾箱喷了48小时,螺纹牙底就冒红锈了。
之前我们明明按要求走的达克罗工艺,怎么会出这种问题?
别上来就扯概念,先摸透两种涂层路线的底
说实话,达克罗这东西,刚进国内的时候大家都当高科技,现在干的人多了,水也深了。
现在市面上主流的就两条路线:一条是最早的有铬锌铝涂层,靠六价铬做粘结剂和钝化剂,成膜之后的耐蚀性拉满;另一条是这几年环保逼出来的无铬锌铝涂层,把六价铬换成了硅溶胶或者磷酸盐粘结剂,没有致癌的铬成分。
我给你报几个实打实的数,都是我们车间攒了十几年测出来的:合格的有铬涂层,膜厚控制在8-12微米的时候,锌铝片要像瓦片一样叠12层以上,才能形成连续的屏蔽层,这时候固化温度卡在300℃上下10℃,保温20分钟,中性盐雾跑1200小时无红锈是基本操作。无铬的就娇贵多了,同样8-12微米的膜厚,固化温度得提到320℃上下15℃,保温25分钟,盐雾寿命也就700小时左右,比有铬的差了快四成。
别跟我提什么实验室理想值,我们车间做了这么多年,就信实际测出来的数。
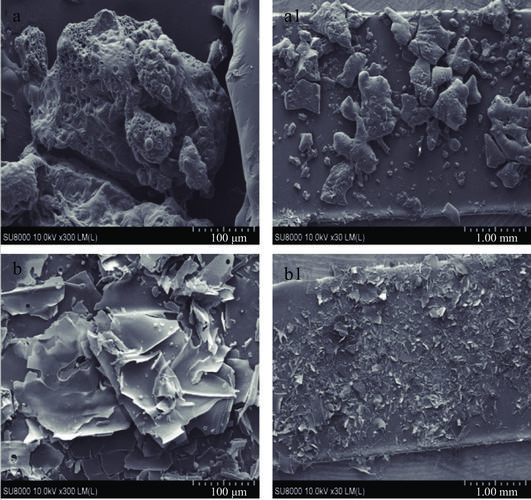 达克罗涂层锌铝片堆叠结构电镜图
这里就得说个行业里没人会主动跟客户提的妥协。
大部分中小涂覆厂报的无铬涂层价格,已经压到和有铬涂层差不多了。钱从哪省?还能从哪?把配方里的片状锌铝粉占比从行业通用的65%砍到50%,剩下的份额全用便宜的硅溶胶补上。这么干下来,每公斤涂料成本能降三成,算下来每平米的涂覆成本能少两块多。
代价呢?涂层的屏蔽层直接断了,本来要叠12层的锌片,现在只剩6层,针孔多到能漏过去盐雾粒子。更麻烦的是硅溶胶加多了,涂层的摩擦系数能从要求的0.14-0.16飘到0.2以上,螺栓拧的时候,扭矩打上去了,实际预紧力才到要求的六成。上次那批退运的风电螺栓,就是踩了这个坑。
说真的,那次我们拉回一车间的螺栓,光重新抛丸、返涂就花了小二十万,换谁谁不窝火?
不同行业要的达克罗,根本不是同一个东西
很多人觉得达克罗就是涂一层锌铝,哪有那么多讲究。真不是。
第一个常打交道的场景是风电行业的高强度螺栓。这东西装在百米高的风机上,换一次要花十几万的吊装费,对涂层的要求苛刻到离谱。除了基本的盐雾耐蚀性,最核心的要求是摩擦系数稳——批次之间的波动不能超过±0.02,因为我们要靠拧的时候的扭矩值算预紧力,要是摩擦系数飘了,要么拧的时候把螺栓拉断,要么预紧力不够,运行两年螺栓松了,那就是重大安全事故。之前我们给金风供的一批螺栓,要求摩擦系数稳定在0.15,连续测了三个批次,每一件都要在摩擦系数试验机上跑三遍,就怕供应商偷换配方。
第二个场景是光伏电站的支架连接件。这东西和风电螺栓的要求完全反过来。光伏支架的载荷小,根本不需要那么厚的耐蚀层,但是要耐得住西北那种强紫外的暴晒。之前我们给青海一个光伏项目供的卡件,一开始用的和风电一样的厚膜达克罗,刚装上去18个月,涂层就因为紫外照射粉化,手一摸就掉渣。后来改了配方,在涂层里加了2%的紫外吸收剂,膜厚降到6-8微米,反而扛住了当地的强紫外线,现在项目上已经跑了快7年,一点锈迹都没有。
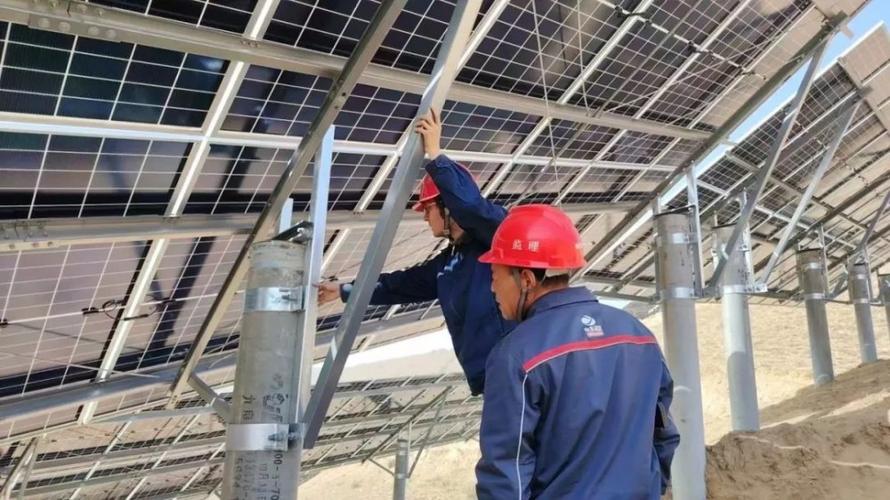 光伏支架达克罗涂层连接件安装现场
不过话说回来,很多供应商根本不管你是啥场景,拿个通用配方就给你涂,反正刚做出来的时候检测全合格,等用个一两年出问题,早就过了质保期了。
喊了这么久的绿色制造,底下藏着多少没补的窟窿
这几年环保查得严,之前隔壁那家做电镀的厂,因为含铬废水偷排,直接被罚了八百万,现在全车间都转去做无铬达克罗了。按说这是好事,没有铬污染,涂层也环保,符合现在的智能制造、绿色制造的方向。
但是有个事,行业里没人愿意公开说。
现在执行的达克罗涂层国标,还是2013年出的版本。里面只规定了基本的盐雾测试要求,根本没提紫外老化的性能指标,也没要求测涂层摩擦系数的批次稳定性。很多厂就拿“符合国标”当挡箭牌,做出来的涂层实验室测盐雾全合格,一到户外光伏或者风电的场景,用个两三年就出问题。之前有个同行给我吐槽,说他们项目上的达克罗连接件,刚装上去的时候光亮得很,三年下来锈得跟没涂一样,找供应商,人家拿出国标检测报告,说自己全达标,你根本没地方说理去。
还有这几年上的自动化涂覆线,说是机器人喷涂,膜厚均匀性比之前的手工浸涂好太多。但是上个月我们上的新线,因为机器人的枪头角度偏了5度,螺纹位置的积漆厚度直接到了25微米,拿塞规一测,全卡死了。3000件螺栓,我们带着班组拉荒抛了整整两天,手上的皮都磨掉了一层,才把积漆清干净。
干了22年机加工,我们车间老班长常说一句土话:“达克罗不是涂上去就完事,温度差个5度,固化少个2分钟,给你埋的雷三年后才炸。”
我见过太多人拿着理论参数算得天花乱坠,根本不下车间摸一摸涂层的附着力,测一测实际的摩擦系数,等出了质量事故,才想起找原因。
你们有没有遇到过那种,达克罗涂层刚做完的时候全项检测都合格,装到设备上用个一两年,就莫名奇妙掉漆、锈穿的情况?都是怎么解决的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:达克罗涂层:车间泡了22年才摸透的实操门道
文章链接:https://m.yxqcspc.com/18169/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
