就上个月三车间那批航空铝法兰盘,精车出来的内孔全是细微划痕。
三坐标测出来圆度差了0.02mm。
整批42件全废。
班组长拍着机床罩子骂,说早上刚换的切削液,浓度计明明白白打在8%,怎么就出问题了?
我蹲在循环池边捞了点液体,滴在白滤纸上——哦,分层了,上面飘一层淡灰色的油膜,下面是浑浊的水痕。哪是8%的浓度啊,这是小徒弟配液的时候,把原液和水的比例拧反了,实际只有3%多一点,他拿折光仪测的时候,看见指针指到8的刻度就以为对了,根本没擦镜片上沾的上次剩的油迹。
你以为的配比,和实际起作用的根本不是一回事
很多人觉得切削液配比嘛,不就是原液兑水,拿折光仪拧到规定数就完事?
哪有那么简单。
切削液不管是传统乳化型还是现在推的全合成款,核心起作用的是里面的极压添加剂、防锈剂、表面活性剂,这些成分得在水里形成稳定的胶束,粒径在10-100纳米的时候,才能稳稳扒在刀具和工件的摩擦界面上,把硬邦邦的金属接触,变成带润滑层的软接触。
现在市面上两条主流路线,说穿了各有各的猫腻。
一条是传统乳化液,矿物油占比高,折光系数也高,你测出来10%的标称浓度,实际有效润滑成分可能只占7%,剩下3%是循环池里攒的铁屑、细菌代谢的黏泥、甚至工人不小心掉进去的导轨油。
另一条是现在吹得厉害的全合成无油切削液,折光系数低,同样10%的标称浓度,有效成分能到9%,防锈性还好。
但行业里通常不说的妥协是什么?
为了让折光仪的读数和标称浓度完全对得上,厂家会往原液里加一点点折射率很高、但完全没有润滑和防锈作用的‘配重成分’——说白了就是给你测值凑数的。你拿着折光仪测得再准,实际切削的时候,有效润滑成分不够,吃刀量稍大一点,刀尖就烧红,工件表面直接拉荒。
还有个大家心照不宣的操作:很多车间算着原液成本贵,配的时候故意把比例往低了报,比如工艺要求8%,就按6%配。反正刚配好的时候,液体干净,折光仪测的数差不了多少,跑个三五天,有效成分被铁屑带跑、被细菌分解掉三分之一,实际浓度直接掉到3%,不刮工件才怪。
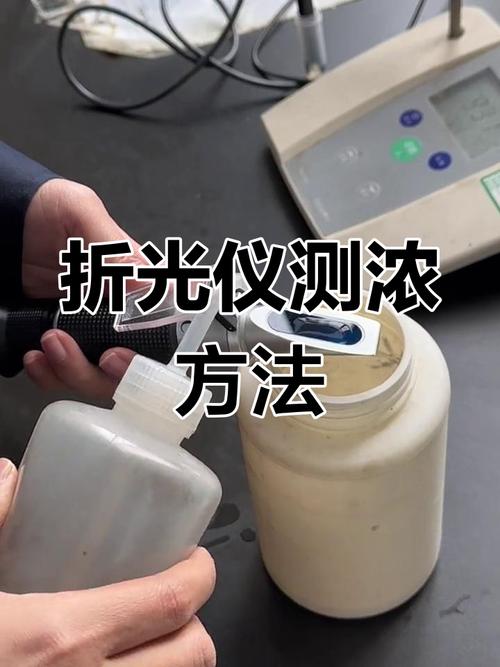
别光信仪器。
我教过徒弟一个土办法:配好的液体滴在定量滤纸上,干透之后如果是均匀的淡黄色半透明圆痕,没有分层的油斑,没有浑浊的水圈,才是真的配到位了。
就拿铝合金加工来说,配比低于5%,里面的防锈剂浓度不够,工件放三天表面就长白锈;要是高于12%,表面活性剂太多,又会把铝合金的天然氧化膜腐蚀出密密麻麻的白斑,客户拿紫外线灯一照全是瑕疵,直接退货。
换车间换材料,配比规矩半毛钱不能通用
别拿着一张配比表走全车间,那是新手干的事。
不同材料、不同加工工艺的配比要求,差得能有一倍。
去年三车间的张师傅,从做航空铝零件的班组调去铸铁刹车盘加工线,上来就按之前的老经验,把浓度配到8%。
跑了一上午就出问题。
机床导轨上的切削液干了之后留了一层黏糊糊的油垢,把导轨镶块都糊住了,进给的时候卡得哐哐响。拆下来一看,循环池的滤网被黏糊糊的液体堵了三分之一,流到刀架上的液量少了一半,精车面的粗糙度从要求的Ra1.6直接飙到Ra3.2,整批200多件刹车盘被主机厂退回来,班组扣了半个月绩效。
后来他把浓度降到5%,一切都顺了。铸铁的切屑是细碎的铁末子,容易混在液体里飘着,浓度太高的话液体黏度上来,铁末沉不下去,被泵打到刀架上喷在工件表面,就是一道道的划痕。
另一个场景更苛刻——就是做钛合金骨科螺钉的精密车间。
那边的配比要求是卡死的7.5%,上下浮动不能超过0.5%。为啥这么严?钛合金本身粘刀,浓度低了润滑不够,刀尖上粘的钛屑会把已加工表面拉出深沟;而且钛合金对氯离子特别敏感,配液用的自来水如果没经过反渗透处理,里面的氯离子浓度超过50ppm,加工完的螺钉放一周就会出现针尖大的点蚀,根本过不了医用级的生物相容性检测。
我当时去帮着调液,碰到个刚毕业的小徒弟,图省事直接拿消防龙头的水兑——那水是硬水,钙镁离子含量高,配出来的液放了两天就分层,上面飘一层油花,下面沉一层白花花的皂垢,差点把整批钛螺钉搞报废。现在那徒弟看见消防龙头都绕着走。
现在吹的智能配液,其实藏着不少坑
这两年很多车间都在上智能配液站,说能自动按比例泵原液和水,精准控制浓度,不用人盯着,省人工还稳定。
说出来你可能不信,这里面藏的坑,比手动配液的问题还多。
行业里现在不愿公开说的难题是什么?
——所有智能配液的浓度传感器,不管是测电导率的还是测折光率的,根本分不清液体里混的是有效成分,还是铁屑、细菌、工人不小心倒进去的废机油。
去年隔壁园区的一个汽车零部件厂,上了一套进口的智能配液系统,花了小20万。结果有次钳工修机床,把半瓶导轨油不小心倒到循环池里,传感器测出来的浓度还是明明白白的8%,根本没报警。实际呢?池面飘了厚厚一层导轨油,有效润滑成分被稀释了快一半,跑了两天,整个池子里的液体因为混了导轨油,细菌超了100倍,臭得人进车间都捂鼻子,把机床的冷却管道都堵死了,最后排了三桶废液,花了两万多块钱清洗,得不偿失。
还有个更闹心的事:现在切削液浓度的检测国标,还是2008年修订的版本,要求的只是配液时的初始浓度达标,根本没提使用过程中因为杂质混入、细菌繁殖导致的‘假浓度’问题。很多供应商就钻这个空子,拿着检测报告说我们的产品完全符合国标,实际用起来不出一周,液体就发臭、分层,你找他维权都找不到依据。
之前听人说现在搞绿色制造,要全水基、零排放,听着是挺好。但实际呢?为了延长切削液的使用寿命,厂家会往原液里加一点点甲醛释放体类的防腐剂,说符合环保要求,其实那东西挥发出来的味道,老车间的人闻久了嗓子都干疼。只是大家都不说而已——毕竟比以前用的亚硝酸钠强太多了,算不得什么大问题。
我师傅当年在车间干了一辈子,他说的土话我现在还记得:‘切削液配得好不好,别拿仪器当圣旨,指尖沾一点搓开,不粘手、不滑得抓不住,闻着没有哈喇味,这液就算配对了。’
干了20多年机加工,我见过太多拿着仪器读数当金科玉律,最后栽在配比上的糟心事。
你们车间现在配切削液,是真的靠折光仪测准了,还是像以前那样,凭老师傅的手感兑?有没有碰到过那种仪器测着浓度够,实际干活全出问题的糟心事?
