去年三伏天的那个下午,车间地面的环氧地坪还沾着没干的雨水,外协的张师傅攥着个数显扭矩扳手冲进办公室,工装的袖子撸到胳膊肘,汗顺着下巴滴到键盘上。
“李工,坏了。”
“夜班那伙人给风电项目拧的30套法兰螺栓,我刚才抽测了3颗,扭矩差了快一半。”
我当时手里的茶杯直接顿在桌上。
那批货第二天就要发去3200米海拔的风场,要是螺栓松了,塔筒倒了,我们厂这十几年攒的口碑就全没了。
就因为这事儿,我们停了整条生产线,把已经装箱的螺栓全拆出来重新拧,光人工就花了两万多。
说出来你们可能不信,我在机械车间摸了22年螺栓,见过的最离谱的质量事故,没有一次是因为螺栓材质不合格,全是栽在没人当回事的螺栓预紧力上。
拧螺栓的手感,从来都是最不靠谱的东西
刚入行的时候,我师父总说,螺栓拧到“差不多紧”就行,听声音就知道——发出“吱呀”的摩擦声,就到位了。
真的错了。
拿车间用得最多的8.8级M24螺栓举例,我们现在卡的预紧力阈值是215kN,上下浮动不能超过15%。
低了,连接的两个法兰面会有缝隙,跑震动跑半年就松。
高了,螺栓直接被拉到塑性变形,看起来当时拧得死死的,过俩月材料蠕变,直接断在孔里,根本抠不出来。
很多人对预紧力的理解还停留在“拧得越紧越结实”,真到了现场就知道,差10%的力,就能给你造几十万的损失。
两种主流预紧工艺,藏着行业不戳破的妥协
现在行业里用的预紧方法,拢共就两种。
一种是最常见的扭矩法,拿数显扭矩扳手拧,靠扭矩换算成螺栓的拉力。
便宜。一把合格的数显扭矩扳手也就几千块,操作简单,新工人培训俩小时就能上手。
但问题是,它的误差能到±30%——同样的扭矩值,螺栓表面有防锈油和没防锈油,实际拉出来的预紧力能差出一大截。
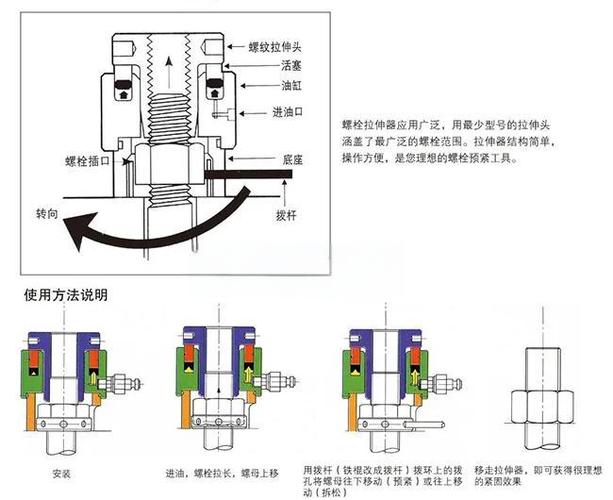
另一种是液压拉伸法,拿液压拉伸器套在螺栓尾部,直接把螺栓拉长,再把螺母拧到位。
准。误差能压到±5%,根本不受表面摩擦系数的影响。
但贵。一套适配M36螺栓的液压站加配套拉伸器,小六万,操作还慢,拧一颗螺栓要两三分钟,根本赶不上批量生产的节奏。
说到这就得提个行业里没人愿意公开说的妥协。
本来国标要求,每批次螺栓都要抽5%做摩擦系数测试,根据测出来的实际值,换算对应的扭矩值,才能上生产线。
但90%的中小加工厂,根本不会做这步。
为啥?测一次要花小两千,还要耽误俩小时的生产时间,划不来。
大家都默认拿三年前的老测试值当通用标准用,哪怕现在的螺栓供应商换了三家,表面处理从达克罗换成了渗锌,摩擦系数变了个天翻地覆,也懒得重新测。
说出来不好听,但这就是行业现状。
不同行业的预紧力要求,根本没有通用标准答案
我干了这么多年,最大的感悟就是,别拿一套预紧力参数走天下。
不同行业的工况差得太远,硬套标准迟早要出事。
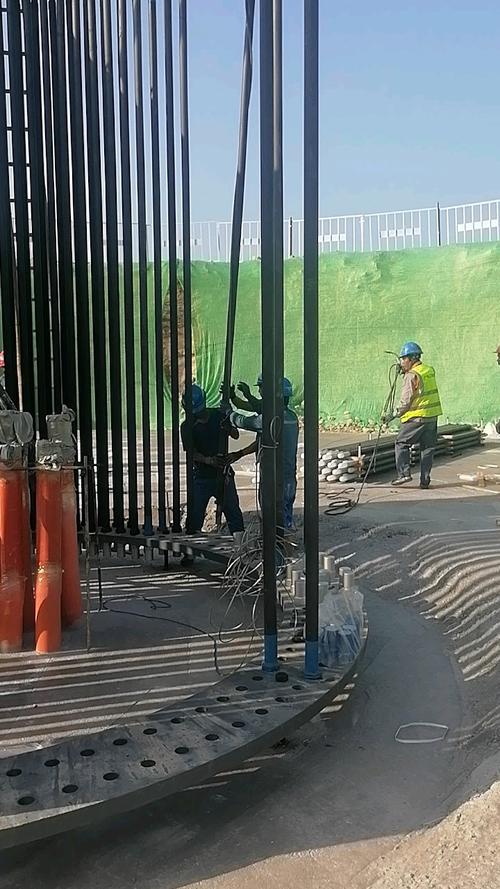
第一个场景就是风电。
3200米海拔的风场,昼夜温差能到28度,螺栓和法兰的热膨胀系数不一样,白天太阳晒得螺栓到60度,晚上冷到零下10度,预紧力自然会损失15%-20%。
之前有个相邻的厂子,给风场供的塔筒螺栓,初始预紧力比要求低了20%,觉得差不多就行。
结果风机转了8个月,三个叶片根的固定螺栓直接松脱,风场组织人爬塔换螺栓,光是高空作业费就花了60万,加上停机损失,前前后后赔了快200万。
第二个场景是新能源汽车的电池包壳体。
铝合金的壳体本来就软,螺栓孔的壁厚才3毫米,要是预紧力超了10%,直接就把孔压出微裂纹,做IP67防水测试的时候,绝缘液慢慢渗出来,车在高速上跑着跑着就断电,那是要出人命的。
去年有个新势力的客户,找我们帮忙排查问题,他们的电池包在路试的时候漏液,拆了半天才发现,就是某批次螺栓的摩擦系数低,同样的扭矩拧出来,预紧力超了18%,把壳体压裂了。
整批3000套电池包全拆检返工,光人工就花了一百多万。
智能制造吹得再响,也躲不开藏在暗处的标准漏洞
这几年工厂都在上智能制造,带数据采集的智能扭矩扳手卖得特别火。
拧完直接把数值传到MES系统,谁拧的,拧了多少,当时的环境温度是多少,全记在系统里,根本不给工人凭手感偷懒的机会。
还有之前被卡脖子的液压拉伸器,原来全是德国进口的,一套要18万,现在国内的厂子做的同款,三万二,精度跟进口的差不到2%,去年我们车间换了三套,用了一年多,没出过啥问题,算下来两年就能把设备钱省回来。
但吹得再热闹,行业里还是有个没人愿意捅破的难题。
现在所有的预紧力标准,都是实验室静态测出来的——把螺栓放在试验机上,拉到多少力,就算合格。
但实际工况下,螺栓是会慢慢松弛的。
接触面的微观压陷,材料的长期蠕变,震动带来的螺母自转,都会让预紧力慢慢掉。
问题是,现在的国标里,根本没有针对不同工况的预紧力补偿值要求。
比如高铁轨道的螺栓,跑三年要损失多少预紧力?
比如桥梁上的高强螺栓,受二十年的风吹雨淋,预紧力要留多少余量?
没人有准确的数。
很多厂为了过出厂检测,把初始预紧力拉得特别高,直接到屈服强度的85%,看起来检测的时候数值够了,结果用个一年半载,螺栓因为长期受高应力,加上材料蠕变,直接脆断。
这事谁也不会在公开场合说。
昨天在车间转,碰到干了32年的王师傅,蹲在地上给徒弟演示怎么拧M16的螺栓。
他把扭矩扳手的档位调到规定值,拧到“咔哒”一声就停手,转头跟徒弟说:
“别觉得螺栓拧得越紧越好,这玩意儿就跟你系鞋带似的,系太狠了勒脚,系太松了走路掉鞋。”
他有个用了几十年的土经验,不管啥材质的螺栓,预紧力最高别超过屈服强度的70%,留够30%的余量给热胀冷缩,给蠕变松弛,比你拿啥高端仪器测出来的数都靠谱。
我现在带徒弟,也总拿这句话提醒人。
毕竟在车间里,最靠谱的从来不是印在手册上的死板数值,是踩过无数坑攒出来的实操经验。
对了,你们车间这么多年,遇到过最离谱的螺栓预紧力事故,是因为啥原因?
