总装线打汽车扶手箱固定螺丝的工位,连续32件扭矩不合格。
客户的QC蹲在工位旁边,把产品往检验台上一放,声音大到整个线边都能听见:”你们这螺丝要是上高速颠掉了,砸到后车的人,你们负得起责任吗?”
徒弟小周蹲在地上满头汗,电批校准记录翻得哗哗响:”师傅,我昨天刚送计量院校准的,扭矩枪都换了三套,批头也换了新的。”
我当时捏着烟的手都紧了。
查电批,查螺丝的材质,查批头的磨损量,折腾了快三个小时,啥问题都没找到。
走到墙角的气源总管那,我下意识摸了摸管子——凝的水顺着管壁滴到我工鞋上,凑过去看三联器的表针,从0.5MPa跳到0.62,又慢悠悠掉回0.48。
哦。
气动波动。
这玩意平时就像车间里的空气,大家都觉得它理所当然存在,根本不会多瞧一眼。真出事了才知道,它是藏在管子里的鬼。
别拿气源当免费的东西,它的脾气比新来的学徒还难摸
很多人觉得气动系统嘛,不就是把空气压到管子里,驱动气缸、扭矩枪这些设备转?太天真了。
我们车间的主管路设计压力是0.7MPa,但是每个精密工位的末端,允许的压力波动阈值不能超过±0.02MPa。
啥概念?
0.02MPa的压力差,能让扭矩枪的输出偏差达到12%。你校准的扭矩是2N·m,压力掉个0.02MPa,实际输出就剩1.76N·m,看着差得不多,真到安全件上,就是要命的事。
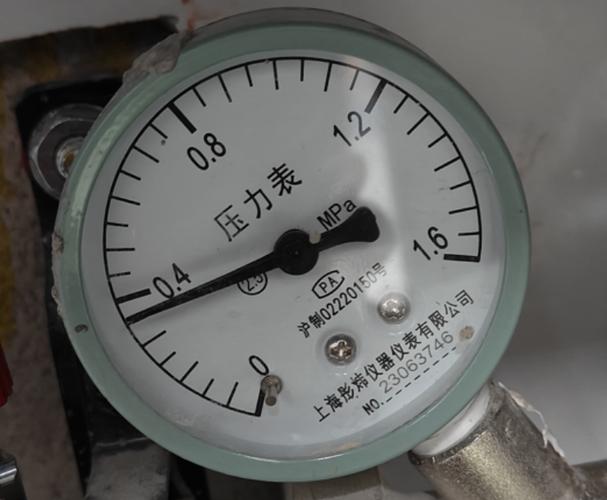
现在行业里做稳压,基本就是两条路。
一种是在每个用气工位装个1L左右的微型储气罐,把瞬时的压力波动给吸收掉,算下来每个工位改造成本也就两百多块。
另一种是在主管路的末端装个大容积的稳压罐,靠大罐子的容积把整个管路的压力稳下来,成本倒是低,但是离得远的工位,压力波动根本管不到。
说个行业里从来不会写在宣传册上的妥协。
90%的中小厂,根本舍不得给每个工位装小储气罐。就靠主管路那一个大罐子顶着,平时凑合用。一到交接班的点,焊枪开了、吹屑枪全打开了、几个大气缸同时动作,压力直接往下掉个0.05MPa,操作工就顺手把调压阀拧上去点,把表压补回来。反正短期不出事,等真到对精度要求高的工位,早就攒了一堆隐患了。
我之前见过一个做五金件的厂,为了省那点储气罐的钱,把所有工位的表压都拧到0.6MPa,觉得压力高点就不会掉。结果夏天车间温度高,管子里的空气膨胀,压力直接冲到0.7MPa,把好几个气缸的密封圈给冲坏了,停线两天,损失快二十万。
你说这账算得亏不亏?
不同行业对这玩意的要求,差得能跨好几个量级
别觉得气动波动是个小问题,不同的行业,对它的容忍度天差地别。就说汽车安全件的装配,比如安全带卷收器的固定螺丝,要求扭矩是2.3N·m,允许的波动范围是±0.1N·m。
前两年我们给某主机厂供的批次,1200件产品过台架测试,有18件锁止响应时间超了0.03秒。
查了整整三天,才发现是隔壁的250吨冲床在同一时间动作,整个主管路的用气量瞬间翻了三倍,末端压力掉了0.03MPa,扭矩枪的输出直接掉了0.18N·m,螺丝没拧紧,锁止块在壳体里晃,跑合的时候就卡滞了。
那次赔了客户28万,回来我们就把整个总装线的气源管路全部改了,每个精密工位都装了微型储气罐。
再说说锂电池极片的模切工位。
那个工位的气动刀架,是带着薄如蝉翼的铜箔上下切的,要求下刀的压力一致性极高。压力稍微飘一点,切出来的极片毛边超了,进了电池组就是内短路,搞不好要起火。
之前给某锂电厂做改造,他们之前用的就是普通的调压阀,切1000片极片,就有32片毛边超差,不良率快3%了。
我们过去测了下现场的压力波动,最大的波动能到±0.015MPa,看着数不大,但是对刀架来说,就是差之毫厘谬以千里。
后来换了带动态补偿的精密调压阀,把波动控制在±0.008MPa以内,再加上每个刀架旁边装个0.2L的微型储气罐,不良率直接降到0.2%以下。
你看,同样是气动波动,在普通的吹屑工位,波动个0.1MPa都没人管。到了安全件、锂电这种场景,波动0.01MPa都是天大的事。
现在谈智能制造,别总盯着机器人,先把气源的账算明白
这两年大家都在说智能制造,上数字孪生,上工业互联网,所有设备的运行参数都往MES系统里传。但是有个事,行业里从来不会公开说。
90%的中小制造企业,根本没有把气动回路的压力、流量、露点这些参数纳入实时监控。
都是安排个操作工,每天早中晚三次抄表,抄完就算数。表上的数是稳的,就万事大吉。
我之前碰见过一个做医疗耗材的厂,做输液器滴斗的热板焊接,靠气驱动的压头把塑料件压在加热板上熔接。
有一次压头的压力波动了0.015MPa,焊接处的密封强度不够,输液体的时候漏液,被药监部门抽查到,罚了60万。
你去找现在的国标,里面对这个压头的压力波动允许值,根本没有明确的强制要求。全靠企业自己拍脑袋定,老师傅觉得拧到多少合适,就是多少。
还有进口替代的事。
之前我们用的精密调压阀,都是日本某品牌的,一个要1200块。现在国产的同类产品做出来了,一个才300,性能参数写得跟进口的一模一样。
但是真到车间里用,大家还是不敢换。
为啥?
国产阀的动态响应慢。当管路里的压力突然波动的时候,进口阀0.15秒就能把压力调回设定值,国产的要0.8秒。就这0.65秒的滞后,在每分钟循环30次的快速工位上,就能出上百件废品。
大家嘴上喊着支持国产,实际采购的时候,还是捏着鼻子买进口的。
这就是现在最大的暗礁。参数都能做的好看,但是动态响应这种藏在细节里的东西,不是光靠实验室测试就能摸透的。
干了20年,我总结的土办法,比手册上的公式好使
我常跟徒弟说,别总抱着手册抠公式。气源这玩意,你得摸,不能光看。
啥意思?
别光盯着表上的数字稳不稳,你得蹲在管子旁边,手搭在管壁上待个十分钟。要是管子震得麻手,或者能听见管壁里有水流的哗啦声,哪怕表上的数再准,波动早就藏在里面了。
还有个我用了十几年的经验。
每个精密工位的气源,必须装个0.5L的微型储气罐。花不了两百块,能吸收70%的瞬时压力波动,比你买几千块的精密调压阀管用。
之前我们算过,整个车间改完所有的储气罐,花了11.8万。但是这几年因为气动波动出的质量事故,赔的钱加起来快80万了。
算下来,这钱早赚回来了。
不过话说回来,还是有很多老板觉得,气源嘛,能有多大事?不就是点空气,至于花这么多钱?
我上周绕着整个车间的气源管路走了一圈,手搭在管子上摸,发现有三个工位的管壁震得手麻,但是看表上的数,全在正常范围内。
你们车间有没有过这种情况?
所有设备都校准了,所有参数都在手册要求的范围内,就是莫名其妙出废品,查来查去,最后发现是气动波动在背后搞鬼?
