去年深秋的那个夜班,我到现在都记得。
班组拉出去的120根45钢曲轴,客户拉回来三分之一,轴颈圆度全超差0.02mm,直接扣了8万多货款。班长在车间跳着脚骂,说刀具是刚换的山特维克硬质合金刀头,主轴拆下来测了间隙才0.003mm,连卡盘的卡爪都重新磨过了,怎么就超差了?
查了整整三天。烟蒂堆了半烟灰缸。
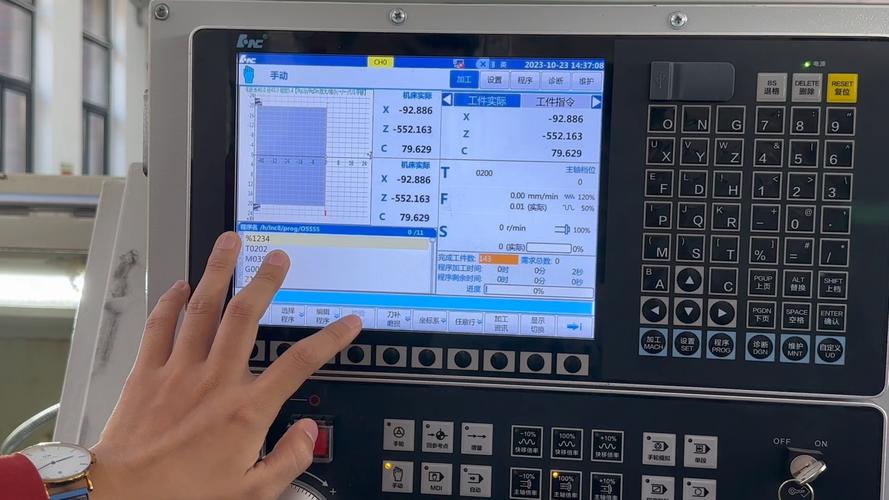
最后是刚入职的小徒弟挠着头说,上周他帮师傅改程序的时候,不小心按了参数键,看到屏幕上有个数字从32变成了18,以为是写错了,就没敢改回去。
就是那个没人当回事的数控系统参数,让整个班组的季度奖全泡了汤。
别拿参数当机床的出厂设置,它是跟你吃刀量较劲的老伙计
很多人觉得数控系统参数就是厂家出厂时设好的死数,跟你家空调的默认温度一样,不用碰,碰了反而坏。真不是。
我在车间摸了20年机床,太清楚这里面的门道。现在行业里两条主流的参数设计路线,根本不是给用户设计的,是给卖机床的人设计的。
发那科的路子是防呆优先。位置环增益、速度环增益这些核心参数,全藏在三级密码菜单后面,普通操作工连入口都找不到,默认值是几十年量产数据攒出来的,只要你不瞎改,机床稳跑三五年不出问题。缺点是想做精细化调整的时候门槛特别高,输错一次密码就锁10分钟。
西门子的路子是开放优先。所有核心参数都在一级菜单下面,哪怕是个刚摸机床的小孩,点两下就能看到前馈系数、反向间隙补偿的数值,改完实时生效。上次我见个学徒,把伺服加速度限制从0.5g改成2g,开机直接撞刀,把刀塔都撞歪了。
说个行业里从来没人主动提的妥协。不管是哪个品牌的机床,厂家卖新机的时候,为了让试机的时候震动小、噪音低,让客户觉得机床品质够好,都会故意把位置环增益往低调10到15个百分点。你试机的时候走直线特别稳,吃个1mm的小切量啥问题没有,等你拉回车间干3mm以上的重切削,立马出振纹,表面像波浪一样,你还以为是机床刚性不行,其实只要把增益调回去,性能能提一大截。
我第一次碰到这事是2016年,给客户调新到的立式加工中心,干铝合金壳体型腔,吃刀3mm的时候表面纹路歪歪扭扭,销售在旁边说我们机床刚性够,是你刀具不行。我直接翻到参数页,把位置环增益从22拉到35,转数提到3000,走刀1200,再试一刀,表面粗糙度直接从Ra3.2跳到Ra0.8。
销售站在旁边,尴尬的脚都能抠出个车间出来。
就这13个点的参数差,切削效率提了40%,表面质量跳了两档,谁跟你说参数是没用的死数?
不同行业的参数脾气,差得比人和人之间的代沟还大
很多调机的师傅有个毛病,不管干啥活,参数全用一套默认值。干铝件这么设,干钛合金也这么设,干模具这么设,干汽车大批量零件也这么设。最后出了废品,还怪机床不给力。
先说航空航天的钛合金加工场景。TC4材料硬,导热差,薄壁件壁厚才2mm,吃刀量才1.5mm,转数才800,这时候对参数的要求跟干普通钢件完全不一样。伺服的跟随误差必须控制在0.01mm以内,不然走刀稍微飘一点,直接过切,一个件三万多块,废了就是真金白银的损失。
2019年给某航空所加工TC4安装座,一开始我们用干模具的参数,速度环增益设的28,干出来的薄壁位置每次测壁厚都差0.03mm。找了两天原因,最后把前馈系数从0.7调到0.95,加了0.002mm的反向间隙补偿,再测,壁厚公差直接稳在±0.005mm以内。所里的工艺员都惊了,说之前他们用进口机床干,都没这么稳。
再说说汽车零部件的大批量生产场景。跟航空件比,这里对精度的要求没那么极致,但是对稳定性的要求是刻在骨子里的。比如刹车盘、曲轴这些零件,一天要干1200件,每件的节拍差0.3秒,一年下来差的工时成本就够雇两个操作工了。
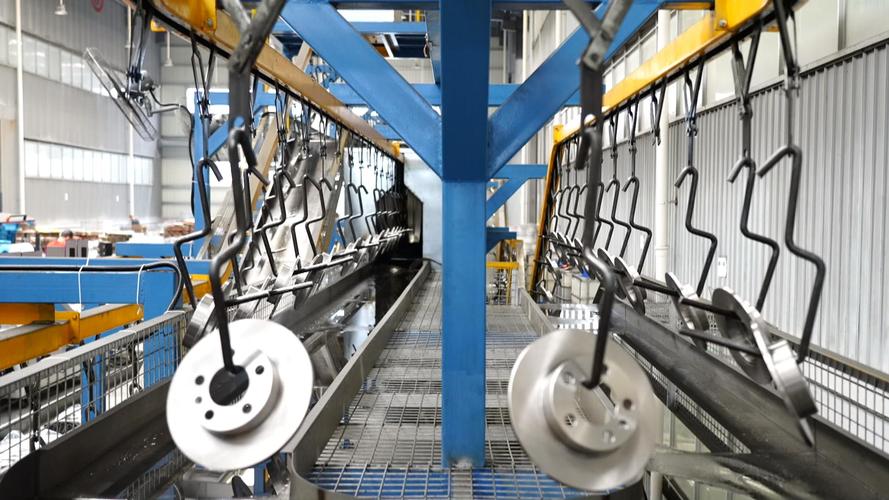
去年给一个做刹车盘的客户调线,他们之前把加减速时间设成0.2秒,追求快,结果机床用了半年,主轴轴承就坏了,拆下来看滚道上全是疲劳点。我让他们把加减速时间调到0.5秒,又把伺服加速度限制从1g降到0.6g,现在机床跑了10个月,轴承一点问题没有,每件的节拍只慢了0.3秒,算下来一年省的轴承维护费就有12万。
真的,你拿航空件的参数去干汽车大批量零件,那就是拿着精密天平去称卡车的载重,纯纯的浪费。反过来,你拿汽车批量生产的粗参数去干航空薄壁件,那就是拿着秤砣去量头发丝,迟早出废品。
现在喊的智能制造替代,半壁江山都卡参数上
这几年大家都在说国产数控系统替代进口,华中、广数这些国产品牌,这几年确实进步快,价格是进口系统的一半,基本功能也全,用个十来年根本没问题。但是有个行业里没人愿意公开说的难题——参数适配根本没有统一标准。
你买一套进口系统,从丝杠到伺服电机到系统,全是同一个厂家的,参数出厂就给你匹配好了,拉回去插上电就能跑,精度稳得很。换国产的呢?系统是一个厂家的,伺服是另一个厂家的,丝杠是第三个厂家的,三个厂家的参数怎么匹配?现在全靠老工程师蹲在机床旁边,一个参数一个试,今天调个增益,明天补个间隙,试个三五天能把精度调稳就算顺利。
现在行业里做国产系统适配的老工程师,日薪已经开到2000块了,比刚毕业的硕士月薪都高。为啥?没有标准,全靠经验吃饭。说个题外话,上周我去给客户调机,碰到个00后学徒,上来就问我,为什么不直接把所有参数设成自动最优,还要人蹲在那调?我给他算,现在自动匹配的参数,跟老工程师手动调的参数,精度能差0.02mm,这个差距,够干废半批航空件了。
还有个藏在智能工厂里的暗礁。现在大家都搞机床联网,搞数字孪生,但是很多系统的参数接口是不开放的。你想把参数的实时数据传到MES系统里,人家给你设个权限,你拿不到。等机床出问题了,你都不知道是哪个参数飘了。
去年有个客户花了几百万上了智能联网系统,三个月里出了两批废品,最后查出来是个操作工在联网终端上,不小心把进给倍率的参数锁给解了,改了进给速度。系统因为拿不到参数的修改日志,等发现的时候已经废了200多个铝壳,损失十几万。
更有意思的是,很多国产系统为了快速替代,故意把参数的默认值跟进口系统做的一模一样,根本不管你机床的实际刚性。比如你配的是C3级的丝杠,人家给你按C1级精度的参数调,跑起来是快,但是半年丝杠就磨废了。这种事,你不去拆机床换丝杠,根本发现不了。
我师父当年敲着我脑袋说的话,我现在还记着。
“参数是机床的命根子,你平时不拿它当回事,它迟早给你捅个大娄子。”
别总想着买最贵的机床、最好的刀具,你连机床的核心参数都摸不明白,再好的设备到你手里,也是个烧钱的铁疙瘩。
对了,你们车间有没有过那种,翻遍了刀具、夹具、机械传动都找不出原因,最后发现是哪个参数被人悄悄改了的糟心事?
