2026-10-19 13:55:58 分类:商机
去年三季度的夜班,凌晨两点,休息室的门被拍得咚咚响。
是夜班班长老周,脑门上全是汗。“张哥!坏了!第三批出口德国的6061铝型材,切出来的长度全不对。”
我拎着扳手套上工服就往车间跑。那批货要求的切割公差是±0.1毫米,要是出了厂,德国客户的索赔额是27万——够我们车间三个月的奖金。
当时我们把所有能查的地方都查了——锯片吃刀量是不是设错了,丝杠间隙是不是磨大了,连机床垫铁是不是因为地面沉降歪了两毫米都量了,愣是找不出问题。
最后我蹲下来,摸了摸伺服电机后端那个圆溜溜的金属壳。
是编码器。
拆下来擦的时候,才看见光栅玻璃上沾了三粒肉眼几乎看不见的铝屑。就因为这三粒屑,编码器给数控系统的反馈脉冲少了12个,每根料切出来差0.8毫米。
这玩意儿没人当回事,却攥着机床的命门
很多刚进厂的小年轻,总觉得机床的精度全靠丝杠、靠导轨,藏在电机屁股后面的编码器就是个凑数的零件。
哪能啊。
你给数控系统下指令,让电机转10圈走100毫米,电机真转了9.98圈还是刚好10圈,全靠这玩意儿实时给系统报数。就像你跑步戴的运动手表,步频算错了,你连自己跑了多远都不知道。
现在车间常用的光电编码器,最高能做到25000线,什么概念?就是电机转一圈,它能给系统传回25000个脉冲,换算下来的重复定位精度能到±0.001毫米。但这玩意儿娇贵,对轴的径向跳动要求卡得死,不能超过0.02毫米,沾一点切削液、一点金属屑,脉冲就丢了。而且整个反馈链路的延迟不能超过2毫秒,慢一点,高速运动的时候就会过冲。
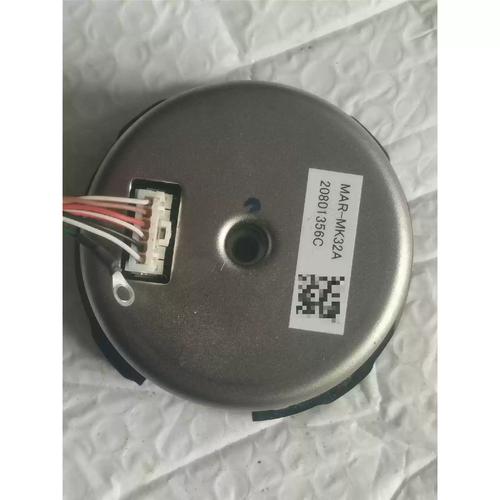 伺服电机后端内置编码器拆解实拍
说个行业里没人愿意明说的妥协。
现在市面上分光电式和磁电式两条技术路线。光电的精度高,但是怕脏怕震,车间环境差一点,用半年就得拆下来擦光栅;磁电的皮实,IP67的防护等级,切削液随便淋、震动随便晃都能用,但是最高精度也就10000线,跟光电的差着量级。
按理说选哪个全看场景对吧?但实际呢?很多机床厂给客户报配置的时候,明明车间环境满是金属粉尘,还是硬塞光电编码器——就为了在参数表上写个“25000线高精度”,报价能涨40%。至于用半年就坏?那是客户保养不到位,跟厂家没关系。更损的是,有些厂把10000线的磁电芯片刷个固件,靠算法补脉冲,就敢当25000线的光电编码器卖,实际精度连真货的三分之一都到不了。
换个场景,这玩意儿的脾气能差出十万八千里
别觉得编码器的要求全是“精度越高越好”,真到了不同行业,要求能拧过来。
去年我们给苏州的一家新能源电池厂改造极片卷绕机。原来他们用的是普通磁电编码器,卷1000米极片的时候,反馈脉冲的延迟有8毫秒,张力波动了3牛,薄得像纸的极片直接皱了300多卷,废了12万的料。
后来我们换了带硬件细分的光电编码器,把反馈延迟压到1.2毫秒,连脉冲丢包率压到百万分之一以下,卷出来的极片连个褶皱都没有。你看在这个场景里,精度反而不是第一位的,低延迟、不丢脉冲才是命根子——毕竟极片皱一点,整个电池的安全性都受影响。
前年我们给连云港的港口岸桥换编码器。那地方海风裹着盐雾,冬天零下二三十度,夏天钢板晒得能煎鸡蛋。原来用的进口光电编码器,刚用了一年,光栅玻璃就被盐雾腐蚀裂了,吊集装箱的时候停在半空中,位置偏差了15厘米,对不准箱位,堵了三个泊位,光滞港费就交了十几万。
后来我们直接换成带防震胶垫的磁电编码器,虽然精度只有5000线,但是耐低温、抗盐雾、防震动,用了两年多没出过一次故障。在岸桥这个场景里,谁管你精度能到0.01毫米?能稳稳把集装箱吊到位置上,别停在半空中堵路,就是好东西。
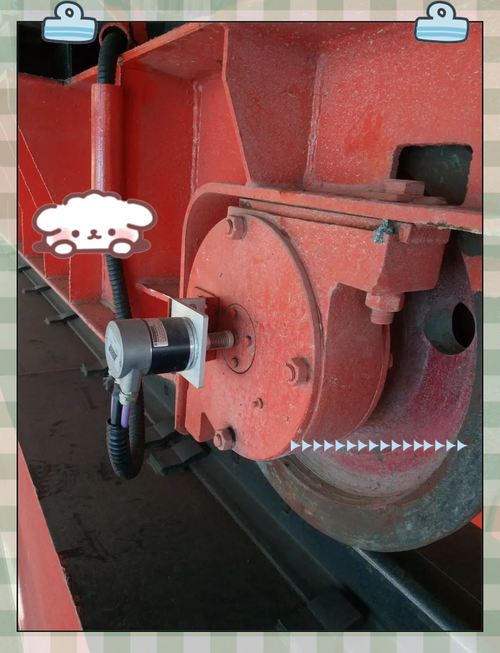 港口岸桥起升机构编码器安装位置实拍
现在喊得响的进口替代,藏着不少没说破的坑
这两年国产编码器的广告打得满天飞,说要替代海德汉、西门子的进口货,参数表上写的精度、延迟,跟进口货比起来一点不差。
但我们车间实际测过,同参数的国产编码器,跑合三个月之后,精度能掉20%。为什么?拆开看就知道,里面的支撑轴承用的是普通深沟球轴承,不是进口货用的低震动陶瓷轴承——轴承磨两个月,轴的径向跳动超了,精度自然就掉下来了。
更没人愿意提的是标准滞后的问题。现在智能制造都要求编码器带工业以太网接口,直接把数据传到车间的MES系统里,但是国内不同厂家的协议根本没对齐。明明大家都说支持EtherCAT,实际对接的时候,延迟能差出3-5毫秒,高速运动的时候,这个延迟足够让机床撞刀。
还有现在喊的绿色制造,要求编码器的功耗降到0.3瓦以下,比原来的1.5瓦省了80%的电。但有些厂为了降功耗,把信号放大电路砍了,传输距离超过10米,信号就弱得收不到,丢脉冲丢得能让你怀疑人生。
我在车间摸了20年机床,从来不信那些吹得天花乱坠的参数。我们车间老班长常说一句话:电机转得准不准,别光盯着丝杠导轨看,蹲下来摸一摸电机屁股后面那玩意儿,有没有沾油,有没有晃,比拿激光干涉仪测的数还准。
毕竟车间里的活,从来不是靠参数撑起来的。
对了,你们车间有没有遇到过,换了全新的高价编码器,还是时不时出位置偏差的事?最后是怎么揪出问题的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机械20年:藏在电机屁股后的编码器反馈,曾差点让我赔27万
文章链接:https://m.yxqcspc.com/18228/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
