干机械22年:滚珠丝杠没坏之前,没人把它当关键零件

上个月隔壁班组的龙门铣出幺蛾子了。 铣出来的新能源电池壳,平面度公差飘到0.08mm。 客户当场把样件摔在检验台上,说这批货要是再出问题,后续的订单全转走。 一开始查光栅尺,拆下来校了三遍,误差0.002mm,没问题。 查伺服电机,编码器反馈也对得上。 最后我蹲在Z轴导轨旁边,把百分表吸在工作台面上,表头顶着螺母座,手动盘了一圈主轴。 那旷量,表针直接跳了三格! 哦,是滚珠丝杠的预紧掉了。 主任当时脸都绿了——上周点检记录上,这台设备的丝杠栏还打了个大大的“优”。 没人当它存在。 直到它坏了。 全车间都得围着它转。
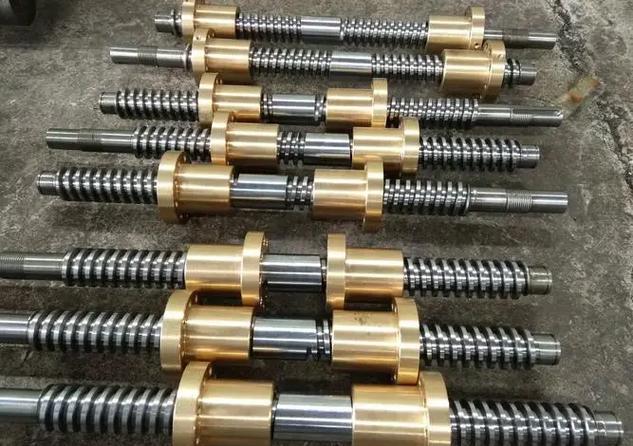
车间拆下来的磨损滚珠丝杠实物
车间拆下来的磨损滚珠丝杠实物

别把滚珠丝杠当不会坏的铁棒子

很多人觉得丝杠就是个传动零件,转起来就行。 真不是。 我在车间摸了22年丝杠,太清楚里面的门道——你课本上学的那些公式,真到碰到实际故障的时候,十有八九不管用。 就说预紧吧。 双螺母的丝杠,预紧力一般取额定动载荷的1/10,少了出旷量,多了摩擦阻力翻倍,温度蹭蹭往上涨,跑俩小时就能升15度。 还有那个DN值,就是丝杠公称直径乘最高转速,DN值超过10万的工况必须做强制油冷,要是不做,你就算选的是顶级进口丝杠,跑半年也得出热变形。 现在市面上的丝杠分两条技术路线:磨制的,轧制的。 磨制的丝杠,滚道是淬火后磨出来的,精度能稳定到C3级,但是成本是同规格轧制丝杠的2.5倍,交货期最少45天。 轧制的丝杠,是用轧机冷挤出来的,便宜,交货期一周,但是精度最高也就到C7,滚道的表面粗糙度比磨制的差两个等级。 这里就要说行业里没人明说的妥协了。 很多做中端机床的厂家,明明设计要求是C5级精度的丝杠,偏偏买最便宜的轧制丝杠,拉回来自己在普通车床上磨一遍螺母的滚道,凑个预紧量,测出来的静态精度刚好够C5。 行业内最常见的妥协就是用轧制丝杠凑磨制丝杠的精度,省下来的成本,够整台设备降本10%。 但是这种凑出来的丝杠,实际寿命比原厂磨制的短40%。 客户买回去用个两三年,精度掉得比开闸放水还快。
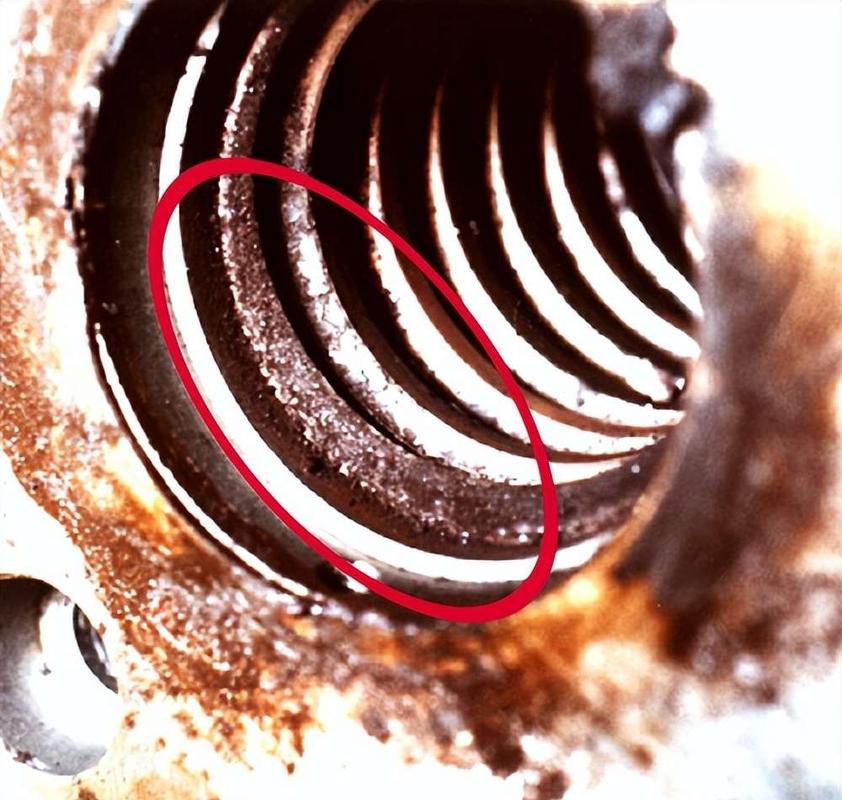
磨制与轧制滚珠丝杠滚道表面对比图
磨制与轧制滚珠丝杠滚道表面对比图

不同行业的丝杠,根本不是一个用法

不同行业的丝杠,根本不是一个用法
不同行业的丝杠,根本不是一个用法
我之前碰过两个完全不一样的场景,印象特别深。 第一个是锂电卷绕机上的丝杠。 去年给本地一家锂电设备厂改卷绕机的进给轴,那台设备之前换过好几次丝杠,每次用三个月就出爬行——就是低速进给的时候,一会卡一下,一会窜一下。 卷绕的极片厚度才0.08mm,进给差0.01mm,极片就皱了,一整批20万的极片直接报废。 后来我给选的是带双螺母消隙的磨制丝杠,进给速度调到0.1m/s的时候,全程没有一点爬行,配了个贴在螺母座上的温度传感器,实时补正热变形。 装上去跑了快一年,没出过一次问题。 第二个是重型立车上的进给丝杠。 前年给一台6米立车做改造,客户之前用的是直径80mm的外循环丝杠,每次吃刀量到30mm的时候,工作台的进给就有0.03mm的弹性变形,加工出来的大端面平面度永远超差。 后来换成了带内循环结构的大导程丝杠,安装的时候做了预拉伸补偿,把两端的轴承座换成了刚性更高的角接触配对轴承。 最后测出来的弹性变形量,直接压到0.008mm,客户验收的时候,拿着千分表在台面上扫了三圈,当场就签了字。 你看,同样是滚珠丝杠,用在锂电设备上要的是低速不爬,用在重型机床上要的是扛得住冲击,根本不能拿一套选型公式硬套。

现在的行业热闹,藏着不少没人说的坑

现在的行业热闹,藏着不少没人说的坑
现在的行业热闹,藏着不少没人说的坑
这两年大家都在说进口替代,国产丝杠的价格确实打下来了,进口同规格的卖一万,国产的三千就能拿下,精度标得和进口的一样。 说实话,我最烦那种在展会上把滚珠丝杠吹得神乎其神的销售,说什么他们的丝杠精度能到C1,用一辈子都不坏,真拉到车间里跑俩月,啥牛都破了。 但是有个事,我在行业交流会上听了好多次,没人愿意在公开场合说。 国产丝杠最大的短板是寿命一致性差。 进口的丝杠,同批次抽测的话,额定寿命10000小时的失效率大概0.1%。 国产的现在,标称同样的寿命,同批次的失效率能到15%。 什么意思?就是你买十根丝杠,可能有一根本来就有暗伤,装上去跑俩月就出旷量。 厂家是给你质保2年,坏了免费换。 但是你设备停一天,耽误的生产损失,谁给你补? 还有那个标准的事,现在我们用的滚珠丝杠精度国标,还是2006年版本的。 里面测精度的条件,是室温20度,机床静止状态下的静态精度。 真到夏天车间里35度,丝杠跑俩小时温度升个十几度,精度直接掉两个等级,你拿这个去检测,人家说完全符合国标,你连说理的地方都没有。 我在车间待久了,最烦那种拿着课本讲选型的专家。 老班长之前跟我说过一句土话:“丝杠是要哄着用的,不是拧上去就不管的铁疙瘩。” 啥意思? 安装的时候别硬敲,预紧力别瞎拧,跑合的时候别上来就满负载转,平时点检的时候别光看表面有没有锈,把百分表打在螺母座上盘一圈,比你看十页说明书都管用。 干了这么多年,我从来没见过哪台设备的丝杠,是突然一下就坏的。 都是平时不注意,小旷量攒成大故障,最后把订单搞黄了才后悔。 对了,你们车间有没有碰到过那种,刚换上去的新丝杠,装完就有间隙的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机械22年:滚珠丝杠没坏之前,没人把它当关键零件
文章链接:https://m.yxqcspc.com/18230/