上周跟苏州做光伏分拣设备的张总喝酒,他拍着桌子骂娘。
上个月赶欧洲客户的订单,找了家报价比市场价低12%的凸轮轮廓供应商,货到了装机,连续运转2小时后,凸轮轴的从动件就出现规律性的卡滞,拆下来用三坐标扫轮廓,最大偏差0.076mm——人家要求的是动态工况下轮廓偏差不超0.02mm。更气人的是,供应商把责任全推给张总,说”你这图纸上的过渡段标注我默认按通用工艺做的”。最后整批设备拖了20天交期,赔了客户8万欧元的违约金,那点加工费省的钱连零头都不够。
说实话,这种坑我见得太多了。很多人找凸轮轮廓厂家,第一反应就是比报价,比交货期,从来没仔细想过,这个零件的精度,是要在每分钟几百转的连续运转里扛住几万次冲击的,差一丝一毫,最后砸的都是自己的招牌。
别光翻报价单,这几个硬指标才是筛厂核心
别听销售吹”我们精度能到0.01mm”。没用。
你要顺着这几个维度挨个抠,半分情面都别留。
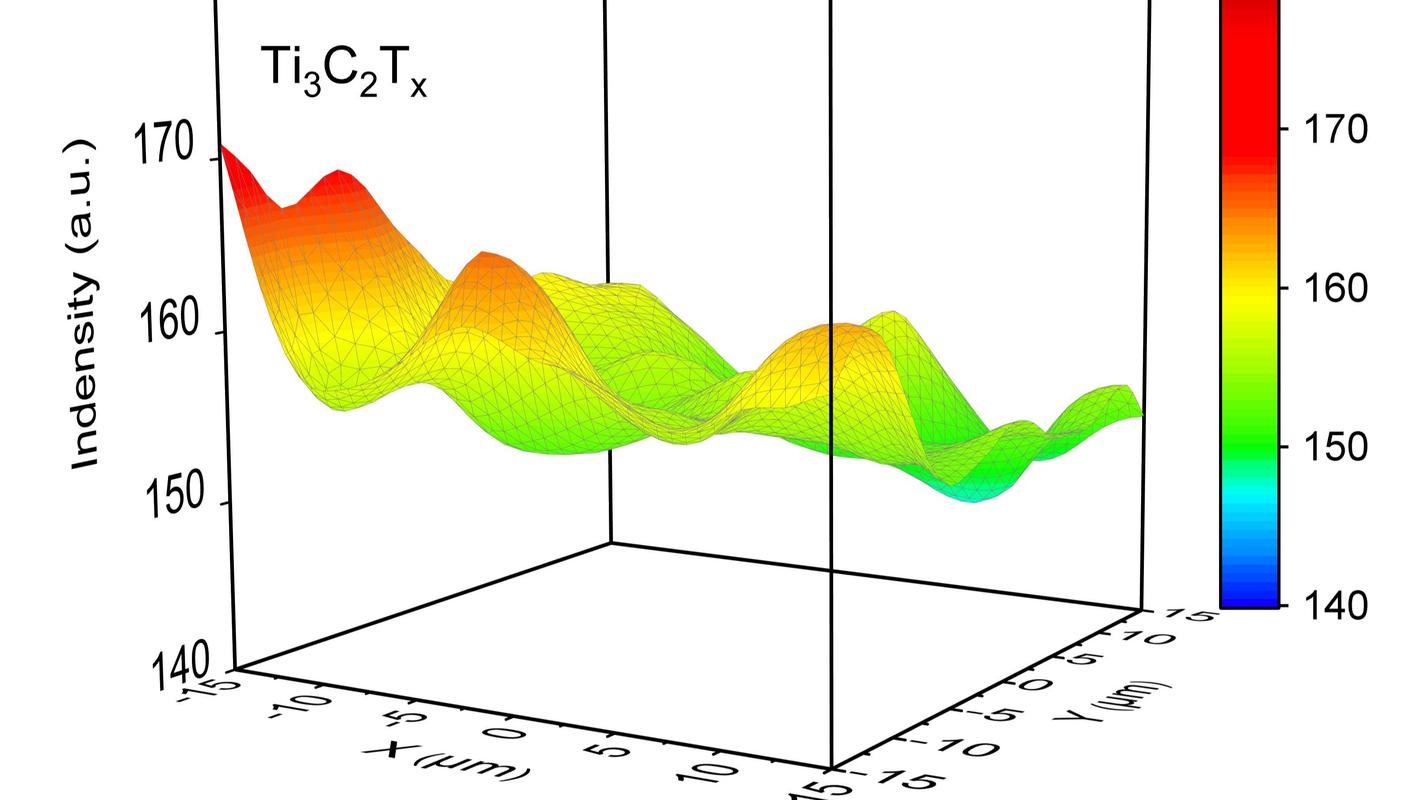
先抠第一个点:他有没有完整的轮廓检测闭环,不是光有台三坐标就算数。很多小厂的三坐标,只测凸轮上几个关键高点的尺寸,过渡段、回程段的偏差根本不管——恰恰是这些不起眼的过渡段,是高速运转时产生振动、噪音的核心来源。判断方法很简单,你让他拿近3个月同类型零件的检测原始报告,翻到最后几页,是不是有逐点的轮廓偏差热力图?要是只给你列几个孤立的尺寸值,直接 pass。
再抠第二个点:要同行业的实锤案例,不是PPT上印的”服务众多知名企业”那种空话。你别信销售给你看的合作证书,直接提要求,要一个和你做同类型设备的客户联系人,私下打个电话,问三个问题:交货准不准?不良率多少?出了问题售后多久能到?甚至可以提一句,想去他的客户现场看看正在运行的设备——真靠谱的厂家根本不会拦着,只有那些拿假案例吹牛逼的,才会找各种理由推脱。
最后抠第三个点:看他的加工设备有没有在线轮廓补偿能力。凸轮磨床加工的时候,砂轮磨久了会有损耗,没有实时补偿系统的话,全靠老师傅凭手感调砂轮进给,今天调的和明天调的都能差出0.03mm,精度根本稳不住。判断方法更简单,你提一句要去车间看生产,站在凸轮磨床旁边待10分钟,看设备屏幕上有没有实时的轮廓偏差补偿弹窗,要是全靠工人拿游标卡尺卡尺寸,趁早换。
真正靠谱的厂家,从来不会啥单都接
我前前后后接触过不下40家做凸轮轮廓加工的厂,最后能长期留着合作名单里的,拢共就5家。
这些厂的共性,说出来你可能都觉得有点轴。
头一个特点就是,他们根本不是那种什么零件都接的万能加工厂。常州那家做了16年凸轮的老厂,车间里除了凸轮磨床、三坐标,连台普通的铣床都没有——人家就吃这一碗饭,别的活根本不接。东莞阿明的车间更绝,上次有个客户拿个普通的铝件加工图纸找他,他直接给人推了,说”我这设备是专门磨凸轮的,磨铝件太浪费,给你推荐别的厂”。
再一个,他们的销售不会一上来就给你报最低价,反而追着你问一堆细节:你这凸轮每分钟转多少转?从动件是滚子还是平底?一天连续运转几个小时?有没有冲击载荷?问得比你自己设计的时候还细。上次有个厂的技术,看到客户给的图纸上过渡段的曲率设计有问题,直接打回电话说”你这设计我做出来跑起来肯定抖,我不能接你这单”——换那种啥钱都赚的厂,管你设计合理不合理,钱给够就干,最后出了问题全是你的锅。
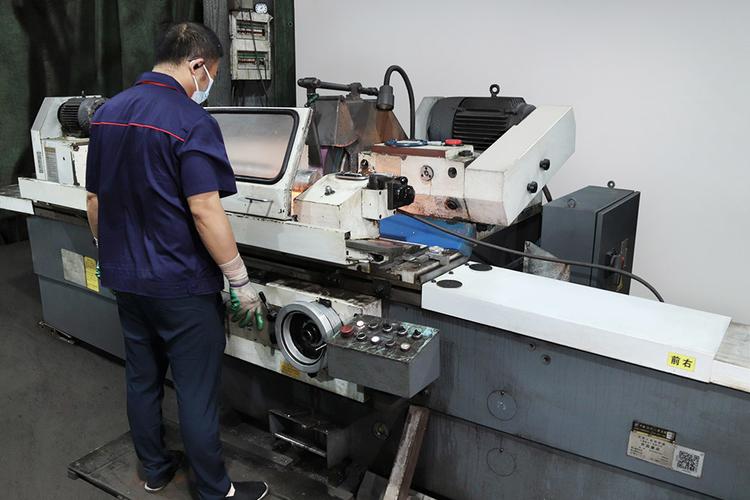
还有个共性,他们的车间根本不怕你看。加工区和检测区是用玻璃隔开的,你站在外面就能看到三坐标的测量过程,没有藏着掖着的小黑屋,检测记录全是按批次归档的,你要哪批的记录,5分钟就能给你找出来。不像有些小厂,你说要去车间,他支支吾吾半天,说”今天车间在打扫,不方便”。
签合同前把这几个坑堵上,能少亏几十万
选厂不是找对象,别光看眼缘,签合同的时候得把丑话说在前面。
不同采购规模的合作策略,其实根本不一样。
如果你是年采购额50万以下的小批量客户,别上来就签什么年度框架协议,先拿1-2件样件回去,装在你的设备上跑满72小时的台架测试,测一下振动值、噪音值、轮廓偏差,没问题了再签小批量的供货协议。而且一定要把”动态工况下的轮廓偏差允许值”写进合同的验收标准里,别只写静态的尺寸公差——很多厂静态测着没问题,一上高速跑就变形,你到时候连追责的依据都没有。
要是你是年采购额200万以上的大客户,别总想着压那3%、5%的加工费。你完全可以和厂家谈深度的工艺绑定:把你的设备实际运转的工况数据给他,让他帮你优化凸轮轮廓曲线,甚至可以要求他派技术人员驻场调试,这种深度合作下,他的工艺会越做越适配你的设备,最后算下来,不良率降一点,停机损失少一点,比你压那点加工费划算得多。
最后是几个掏心窝子的避坑提醒,都是我踩过的坑总结出来的:
别信”我们精度比同行高两倍”的鬼话,所有的精度承诺,最后都要靠你自己测出来的样件说话,别拿他给你的检测报告当最终依据。
合同里一定要把责任划分写清楚——别只写”质量问题包换包退”,要明确如果因为轮廓偏差导致设备故障、客户索赔,对应的损失怎么承担。上次张总那事,就是合同里只写了零件尺寸不合格包换,最后8万欧元的索赔,供应商一分钱都不肯担。
还有,别找那种注册才半年的新厂,哪怕他报价比市场价低20%都别碰。凸轮轮廓加工是个靠经验堆出来的活,热处理变形怎么抵消、砂轮磨损怎么补偿、不同材料的磨削参数怎么调,这些东西没有个五六年的积累,根本摸不透,你找新厂,纯粹是拿自己的订单当人家的练手素材。
哦对,还有个小细节。要是厂家一上来就跟你说”我们什么要求都能满足”,你反而要多留个心眼。真正做了十几年凸轮的老师傅都知道,没有什么完美的凸轮轮廓,所有的设计都是在精度、寿命、成本之间找平衡,啥都能满足的,要么是不懂行,要么是准备忽悠你。
毕竟,你买的不是一块金属零件。是你自己设备的口碑。对吧?
