上个月三号折弯机突然卡壳。
操作工小周攥着操作面板喊我,额头上的汗把工装袖子都打湿了。
我拿撬棍别了别联轴器,硬得像焊死了。
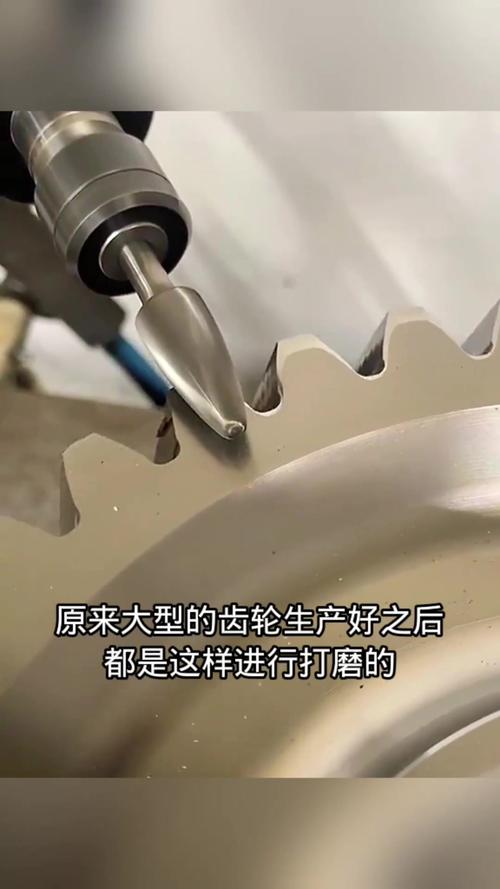
拆了端盖倒出来半桶混着铁屑的黑油,抬出蜗轮一看——所有齿面都磨成亮镜子,连原来的齿形都快看不清了。
旁边的采购站在旁边脸都绿了,这批蜗轮副是三个月前图便宜换的新供应商,比我们原来用的价格低了快四成。
别光盯着参数表,车间里的蜗轮副从来不是按书本转的
很多人觉得蜗轮副不就是蜗杆带个蜗轮,大减速比而已。
错。
我干了20年,见过太多按书本选出来的蜗轮副,装上去用不了仨月就出问题。
就拿最基础的导程角说,我们做重载自锁工况的,单头蜗杆的导程角卡得严——3°40′,多一分都不行。
导程角大了,自锁就失效,吊着重物断电就溜。
还有个死数:当蜗轮齿面的滑动速度超过1.2m/s的时候,必须上强制循环润滑,靠油浴润滑根本顶不住,温度上来直接胶合抱轴。
说到材料,现在行业里的两条主流路线,说白了就是赌成本和寿命的平衡。
重载长寿命的,用ZCuSn10Pb1锡青铜做蜗轮,配淬硬磨齿的合金钢蜗杆,许用接触应力能稳稳卡在180MPa,正常用个10年不成问题。
想压成本的,就换ZCuAl9Fe4Ni4Mn2铝青铜,原料成本比锡青铜便宜近一半,抗冲击性倒是够,就是抗胶合能力差一截。
这里面有个行业里没人对外说的妥协:不少中小厂为了把成本压到比同行低20%,明明该用锡青铜的重载工况,偷偷换成铝青铜,然后把蜗杆的表面硬度从HRC45提到HRC50,再把润滑油的黏度提两个等级,靠这些招把初期跑合的磨损压下来。
用户拿到手的时候,齿面亮得能照见人,谁也看不出来区别。
等用个一年半载,反复受冲击载荷,铝青铜的齿面开始点蚀,间隙越变越大,到时候再修都晚了。
换过七八个行业才明白,蜗轮副从来没有“通用款”
之前有个港口的客户找过来,说他们门机的变幅机构老出问题,吊着重物的时候一断电,臂架就自己往下溜。
我过去一看,他们为了提高传动效率,选了双头蜗杆的蜗轮副,导程角快6度了,这哪能自锁?
自锁性能是起重行业对蜗轮副的硬要求,导程角必须小于当量摩擦角,不然就是拿安全换效率。
后来给他们换了单头蜗杆的款,跑了快三年,再也没出现过溜臂的问题。
还有个食品厂的客户,做苏打饼干的,之前换了几家蜗轮副供应商,做出来的饼干厚薄差总超标的。
我去现场看了才知道,他们的压辊传动用的普通工业蜗轮副,齿侧间隙留了0.15mm,压辊转的时候晃来晃去,厚薄能差到0.5mm,消费者拿到手都要投诉。
食品行业的要求和起重行业完全反过来——不需要多高的自锁,要的是齿侧间隙足够小,还不能漏油,不然混到食品里就是大事。
我们后来给他们换了修形齿面的蜗轮副,把间隙调到0.05mm以内,用食品级白油润滑,压出来的饼干厚薄差稳在0.1mm以内,客户现在每年都给我们介绍新单子。
喊了好几年的进口替代,藏着几个没人愿意说的暗礁
现在去行业展会上,十家有八家说自己的蜗轮副能替代进口,精度能到5级,寿命比进口的还长。
说真的,我每次听到这话都想笑。
我们厂这几年给国产数控转台供高精密双导程蜗轮副,确实把转台的定位精度从15角秒压到了5角秒,能达到之前进口产品的水平。
但是谁也不说,我们现在磨齿用的砂轮,进口的单张能磨300个齿面,国产的磨100个就得换,光砂轮成本就占了整个产品售价的15%。
这还是好的。
更没人愿意公开说的是现在的检测标准滞后:国标里对蜗轮副的出厂检测,只要求空载跑30分钟,看有没有异响就放行。
人家进口的高端蜗轮副,出厂前要带120%的额定载荷跑8小时,保证接触斑点在齿高方向占60%以上、齿宽方向占70%以上,才算合格。
我们现在很多厂为了赶交期、压成本,空载跑20分钟就打包发货,用户装上去之后,初期的磨损量能到设计值的3倍,本来设计寿命10年的产品,实际用3年精度就飘得没法用。
还有现在喊得响的绿色制造,要求用低黏度的润滑油减少摩擦损失,但是低黏度油的油膜厚度薄,抗胶合能力差,很多厂根本没做对应的齿面修形,就硬上低黏度油,夏天车间温度高的时候,跑俩小时就抱轴。
我师父当年教我的时候说过一句土话——“蜗轮副好不好,全看跑合那半小时的油温升”。
啥意思?
就是别光看图纸上的参数、厂家给的检测报告,装上去之后先空载跑半小时,拿手背摸一下壳体的温度。
要是温度超过60度,烫得你手放不住,肯定是接触斑点不对,要么是齿形偏了,要么是间隙调太小了,别硬开机,拆出来重新对研。
我这么多年靠这句话,少踩了不知道多少坑。
对了,你们车间碰到过蜗轮副突然抱轴的事儿不?当时是怎么找到原因的?
