上个月三号床的张师傅急得满头汗。
那台刚换完轴承的110kW离心泵,开机半小时就震得地脚螺丝把混凝土台磨出白印,摸一下电机外壳,麻得手尖跳。
拆开联轴器护罩一看,小年轻图快,拿个钢直尺靠了靠就上螺栓,连百分表都没架。径向偏差快0.12毫米,轴向张口差了0.08。
我当时站在旁边看得血压都上来了。这哪是装设备,这是等着出事故啊。
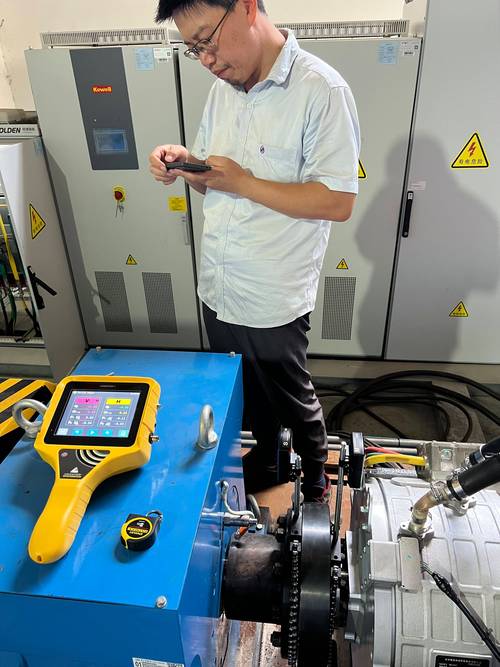
那些没人愿意细算的偏差数
我在车间摸了20年机床,拆过的联轴器没有一千也有八百。
说实话,刚入行的时候也觉得,不就是两个轴凑到一条线上吗,能有多难?
真等你见多了烧轴承、断轴、打飞联轴器的事故,就知道这里面的数,差一丝都不行。
我们车间摸出来的死规矩:1500转以上的机泵,冷态对中径向偏差不能超0.05mm,轴向张口不能超0.03mm;碰到3000转的高速设备,偏差得压到径向0.02mm以内。就这三个数,多少人记不住?
现在行业里两条技术路线争了快十年。
一条是老派的百分表打表,一套表加表座几百块,耐造,摔了都不心疼,但是架不住车间地面震,表杆晃一下,数就飘了,冬天戴厚劳保手套拧表座,半小时都对不准零位。
另一条是激光对中仪,架上去10分钟就能出数,精度能到0.001mm,地面晃也不影响,但是一套十几万,小厂根本舍不得掏这个钱。
不过话说回来,就算买了激光仪,又有几个厂真的天天用?
很多车间的激光对中仪,最后都成了应付客户审计的摆设。锁在工具柜里擦得锃亮,真到生产赶节点的时候,还是拿塞尺加直尺凑个大概就开机。这就是行业里不说破的妥协——总不能为了多花半小时对中,让整条线停着等你吧?
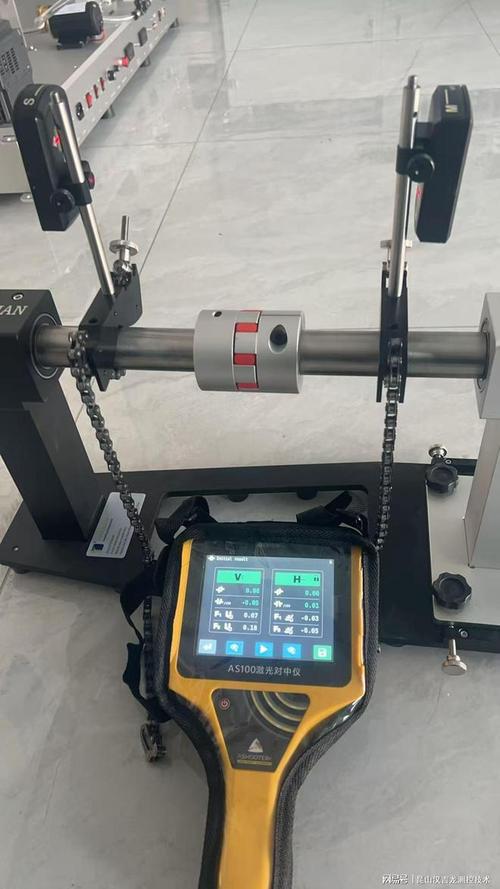
不同行业的对中,根本不是一套标准
别拿一套偏差数打天下。真到了不同行业,要求差得能有十万八千里。
先说化工行业的高温搅拌。
前年给邻省一个精细化工厂改反应釜装置,那台搅拌是120度导热油加热的,之前安装的师傅冷态对中卡得死死的,径向偏差压到0.01mm,连缝隙都塞不进A4纸。
结果开起来半小时,搅拌轴因为高温伸长了8毫米,直接把减速机轴顶弯了。拆的时候那轴弯得跟个月牙似的,看得人直心疼。
后来我们重新对中,故意把冷态的偏心量留了0.04mm,等设备升到工作温度,热膨胀顶出来,刚好凑到一条线。这要是死卡冷态的数,迟早出大事。
再说说食品行业的高速打粉机。
去年帮本地一个食品厂修6000转的打粉机,之前用的是刚性联轴器,对中稍微差个0.02mm,整个车间都能听见共振,磨出来的粉粗细不匀,客户投诉了三次。
后来换了膜片联轴器,对中偏差放宽到径向0.05mm也不震。为啥?食品车间天天要拆洗设备,拆完装回去根本不可能像新设备那样对得丝毫不差,就得靠联轴器本身的容错量扛着。
现在行业里藏着的暗坑
这几年智能制造吹得火,很多新上的生产线,都在轴端装了震动传感器,一旦对中偏差超了就自动报警,不用人天天爬上去架表测。
听着挺高级对吧?但是这里面有个行业根本不愿公开说的事。
现在很多新出的柔性联轴器,厂家宣传页写得天花乱坠,说径向能补偿0.5mm,轴向能窜2mm,根本不需要精细对中,装上去就能用。采购一听能省对中的人工钱,图便宜就买了。
但是厂家根本不会在样本里写清楚——这个补偿量,是在零转速、低转速下测的。你真把设备开到额定转速,那点偏差带来的附加径向力,直接把轴承的寿命砍到原来的三分之一。
现在的国家标准,只规定了联轴器的静态补偿量,根本没提高速下的附加载荷影响。多少厂买了这种”免对中”的联轴器,刚用半年轴承就开始响,找厂家理论,人家翻出样本说我们没骗你啊,静态下确实能补偿。
你说这找谁说理去?
我们车间老主任干了40年,常说一句土话:”联轴器对中,三分靠表,七分靠脚,别光盯着表上的数,用脚踹踹地脚,晃一晃联轴器,比你看半小时表都准。”
真的。表上的数是死的,设备开起来的热变形、地脚的沉降、管线的拉扯,这些数你算得再细,也不如开机前晃两下实在。
对了,你们厂现在做联轴器对中,是真拿激光仪慢慢测,还是拿个钢直尺凑数就开机?
