内蒙的客户打电话来骂,说我们供的3MW风机偏航制动器,装上去才8个月,刹车片磨剩1.2mm,要索赔12万,说我们偷工减料用回收料。
我拎着工具箱带着徒弟开了12小时车到现场,爬80米塔筒爬得腿肚子转筋,蹲在偏航平台上拆刹车片的时候,风刮得安全帽带勒得脸疼。
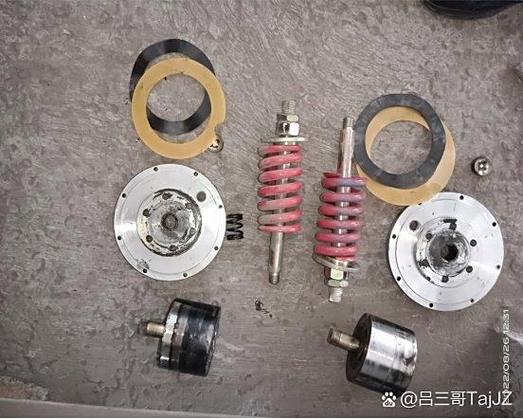
把磨损的片凑到眼前一看,我当时气得差点把扳手扔在栏杆上。
磨损面全是偏磨的亮痕,根本不是材料问题——现场安装的师傅图快,把设计要求的0.15mm安装间隙,硬调到了0.3mm,连最基本的低速跑合都没做,直接就让风机满负荷转。
徒弟在旁边拆片,还在那吐槽,说客户就是故意找茬,剩下的厚度再用半年都没问题。
我没接话。
干了20年,我太清楚这种事了——制动器磨损从来不是什么突然发生的故障,是从你安装那一秒开始,就一点点攒出来的坑。
别一磨就换片,先看看你跑合做对了没
很多人对制动器磨损的理解,还停留在“两个东西互相蹭,蹭久了就薄了”的层面。
真不是。
微观上,摩擦片和制动盘的接触面根本不是平的,全是高低不平的金属凸起。所谓的磨损,就是在压力作用下,这些凸起被一点点掰断、磨掉的过程。
你跑合做的好,接触面的凸起磨得匀,实际接触面积能到设计值的90%以上,磨损速度自然就慢。要是上来就满负荷硬干,那些高点被硬生生压碎,磨下来的硬屑嵌在摩擦面里,就像砂纸一样,能把制动盘拉得一道一道沟。
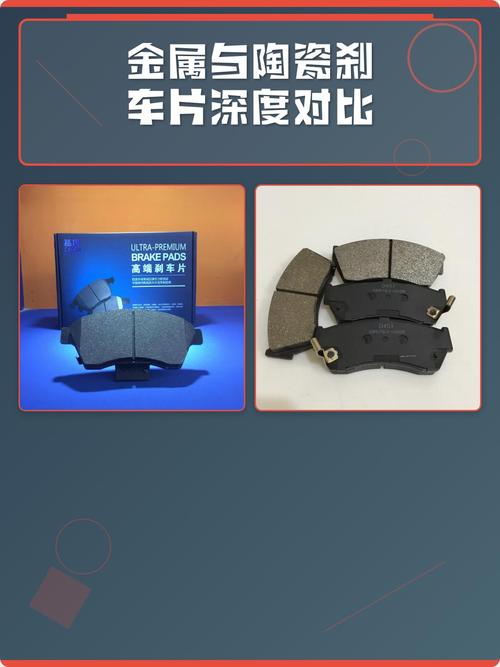
现在行业里主流的摩擦片就俩路线。
一个是半金属基的,摩擦系数稳在0.38-0.42之间,成本只有陶瓷基的60%,就是磨下来的铁屑硬,容易伤制动盘。
另一个是无树脂的陶瓷基的,磨下来的屑细,不会伤盘,但是缺点也明摆着——零下30度的户外,摩擦系数能直接从0.4掉到0.2,关键时刻根本抱不住。
说个行业里从来不会写在选型手册里的妥协。
很多厂家明明知道客户的设备要放在零下二十几度的户外,还是硬给配半金属的片。
为啥?
怕担责任啊。
陶瓷基的片低温性能不稳,真到了冬天刹不住,出了安全事故,责任全在供应商。半金属的哪怕磨得快一点,最多就是客户勤换两次片,没人会追着说你材料不对。
你说这是偷工减料?也算,也不算。毕竟谁也不想拿自己的饭碗赌那点低温的风险。
同样是磨,不同场景的要求能差出十万八千里
别拿着一套选型手册打天下。
不同行业对制动器磨损的要求,根本就不在一个频道上。
就说风电偏航的场景。
80米高的塔筒,换一次刹车片,光人工成本都快赶上片本身的钱了。这个场景下的要求啥?就是磨损要慢、要匀,哪怕摩擦系数低一点都没关系。
2021年我们给江苏一个海上风电场改的偏航制动器,把原来的固定间隙结构,换成了带自动补偿的碟簧结构,每次磨损到0.2mm就自动把间隙顶回去。
改完之后,原来2年就要换一次的片,现在能用6年。客户去年送的锦旗现在还挂在车间墙上,上面“靠谱”俩字绣得歪歪扭扭的,我每次看到都想笑。
再换个场景,电梯的曳引机制动器。
这个场景的要求和风电完全反过来——磨损慢不慢根本不重要,最重要的是磨下来的碎屑绝对不能掉进曳引轮的绳槽里。
2019年那次事,现在想起来还后背发凉。
一个电梯客户投诉,说新装的21层客梯,用了3个月,制动器磨下来的碳屑掉进绳槽,导致钢丝绳打滑,差一点把一个上班族困在15层和16层的半中间。
我们过去拆了一看,原来给配的是高石墨含量的摩擦片,磨下来的全是黑糊糊的细粉,顺着轴流下去就进了绳槽。后来换成低挥发的半陶瓷片,在制动器旁边加了个毛毡挡圈兜住磨屑,再也没出过事。
你说这俩场景的磨损要求能一样吗?
拿电梯的片给风电装,磨得太快,客户能把你电话打爆;拿风电的片给电梯装,掉的屑要出人命。
现在大家都在喊智能制造,可制动器磨损的老问题还在藏着
这两年展会上,带磨损传感器的智能制动器卖得特别火。
就是在摩擦片上埋个电容探头,磨到阈值了就给后台发消息,提醒运维人员该换片了。听起来是不是特别高级?
我每次看到这种产品,都想上去问一句——你那传感器的报警阈值,是按实验室25度恒温干摩擦的寿命设的,拿到实际工况里,真的准吗?
说个行业里没人愿意公开说的难题。
现在的制动器磨损测试标准,全是在实验室恒温、恒湿、无杂质的环境下做的。根本不考虑户外零下30度的低温,也不考虑车间里飘着乳化液雾气的实际工况。
去年我们测过一款进口的智能制动器,实验室里标称的磨损寿命是10年,拿到我们车间旁边的重型机床上用,因为环境里全是切削液的雾气,渗到摩擦片的缝隙里,3年就磨完了,传感器还没报警呢——它的阈值是按10年的寿命设的,根本没算上乳化液带来的额外磨损。
还有现在喊得响的进口替代。
很多厂家说自己的摩擦片材料性能和进口的一模一样,实验室测的摩擦系数分毫不差。可没人告诉你,我们的材料在连续100次制动之后的热衰退率,比进口的高15%。
啥意思?
就是你第一次刹车,制动力是400牛。连续刹100次,摩擦片温度升到200度,制动力就掉到340牛。差的那60牛,关键时刻就是能不能把冲过来的机床停下来的区别。
我们车间干了30年的李师傅,常挂在嘴边一句土话。
“制动器的磨损,三分靠材料,七分靠安装,剩下九十分靠你有没有摸过那个制动盘的温度。”
啥意思?
别光拿着说明书上的理论寿命当圣旨。每次设备保养的时候,用手背贴一下制动盘,要是烫得你能坚持3秒以上,那间隙肯定不对,磨损速度快得吓人;要是摸上去凉冰冰的,那就是抱轴了,赶紧调,不然用不了一周就得把电机烧了。
干了这么多年,我从来不信那些画在纸上的完美曲线。
设备是在现场跑的,不是在实验室的恒温箱里待着的。
你们厂里遇到过最离谱的制动器磨损事故是啥样的?是磨到一半抱轴,还是磨到一半刹不住?
