2026-10-20 16:13:47 分类:商机
上周三早班。
冲床组的小李扛着半捆45#圆钢撞进下料组,工装裤膝盖上还沾着冲床的油污,脑门上的汗把安全帽带下的绳都泡湿了。
“张哥,你快看看!”
他把手里的料往地上一墩,金属碰撞的哐当声吓了旁边正在擦锯带的小王一哆嗦。
“这批销轴全废了。差0.8mm,冲下去直接把模具崩了个豁口。”
我蹲下来拿卡尺量了三根料,长度从299.2到300.5不等。屏幕上明明白白写着设定值300mm。
手往导轨上一摸,干巴巴的,连个油膜都没有。
小王脸都白了。
这礼拜他嫌每天打导轨润滑麻烦,把自动打油的间隔从4小时改成了12小时。导轨间隙飘了快1mm,锯架走偏了,切出来的料能准才怪。
就这台数控圆钢下料锯床,平时安安静静蹲在车间角落,谁都不会多看它一眼。真出了问题,全车间的活都得停。
参数表上的数字,半真半假
别上来就问“你这机床能切多大的圆钢”。
十年前我当学徒的时候,师傅就说,锯床的脾性,从来不是印在彩页上的。
现在主流的数控圆钢下料锯床,分两个技术路线。一种是线轨传动的,一种是硬轨贴塑的。
线轨的好在哪?初始定位精度能做到0.05mm以内,空行程跑起来快,比硬轨的快个三四秒。切个直径50mm以内的45#圆钢,每刀吃0.8mm都稳得很。
但它扛不住重载。
你要是天天切直径120mm以上的高碳钢,用不了两年,线轨的滚柱就被压出一圈凹坑,间隙直接飘到0.3mm,切出来的料长短不一,端面还斜。
硬轨的呢?初始精度可能只有0.1mm,空行程慢个几秒,但是刚性足。哪怕你天天切直径200mm的合结钢,跑个10年,导轨间隙也才0.15mm,吃刀量能到1.5mm,切起来根本不晃。
切45#钢的时候,锯带线速度调到35m/min是黄金值,切不锈钢就得降到18m/min,快了容易烧锯带,慢了效率上不去。
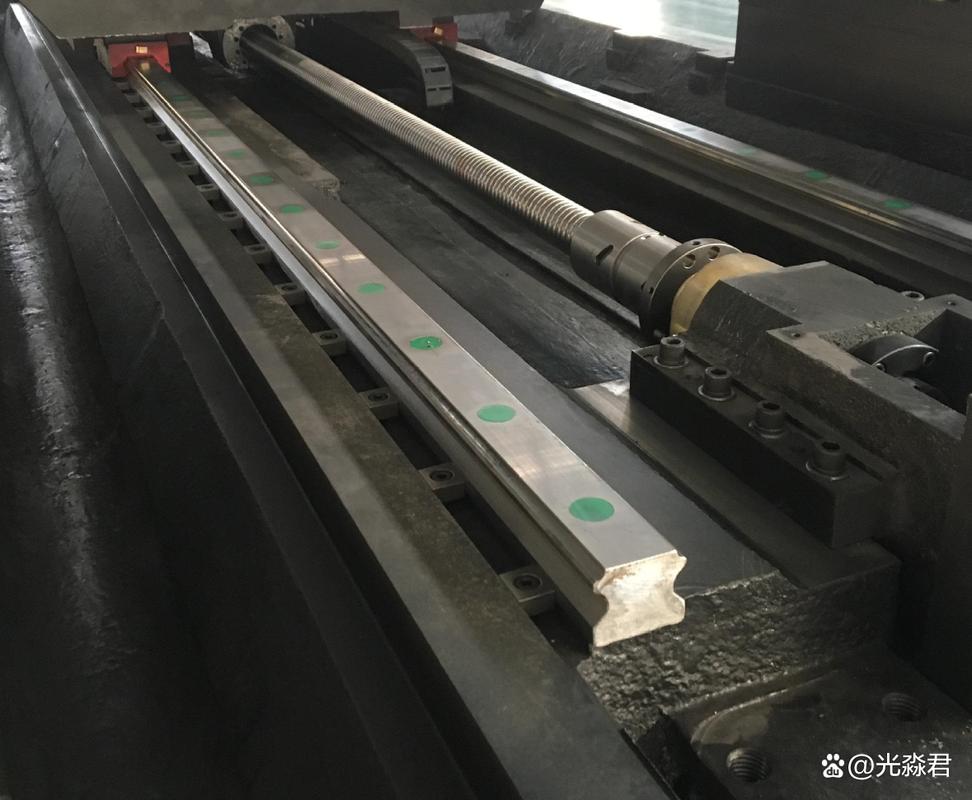 数控圆钢下料锯床线轨硬轨结构对比实拍图
说个行业里不会明说的妥协。
很多厂家给你报的配置单上写着“进口品牌线轨”,实际上给你装的是同品牌的入门级系列,甚至是拆机件翻新的。你从参数表上看,额定载荷、精度等级跟高端款一模一样,实际用起来,重载下的寿命差了一半。你找售后,人家只会说你日常润滑没做到位,绝对不会提配件减配的事。
别不信。我去年帮一个客户验机,拆开导轨罩一看,滚柱上的防锈油都没擦干净,明显是库存了三四年的老货,跟彩页上写的“全新进口导轨”根本不搭边。
选对场景,比选贵的机床重要100倍
说这些不是让你别买线轨的机床。
用对了场景,线轨的性价比能甩硬轨八条街。
去年给本地一家做汽车转向节配套的厂改设备,他们要切95mm直径的40Cr圆钢,每段定长210mm,直接上模锻。要求尺寸公差不能超±0.2mm,长了顶坏模具,短了填不满型腔,一炉料废了就是大几千的损失。
之前他们用的普通带锯床,每切10根就得拿卡尺量一次,12小时的班,光测量就要占2个小时,还时不时出超差的料。
后来换了带定长自动磨损补偿的线轨数控圆钢下料锯床,锯带磨掉多少厚度,系统自动把进给位置补上去。连续切2000根,尺寸差都不超过0.15mm。
算过账,这台机床比普通款贵3万2,不到8个月就把成本省回来了。
还有个做风电螺栓的老客户,之前图便宜买了台线轨的锯床,专门切180mm直径的42CrMo圆钢,每段长520mm。才切了3个月,线轨就压出坑了,切出来的料端面斜度能到1度,后面上车床找正,一根料就得花10分钟,一个班才切80根,急得老板直跳脚。
后来换了硬轨的,配液压双钳口夹紧,切180mm的42CrMo,单根锯切时间才12分钟,端面斜度控制在0.2度以内,一个班能切150根。
一开始他还嫌硬轨的空行程慢,说比线轨的慢了3秒,算完总账才反应过来,那点空行程的时间,跟省下来的车床工时、锯带损耗比,根本不值一提。
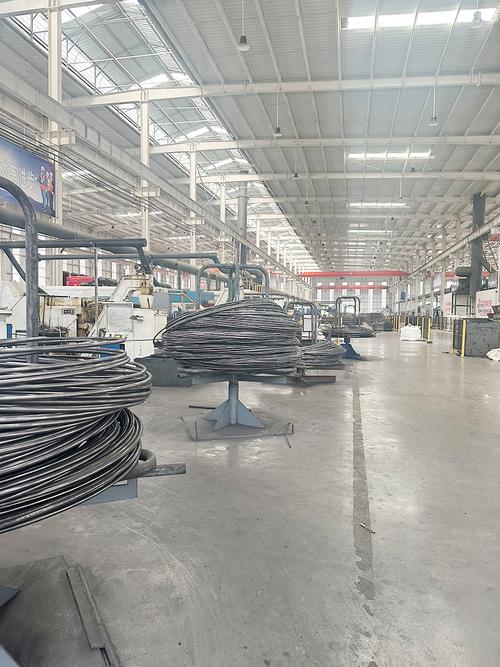 风电大直径高强螺栓圆钢下料车间实拍
智能制造的风,吹到锯床边上了
现在不少工厂上MES系统,数控圆钢下料锯床直接连上去,办公室排好的生产计划,直接传到机床系统里,不用操作工手动输参数。切了多少根,剩了多少料,锯带磨损到什么程度,系统自动上报,甚至能提前3天提醒你换锯带,不用等锯带断了才慌慌张张找备件。
还有之前10年前,切大直径的不锈钢圆钢,大家都得买进口的锯床,一台顶国产的3倍价格。现在国产的机床配上好的硬质合金锯带,切出来的精度、效率跟进口的差不了多少,价格才是进口的三分之一,中小企业根本没必要硬上进口的交智商税。
不过话说回来,这里面藏着个没人愿意说的坑。
现在很多厂家为了压成本,给机床配的是公版的数控系统,根本没有针对锯切工艺做定制优化。系统里存的工艺参数,是十年前的老数据,不管你切什么材质的钢,不管锯带是新的还是用了8小时的,推荐的线速度、进给量都是固定值。
很多操作工根本不会自己调参数,就照着系统给的默认值瞎用,最后锯带的实际寿命,比能达到的最大值少了30%都不止。
厂家才不会告诉你这个事。
你换锯带换得越勤,他卖耗材赚得越多。
还有个更扯的事。现在执行的锯床精度标准,还是2013年定的。要求测的是冷态下的定位精度——就是机床开了半小时,导轨温度还没升上来的时候,测出来的数是达标的。
根本没要求测连续工作8小时之后的热态精度。
我们车间之前测过一台新机床,刚开机的时候定位精度是0.08mm,连续切了3小时,床身和导轨温度升上来,热胀冷缩直接让定位飘了0.27mm。按老标准,这机床是合格的。但是你实际生产的时候,切出来的料差了0.27mm,就是废品。
你找厂家说理,人家拿检测报告给你看,冷态精度全达标,你一点辙都没有。
我在车间摸了20年机床,攒了句土话。
锯床从来不是买回去摆着的展品,是要天天用手摸的铁疙瘩。
导轨的油够不够,钳口的夹紧力松不松,锯带的张紧度对不对,你手往导轨上一搭,钳口上一靠,就知道有没有问题。别全信屏幕上跳出来的数字——那东西断电了就什么都不是。
干机加工这么久,我从来没见过哪台机床是靠参数表就能用好的。
你们厂里的数控圆钢下料锯床,连续满负荷跑8小时之后,实测的尺寸偏差能有多少?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸透数控圆钢下料锯床:车间老炮踩过的坑、藏着的潜规则
文章链接:https://m.yxqcspc.com/18296/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
