上个月三号班出的那批风电销轴,还记得不?
小李盯着屏幕上的电流值,觉得跟平时没差,淬火完的件扔硬度计上一测,表面硬度够,往芯部磨开1.2mm,硬层直接从要求的2.5mm掉成1.7mm。
客户拉走半挂车,跑了八十公里又折回来,拍着质检台的脸都红:”你们这是拿报废件凑数?”
最后查来查去,不是小李操作错,是那台用了12年的老固态高频设备,功率输出悄悄飘了——没人盯着实时的谐振频率,光看电流表数,那就是自欺欺人。
别听销售吹,这设备的核心参数根本不在宣传册上
说白了,这设备就是靠交变磁场往钢件里”钻”,让金属自己发烫,比烧煤的反射炉快10倍都不止。
别整那些电磁感应的公式,就说你选设备的时候,三个数你必须死死攥住:频率范围、额定输出功率、负载谐振的稳定度。
就说频率,100kHz的设备,淬硬层深度最多也就1.5mm,要做3mm以上的硬层,你就得往30kHz以下找,要是拿100kHz的硬上厚硬层,那就是表面烧得发红,芯部还是凉的,跟烤串外面焦了里面生一个道理。
现在市面上卖的固态高频,分两路走。
一路是老厂熟的并联谐振拓扑,好处是抗负载波动强,你换个感应器不用反复调匹配,哪怕工件摆的位置偏个5mm,照样能出合格活。缺点呢?空载损耗大,同样输出500kW的功率,光设备本身散热就要吃掉80kW,夏天车间电费单看着都心疼。
另一路是新起来的串联谐振全IGBT机型,效率能冲到95%以上,比并联的省近20%的电,精度还高,硬层深度的波动能控制在0.2mm以内。但娇气啊,你感应器跟工件的间隙差2mm,谐振点直接飘,功率上不去,严重了还会炸逆变模块——上次隔壁厂买的新串联机型,换了个非标感应器没调匹配,一开机模块烧了三个,光配件就花了四万多。
行业里没人跟客户说的妥协是什么?
很多厂卖串联机型的时候,宣传册上写的95%效率,是实验室里接标准铜负载测的数。真到你车间里,工件形状杂,感应器匹配调不到最优,实际效率能有85%就谢天谢地了。但你要是问销售,人家绝对跟你扯”我们的设备自适应调谐”,自适应个屁——自适应的范围就±10%,超出这个范围,该飘还是飘。
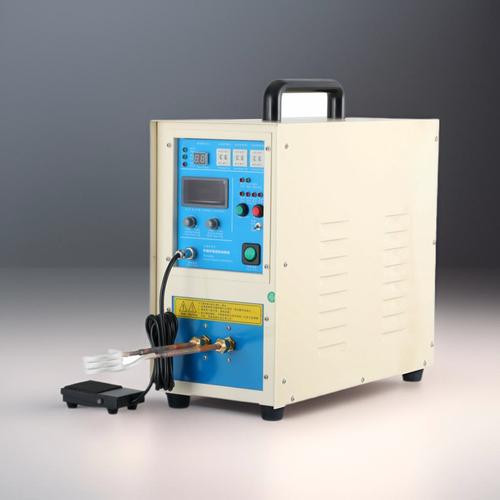
不同行业的活,真不是一台设备能通吃的
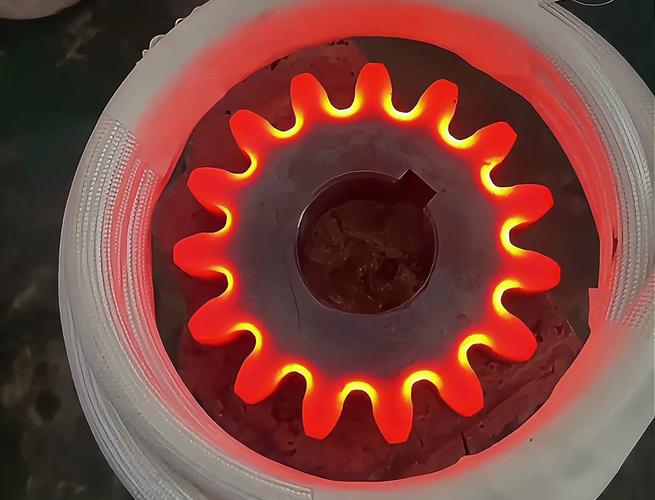
先讲汽车齿轮的活,我干过最多的就是重卡变速箱的二轴齿轮,要求齿面淬硬层均匀,齿根不能有裂纹,变形量要控制在0.03mm以内。
这时候你要是拿那种大功率粗笨的设备上,根本不行。得选频率范围宽的,从20kHz到200kHz可调的,感应器得做仿形的,跟齿面的间隙控制在1.5mm,喷水圈的角度都得反复试——之前给一个配套厂做调试,一开始喷水角度偏了15度,出来的齿面一半硬一半软,跑了三批活才调好。
去年给邻市的汽配厂改设备,原来用的老晶闸管设备,齿轮淬火后变形量超差,后续磨齿工序要多吃0.2mm的刀,磨完齿面的硬化层都快磨没了。换了可调频率的固态设备之后,变形量直接降到0.02mm,磨齿工序的工时砍了三分之一,人家老板当年就给我们送了两筐自家种的桃子。
再讲工程机械的大销轴,直径120mm的那种,要求硬层深度4mm,表面硬度HRC55-60,还要能扛住20吨的冲击载荷。
这活就跟做齿轮完全反过来,你得选30kHz以下的低频段,功率得够1000kW,不然加热太慢,一件活要烤5分钟,旁边的输送带都等得发烫。
之前有个做挖掘机销轴的客户,图便宜买了个600kW的设备,为了赶进度,把加热时间拉长了一倍,结果销轴表面的奥氏体晶粒粗大,淬火完硬层虽然够深,但是韧性差,装到工地上,半个月就断了三根,赔了人家十几万。后来换了1200kW的固态设备,加热时间控制在90秒,晶粒细化了,韧性直接上来,再也没出过断裂的问题。
现在吹得凶的智能制造,藏着俩没人敢说的暗礁
现在到处都在说进口替代,说我们的固态高频设备比进口的便宜一半,精度差不多。
这话不假,现在国产的IGBT模块,国产的控制板,做出来的设备,测出来的参数跟进口的确实差不了多少,甚至响应速度还比老的进口机型快。
绿色制造这块更实在,现在新出的机型都带功率因数补偿,能到0.95以上,不像老设备,一开机整个车间的电压都往下掉,旁边的数控车床屏幕都闪。我们去年给三个老车间改了设备,电费每个月平均省了两万多,老板说这钱够给班组发两次福利。
但暗礁呢?
第一个就是标准滞后。现在的设备出厂检测,还是拿标准的圆柱形钢棒当负载,测出来的功率、效率、频率全是实验室的数。真到你车间里,工件形状千奇百怪,感应器是自己做的非标件,设备实际的输出功率跟标称值能差15%——没人管这个,因为检测的时候根本不要求测非标负载下的参数。之前有个客户买了标称800kW的设备,回来接自己做的复杂感应器,实际输出才620kW,找厂家理论,人家说你拿标准棒测就是800kW,你自己的感应器匹配不对,怪谁?
第二个更隐蔽,现在很多厂家为了凑”智能”的卖点,在设备上加了一堆物联网模块,能远程看电流、看温度,但是根本没有故障预判的功能。上次有个厂的设备,逆变模块的温度传感器已经飘了半个月,远程平台上显示的温度一直是40度,实际模块内部已经到120度了,一开机直接炸了,停线三天损失了二十多万。说穿了,那些智能功能就是给销售PPT加素材的,真遇到核心的故障预判,没几个厂能做明白。
干了20多年,我常跟班组的年轻人说,淬火设备没有”调完就一劳永逸”的说法,就跟养牲口似的,你得天天摸它的脾气——今天电压稳不稳,明天感应器的绝缘皮破没破,谐振点有没有飘,别光盯着屏幕上的数就敢开干。
就像我们车间老师傅常说的那句土话:”淬火不看火,等于瞎忙活”。
屏幕上的参数再漂亮,你拿个测温枪对着工件表面扫一下,看看加热的温度是不是均匀,看看硬层的深度是不是跟要求的对上,比你看十页说明书都管用。
对了,最后问一句,你们车间用的固态高频感应加热淬火设备,有没有遇到过那种标称功率跟实际输出差一大截的坑?都是怎么解决的?
