上周三凌晨三点,车间的应急灯晃得人眼晕。
负责铝箔分条的张师傅蹲在地上骂。
刚切完的3吨药用铝箔,边丝翘得能当开瓶器,整批货要退给上海的制药厂。
我凑过去摸了摸刀轴,温度快60度。抱轴了。
翻了下当时的采购记录,才想起当初选分条机厂家的时候,为了省12万的预算,把带恒张力补偿的配置换成了基础款。
不过话说回来,也不能全怪采购的兄弟,当时那家厂家的销售拍着胸脯保证,切0.01mm的铝箔跟玩一样,谁能想到实际跑起来是这德行。
别光看报价单上的数字,刀轴精度才是分条机厂家的底牌
很多人买分条机,上来就问能切多厚的料、每分钟能跑多少米,其实这些都是最表面的参数。
刀轴径向跳动的实际空载值,才是决定切出来的料有没有毛边、翘边的核心。
我们现在用的合作了15年的老厂家,设备刀轴的径向跳动控制在0.008mm,之前贪便宜选的那家,标称值是0.02mm,实际空载跑起来,表上的指针能晃到0.03mm。
就这零点零几毫米的差距,切0.01mm厚的铝箔,边部的毛刺高度能差出10倍。
现在行业里主流的两条技术路线,说穿了差在机架处理上。
一种是整体焊接机架,焊完进时效炉放7天,把焊接的应力全释放完,再精加工导轨和刀轴的安装面。这种机架比拼装款贵18万左右,用个10年,刀轴的平行度都不会歪。
另一种是钢板拼装焊接,焊完放2天就喷砂上漆,根本不做时效处理,头两年用着没问题,切个三五年,焊接位置变形,跑出来的料一边紧一边松。
说到这就得提个行业里默认的妥协操作——几乎所有厂家标称的刀轴硬度HRC62,实际都是表面淬火只淬1mm的深度,芯部还是软的。
我上次拆了个某国内知名品牌的旧刀轴,测了下淬硬层深度,当场就笑了。
我们车间现在用的老款设备,刀轴的淬透层是8mm,用了12年,装刀的位置都没磨出凹槽。
还有个细节,很多厂家卖设备的时候说“装刀半小时就能开机生产”,纯纯的瞎扯。
新刀轴买回来,必须空跑合8个小时,把轴表面的细微毛刺磨掉,不然刚切的前两卷料,全是毛边。
张力系统的坑更多。切超薄软料的时候,张力差0.5N,料就会皱成一团。很多厂家为了省成本,给配的张力传感器是100N量程的,分辨率根本达不到0.5N的精度,切出来的料一会松一会紧,客户还以为是自己操作不对。
别拿通用款的参数套,不同行业要的分条机根本不是一个东西
很多分条机厂家的销售,不管你是切啥的,上来就给你推卖得最好的通用款,根本不管你的行业有啥特殊要求。
去年江苏的一个药企找过来,说之前买的分条机,切出来的铝箔每卷接头数超过3个,根本过不了药监局的GMP审计。
为啥?之前的厂家给的是切包装胶带的通用款,根本没装带0.1mm精度的光电检测探头,切的时候料有个小折印,设备连停都不停。
切药用铝箔的核心要求从来不是切得快,是整卷料不能有任何超过0.1mm的折印、翘边,接头数必须控制在1个以内。
我们给他们配的设备,加了接片检测的光电探头,连料上沾的个小灰尘都能触发停机,人家现在用了1年多,三次审计全过,连药监局的检查员都夸他们的分条设备靠谱。
去年深圳的一个动力电池厂找过来的时候,脸都绿了。
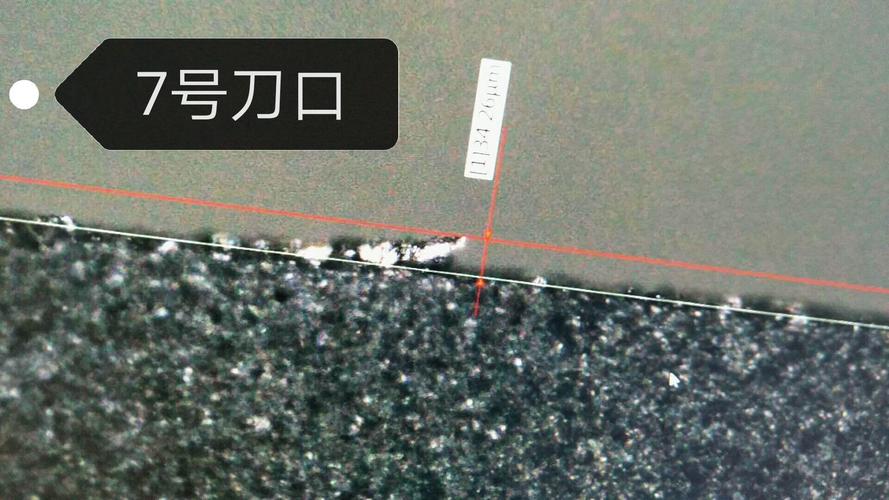
说之前的分条机切出来的极片,边部毛刺高度有12微米,这要是装到电池里,迟早刺穿隔膜短路,整批电池的良率才82%,根本没法卖。
之前的厂家更离谱,给切极片配的是切软包装的普通钢刀,刀的侧隙都没调对,能切出好料才怪。
我们给他们改的设备,换了带涂层的硬质合金刀,把刀的侧隙调到0.01mm以内,还加了在线的毛刺检测摄像头,每10秒扫一次边部。
现在他们的极片毛刺高度能稳定在3微米以内,良率直接升到96%。
你说这事儿闹的。
连客户要切啥料、有啥工艺要求都没问清楚,就敢卖设备,这些厂家的良心真的不会痛吗。
现在喊进口替代的分条机厂家不少,敢把售后条款写进合同的没几个
这几年国产分条机的进步确实快。
之前进口的德国同精度设备,一台要200多万,现在国产的同配置设备,只要60多万,精度差不了多少,售后还能24小时上门,确实是实打实的进口替代。
不过这里头的坑也不少。
现在大家都喊智能制造,说自己的设备能联网、能自动调张力,其实很多就是在原来的设备上加了个蓝牙模块,能把张力数值传到手机上,就算“智能款”了,比普通款贵3万,实际那个模块的成本才800块。
上次跟几个厂家的技术负责人吃饭,喝了点酒,有个哥们说漏嘴,说他们所谓的“自动张力调整”,就是预设了三档张力数值,根本没有根据材料厚度、运行速度实时调整的算法,跟十几年前的老设备没本质区别。
还有个行业里不愿公开的难题——现在的分条机精度国标,还是10年前定的,要求刀轴径向跳动0.05mm就算合格。
现在切极片、切超薄铝箔的实际要求,都是刀轴跳动控制在0.01mm以内,按老国标做出来的设备,根本满足不了新的行业需求。但厂家就拿“符合国标”当挡箭牌,你还挑不出错。
还有人喊绿色制造,说自己的设备比老款省电30%。我测过一台,把原来的15kw主电机换成了11kw的,切0.2mm厚的不锈钢带的时候,电机直接过载跳停。
这也叫省电?
我在车间待了22年,常跟徒弟说一句话。
分条机这东西,听声音就知道好坏。
空转的时候,靠谱的设备是那种闷闷的、均匀的嗡嗡声,要是有刺耳的尖响,或者轴的位置能感觉到轻微的震动,再便宜都不能要。
我们车间老主任常说,看分条机厂家靠不靠谱,别听销售吹。
你就蹲在他的生产车间里,看他自己切料用的分条机是啥牌子的——要是他自己车间生产都用别家的设备,你还敢买他的?
你们选分条机厂家的时候,最在意的是价格还是精度?有没有碰到过那种标称参数跟实际跑出来差一大截的坑人厂家?
