上周蹲在苏州相城某齿轮厂的废品堆旁,脚边堆的320件渗碳齿轮,每件都带着肉眼看不见的磨削烧伤裂纹——就这堆东西,刚让他们赔了主机厂190万的违约金。
说实话,这种事我这两年见得太多了。很多老板为了找能解决磨削烧伤问题的供应商,跑了好几个展会,加了一堆销售的微信,最后选的厂家要么是报低价的贸易商,要么是卖完设备就失联的供应商,钱花了不少,问题一点没解决,最后攒了一堆随时会爆的客诉隐患。
别被销售嘴里的“全行业通用”忽悠瘸了
选厂家第一个要卡的点,就是能不能拿出和你家工件完全匹配的试磨报告,而不是拿别人家的案例吹得天花乱坠。
很多销售一上来就给你翻PPT,说他们给某知名车企做过项目,能把磨削烧伤率压到0.1%以下。你仔细一问,人家那个项目是做45号钢的曲轴,你家是做GCr15轴承钢的套圈,磨削余量、砂轮牌号、磨削液浓度全不一样,这套参数套到你家车间里,搞不好烧伤率能冲到10%。靠谱的厂家根本不会一上来就给你吹案例,先问你要工件的材质、热处理硬度、现在的磨削参数、废品率多少,然后免费给你磨3到5个试块,测出来的烧伤深度、硬度梯度全给你列出来,你觉得合格了再谈合作。
第二个要卡的点,有没有现场可溯源的烧伤检测能力,而不是拿个手持硬度计随便点两下就说没问题。
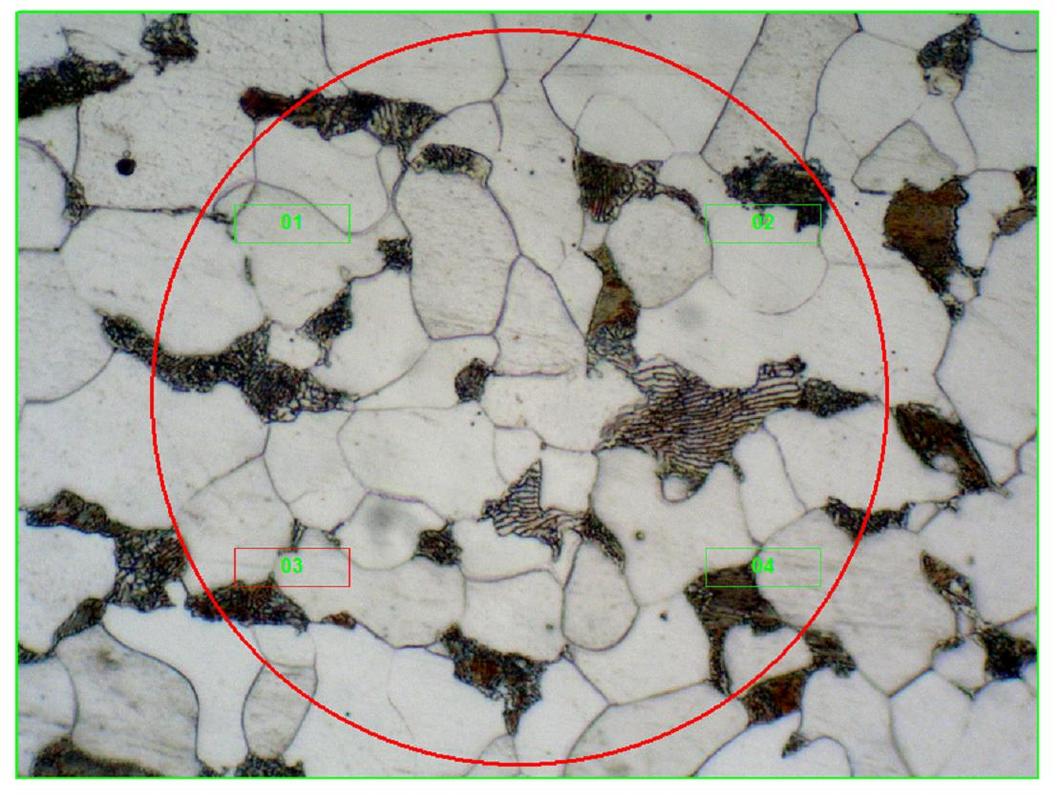
很多小厂家根本没有金相制备的设备,测烧伤就拿个手持洛氏硬度计在工件表面敲两下,硬度差在合格范围内就说没烧伤。实际上磨削烧伤的回火层往往只有0.02到0.1mm厚,你拿表面硬度计根本测不出来,等工件装到主机上跑个几千公里,因为烧伤层的残余拉应力导致开裂,那就是大事故。靠谱的厂家会自己配备金相切割机、镶嵌机、显微镜,能把你送过去的试块切开,从表层到基体的硬度变化、金相组织变化全给你拍出来,藏在表层下面的微裂纹一眼就能看到。
第三个要卡的点,有没有快速的工艺响应能力,而不是卖完设备就失联。
磨加工这事儿本来就变数多,今天换了砂轮的批次,明天冷却系统的压力降了,后天工件的热处理硬度高了两个HRC,都可能导致磨削烧伤突然冒出来。要是厂家卖完东西就找不到人,你自己的工艺员又搞不定,那生产线停一天都是几万块的损失。我之前碰到个靠谱的厂家,给客户做完工艺整改之后,直接把负责对接的工程师的私人手机号留给客户,说不管半夜还是周末,只要因为烧伤问题打过来,10分钟内必须给解决方案,实在解决不了就上门。就这一点,比那些签完合同就把你拉黑的厂家强一百倍。
真靠谱的厂家,根本不会跟你玩报价套路
很多厂家一上来就给你报个远低于市场价的数字,把你勾进来,等你签了合同付了预付款,就开始各种加钱:你家的冷却系统不符合要求,要额外加改造费;你家的砂轮不行,必须买他们独家代理的砂轮;检测设备的探头要单独算钱,甚至说你家车间的电路电压不稳,要你自己出钱改电路。算下来总花费往往比一开始就报实价的厂家还高20%都不止。
不过话说回来,真靠谱的厂家,反而会主动帮你省钱。比如上次常州的老周去给一个做液压柱塞的客户做诊断,客户本来想花十几万换一套新的高压冷却系统,老周在车间看了半小时,告诉客户你现在的问题根本不是冷却压力不够,是砂轮的进给量设大了,把进给量从0.02mm降到0.012mm,再把磨削液的浓度从5%调到8%,就能消80%的烧伤。最后客户只花了两千块的服务成本,就把问题解决了,省了十几万。你说这种厂家,客户能不愿意长期跟他合作吗?
我接触了快7年磨加工领域的供应商,真靠谱的厂家其实就两类:一类是从磨床车间工艺岗出来的创业者,自己之前干过十几年现场,手上沾的切削液比销售喝过的咖啡都多,车间里没有花哨的展厅,靠墙的货架上堆了快半人高的试磨工件,每个下面都压着写满参数的小纸条;另一类是做专用检测设备的技术型团队,不会上来就给你推最贵的在线涡流检测系统,会先摸清楚你现在的废品率、客诉情况,给你配性价比最高的方案,而不是为了冲业绩给你塞一堆没用的设备。
不同采购规模下的避坑签约清单
如果你是年磨加工产值500万以下的小作坊,真没必要上来就买上百万的在线检测设备,折旧都扛不住。找那种本地的、有现场工艺经验的小团队就行,按次收服务费,一次几千块,能把你的烧伤废品率从几个点压到1%以内,性价比高得很。别信销售忽悠你上什么智能工厂系统,你那点加工量,设备的折旧都比你赚的利润多。
如果你是年磨加工产值2000万到1个亿的中型配套厂,别光跟厂家签个设备采购合同就完事。一定要在合同里加两个条款:一个是如果连续3个月因为工艺参数问题导致的磨削烧伤客诉超过2次,厂家必须免费上门做全车间的工艺校准;另一个是如果因为厂家提供的工艺方案不合理,导致批次性的烧伤报废,厂家要承担对应批次30%的直接损失。我之前有个客户就是没加这两条,买完检测设备之后厂家就失联了,后来换了新砂轮没调参数,一个月出了三批烧伤件,赔了主机厂八十万,找厂家人家说“我们只卖设备,不管工艺”,吃了个大亏。
如果你是年磨加工产值过亿的大型主机厂配套车间,那就别买那种通用型的设备了,找能给你做定制化服务的厂家。毕竟你家的工件材质、磨削余量、砂轮牌号都是固定的,通用设备的检测灵敏度根本达不到你的要求。还要在合同里明确售后工程师的响应时间,必须48小时内能到现场,别等你的生产线停了三天,工程师还在别的城市堵车。
选厂家这事儿,真的别光看报价单上的数字。你要想清楚,你找厂家是为了真的解决磨削烧伤的问题,不是为了买一堆放在车间里吃灰的设备,更不是为了给自己攒一堆随时会爆的客诉隐患。毕竟真出了问题,赔的都是你自己的钱。
