2026-10-21 19:51:04 分类:商机
上周三凌晨两点,我被车间值班的小伙子电话喊起来。
那台用了8年的等离子切机突然抱轴。
切12mm的Q235板,缝歪了3mm。
整批给新能源车企的支架全废了。
仓管老张蹲在废料堆旁边骂,说当初贪便宜找的那家小厂,连个售后都找不到,打过去电话要么关机,要么说”我们早就不做切割机业务了”。
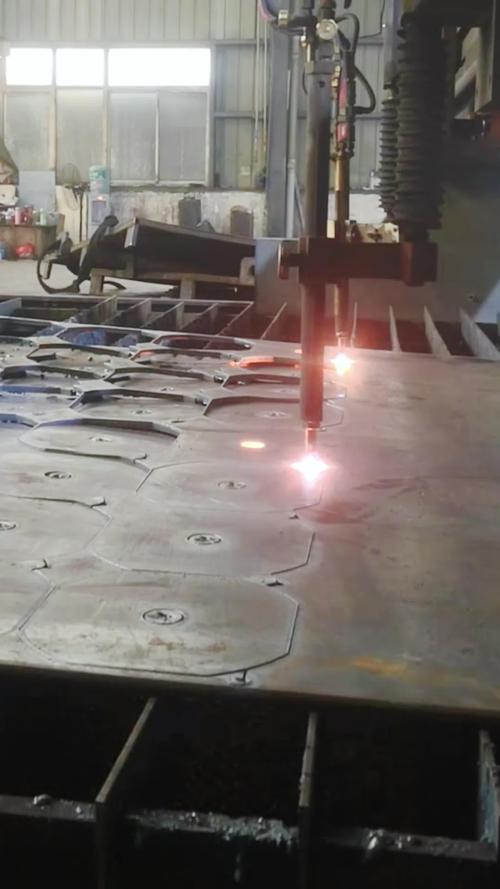 车间数控切割机切厚钢板跑斜的报废工件现场
说真的,我在车间摸了20年设备,见过太多因为找错数控切割机厂家,最后赔得底朝天的事。很多人选厂家的时候,上来就比价格,比参数表上的数字,根本没摸到这里面的门道。
别光看参数表,厂家藏的猫腻比你想的多
很多厂家给的参数表上写的”切割精度±0.1mm”,那是人家在恒温25度的实验室里,拿3mm的冷轧板,以每分钟1米的速度切出来的理想值。
真到你车间。
夏天38度的天。
导轨热胀冷缩个0.2mm。
精度直接飘。
现在主流的切割技术就两条路线,火焰和等离子。火焰切20mm以上的厚板确实稳,断面平整,但是切6mm以下的薄板,热变形量能到2mm,焊完了校形能把焊工累哭。等离子切薄板快,效率是火焰的3倍,但是切16mm以上的厚板,断面的斜度能到15度,拼的时候得拿角磨机磨半小时,费人工还费磨片。
这里面有个行业内通常不说但实际在做的妥协:很多厂家为了压成本,本来应该用45号钢淬火的导轨,换成了普通碳钢。表面看着亮堂堂的,跑个1000小时就开始出坑,切出来的零件带波浪纹。还有那个切割速度,人家写的”最大空跑速度12m/min”,那是不带任何负载的理想状态!我之前测过某所谓一线品牌的切机,空跑速度14m/min,实际切8mm碳板的时候,稳定带载速度才2.7m/min,差了快5倍。
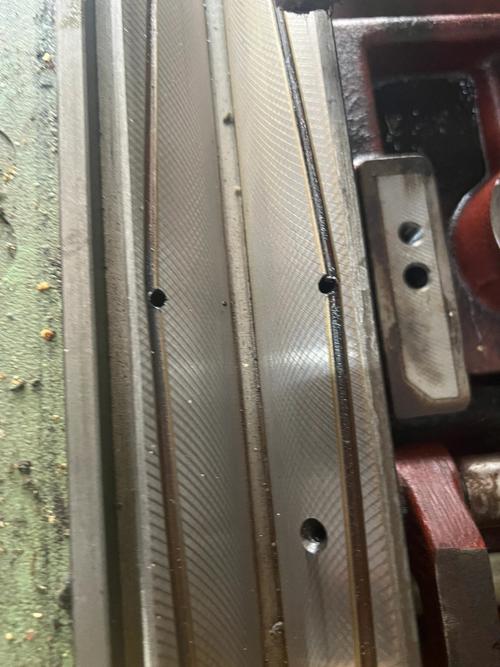 数控切割机淬火导轨与普通碳钢导轨磨损对比图
有次我陪个老板去厂家验机,销售指着屏幕上的参数说”我们的定位精度能到0.08mm”,我让他拿个千分表顶着导轨,来回跑三趟,表针跳得快赶上我家楼下的广场舞节拍器了。就这精度,还敢往参数表上写。
不同行业的需求差得离谱,别拿通用机型凑数
很多人觉得数控切割机不就是个切钢板的机器,哪个厂家的都差不多。大错特错。
去年隔壁给新能源车企做配套钣金的厂找我问设备。人家要切1.5mm的镀锌板,切完的零件不能有挂渣,不能有氧化层,不然电泳的时候会掉漆。之前他们图便宜找了个做通用机型的厂家,切出来的件边边角角全是熔渣,喷完漆过半年就掉,光给客户赔的款就有十几万。后来换了专门做薄板切割的数控切割机厂家,人家把割嘴的高度传感器换成了激光随动传感器,精度到0.05mm,切1.5mm镀锌板的挂渣厚度不超过0.1mm,拿抹布一擦就掉。现在他们焊装工位的校形活,直接少了70%。
还有本地那家做工程机械的厂,要切40mm的Q355钢板,做挖机的结构件。之前找的做薄板的厂家,设备扛不住,切个10mm就开始晃,导轨的间隙越跑越大,切出来的孔位差了5mm,钻床都补不回来。后来换了专门做厚板切割的厂家,人家把床身做了8吨重的时效处理结构,比普通机型重了3吨,切40mm的板,开1.2m/min的速度,切出来的断面斜度不到3度,钻的时候连扩孔都省了。
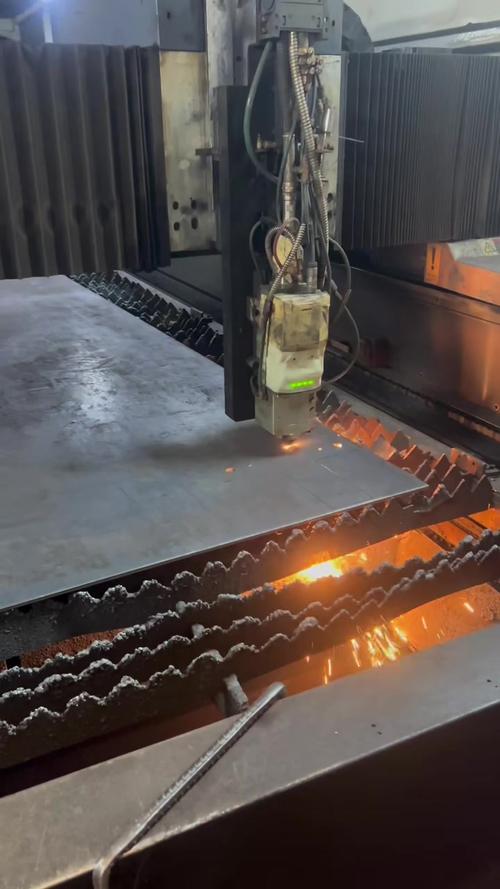 数控切割机切重型机械厚钢板作业现场
现在大家都吹进口替代,坑也真不少
这两年跑行业展会,十个厂家有八个拉着我吹,说他们的设备已经实现100%进口替代,精度比进口牌子还高,价格才是人家的三分之一。
我见过最离谱的,有个小厂把从二手市场收的进口拆机件,装到自己焊接的床身上,贴个国产牌子,价格比正经国产的贵30%,比全新进口的便宜一半,吹得天花乱坠。上次去他们车间看,那床身连个时效处理都没做,切个半年就变形,到时候你找谁去?
说个行业里不愿公开的难题吧。现在的数控切割机行业标准,测试精度的时候,是在恒温、无震动的实验室里测的,根本不考虑车间里的实际工况——比如你车间门口天天过叉车,地面震一下,精度就飘了,但是按标准人家设备是合格的。还有那个环保要求,现在等离子切割的烟尘,很多厂家的集尘罩就是个摆设,离割嘴远得很,切半小时整个车间全是烟,工人戴N95都挡不住。但是人家检测的时候,把集尘罩挪到离割嘴10cm的地方,测出来的排放全达标,转头你买回去,罩子挂在离割嘴半米远的地方,啥用没有。
上次展会那个销售拉着我,说他们的设备”比进口的还稳,精度高两倍”,我问他你们导轨的直线度是多少,他支支吾吾说”我们测过,切出来的板都能拼上”。我当时差点笑出声。切10mm的板,拼个差不多就算合格?那还要精度干嘛。
干了这么多年车间,我们老哥们常说一句土话。
买切割机别听销售吹,拉去你自己车间的料,切个10米长的板,拿塞尺量缝,差多少就是多少,那些写在彩页上的数字,全是给外行看的。
别信什么”终身质保””免费上门”,真等设备出问题的时候,你打十个电话,能有人两个小时内到你车间处理,就算是好厂家了。
对了,你们厂里选数控切割机厂家的时候,遇到过最离谱的糟心事是啥?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间老车工聊透:选对数控切割机厂家,真能少加半年班
文章链接:https://m.yxqcspc.com/18361/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
