上周三早会,质检部的老周拍着一摞盖了红章的退货单骂街。
上周发出去的300套风电轴承套圈,客户装机前用手持探伤仪扫出来3个内圈藏着2mm的纵向发纹,直接扣了8万货款,还要我们赔两天的生产线停机损失。设备科的张工拍着桌子接话,说去年换的那台新探伤机,是找本地报价最低的厂家做的,当时合同上写的灵敏度能到φ0.8mm横孔,结果上机连续扫了三回标准试块,φ1.5mm的孔才刚触发报警。
大家平时聊起探伤机厂家,总觉得就是个卖检测设备的销售商,真出了这种漏检的质量事故才反应过来——这玩意儿选不对,半年的车间利润都能给你造没。
选探伤机,别光看参数表上的漂亮数字
我刚入行那会,全车间就一台90年代从德国进口的老涡流探伤机,探头磨得露了铜丝,扫φ5mm的热轧棒料,灵敏度稳得一批。现在市面上的主流技术路线就两种,一种是涡流探伤,一种是超声水浸探伤。
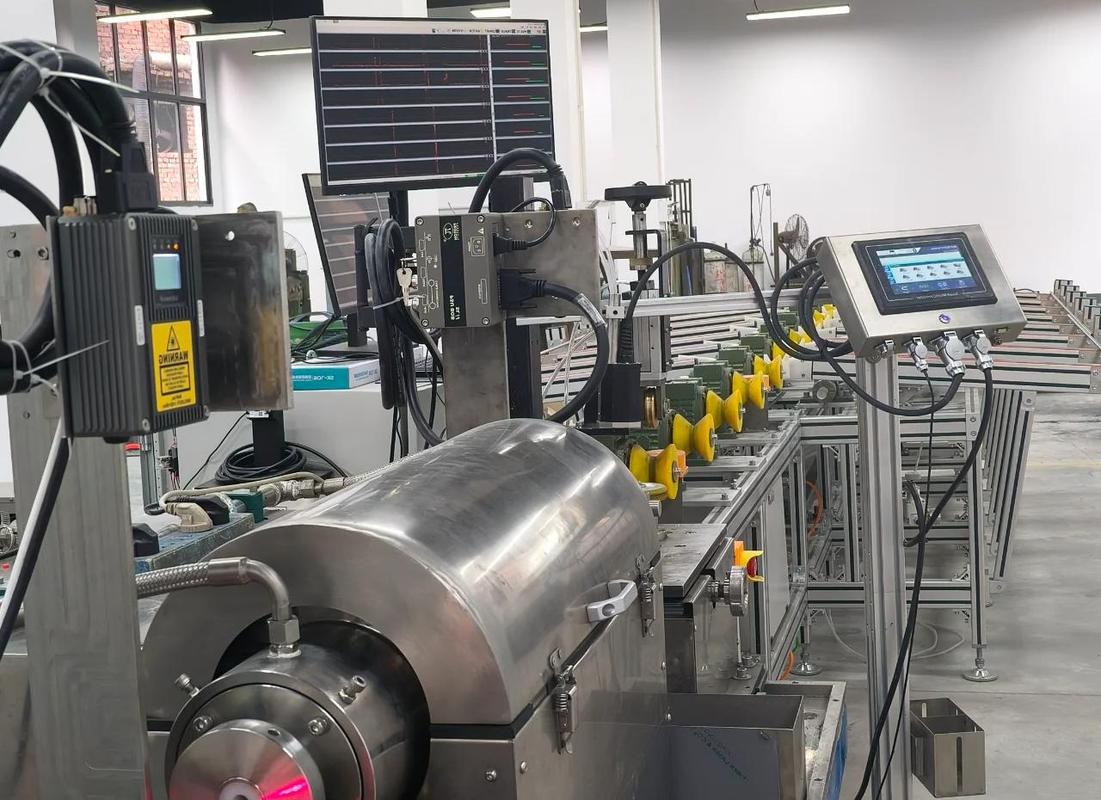
涡流的好处是快,一根6米长的棒料扫完也就12秒,适合大批量的线材、管材连续检测,不用接触工件。但短板也明显——对那种藏在锻件内部、和扫查方向平行的裂纹,基本就是睁眼瞎。超声水浸的呢,深度方向的分辨率能到0.1mm,哪怕是100mm深的内部缺陷都能抓得住,但是慢,同样6米的棒料,要走4分钟,还得配整套水循环系统,冬天车间温度低于5度,水的声速飘了,所有参数就得重新调。
这里头有个行业内没人明说的妥协。
几乎所有厂家给你报的灵敏度参数,都是在25度恒温、试块无锈无氧化皮、探头和工件间隙严格控制在0.5mm的理想条件下测的。真拿到你车间里,工件刚从锻压线下来表面带点氧化皮,车间温度忽上忽下,探头压得偏了0.2mm,实际检测性能直接打6折。
我去年对比过三家厂家的方案,有一家标称灵敏度能到φ0.4mm横孔,我拿我们厂自己磨的、带点浮锈的对比试块去测,φ1.2mm的孔才刚能触发报警。人家出厂校准的时候,特意把探头增益拉到了报警阈值的临界值,就为了参数表好看。真到现场,稍微有点电磁干扰,要么漏检,要么乱报警,一天下来光调机器就耽误俩小时产能。
增益值差2dB,实际检测的灵敏度就能差一倍。探头和工件的间隙差0.2mm,信噪比就掉30%。就连水循环的滤网,很多厂家出厂配的是100目的,我们自己换成500目的,误报率直接降了40%——这些细节,没几个厂家会主动跟你说。
不同行业的需求,真不是通用机器能满足的
说实话,很多厂家总觉得,我这台机器参数够高,就能通吃所有行业,真不是那么回事。
前两年我们给本地的汽配厂配套设备,人家是做汽车减震器活塞杆的,年产量200万根,整条线的节拍卡得死死的,每根杆从淬火炉出来到探伤工位的时间就15秒,你慢一点,后面的精磨工序就得堵。还有个硬要求,活塞杆表面是镀了硬铬的,探头的接触压力不能超过0.3牛,不然铬面刮出细印,整车厂的IQC直接整批退货。当时找了个做通用探伤机的厂家上门装,配的探头是硬塑料壳的,压上第一根杆就刮出一道细印,人家质检的小姑娘直接按了急停,说这活儿我们干不了,你换个软接触的探头再来。
另一个客户是做航空模锻件的,人家是给飞机起落架供货的,单件锻件200多公斤,光材料成本就十几万。人家的要求完全反过来:速度慢一点没关系,绝对不能漏检,哪怕是藏在锻件内部100mm深处、面积1mm²的缺陷,都得精准标出来。还有个更苛刻的要求,每一件的探伤波形、探头位置、检测时间,都得存15年,出了事故能倒查。
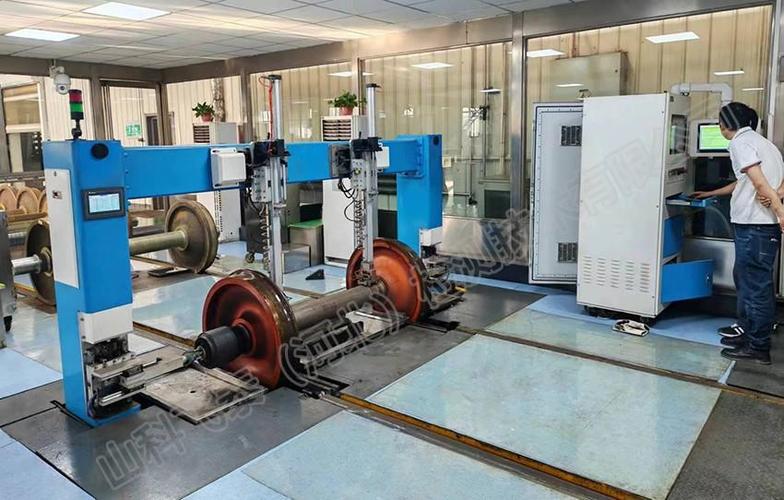
当时我们给配的是多通道超声水浸系统,每个通道的采样率拉到100MHz,存的原始数据不做任何压缩。就这,人家的质量总监还反复问,你们厂家能不能保证,15年后换了新的操作系统,这些存的数据还能读出来?之前他们踩过大坑,找的某小厂家做的系统,存的文件是加密的私有格式,三年后厂家倒闭了,文件根本打不开,直接被适航部门开了几十万的罚单。
你把汽配厂用的快扫涡流机,拿去给航空锻件厂用,人家能把你赶出来——速度是快,但是深度分辨率不够,内部的缺陷根本扫不出来。你把航空厂用的那种慢腾腾的高精度超声机,拿到汽配线上去,人家一天200万根的产能,全被你这台机器堵死,老板能跟你急。
现在的新动向,藏着不少行业里不愿说的坑
这两年展会跑得多,听来听去都是那几个词:进口替代、智能制造、绿色制造。说以前进口的探伤机动辄几百万,现在国产的几十万就能做,性能差不了多少。
真的吗?上次在展会上,有个厂家拉着我看他们的全自动化探伤线,说能对接MES系统,配了AI判伤模块,比人工检测准多了。我上去翻了翻他们的演示数据,哦,所谓的AI判伤,就是把之前存的几百个已知缺陷波形导进去训练,真遇到那种形状不规则的微裂纹,直接就当成正常的材料晶粒信号给滤掉了。
还有那个绿色制造的宣传,说现在的机器能耗比老款降了30%。结果我去隔壁园区的用户车间看,他们配的水循环系统根本没有废液回收装置,检测用的耦合剂里的防锈剂、消泡剂,顺着水管直接排到下水道,上个月环保所来查,直接罚了20万。
说个行业内没人愿意公开提的难题:现在的探伤机校准标准,还是10年前定的,要求校准用的试块是表面粗糙度Ra1.6、无锈蚀、无氧化皮的标准金属块。但实际车间里的工件,表面粗糙度能到Ra6.3就不错了,带点氧化皮、带点淬火残留的盐渍,你拿标准试块校准的参数,用到实际工件上根本不准。为啥没人提改标准?改标准要牵扯科研院所、设备厂家、检测用户一堆利益,谁也不想先动。结果就是,大家都知道校准参数和实际工况对不上,也没人明说,就靠车间的老师傅,每次换班的时候拿自己磨的“土试块”测一下,微调增益,凑合用。
我师傅当年在车间摸了三十年设备,跟我说过一句土话:探伤机这玩意儿,参数写得再好,不如摸出来的手感准。
啥意思?你选探伤机厂家的时候,别光听销售吹参数、吹AI、吹进口替代,你把自己车间里最常见的工件、最容易出的缺陷,拿到厂家的实验室去,让他当场扫一遍,漏了,你就直接pass,别跟他扯什么理论性能。
对了,你们厂里选探伤机的时候,是对着参数表选的多,还是自己拿实际工件去试的多?有没有遇到过那种参数吹上天,实际用起来天天漏检、乱报警的糟心事?
