2026-10-22 12:21:56 分类:商机
上个月三车间那批转向节,刚发出去3天就被主机厂整批退回来。
物流司机把卸货单拍我桌上的时候,我指尖都凉了——120件锻件,每件表面隐着0.2毫米的微裂纹,探伤工序居然全判了合格。
查了半宿才反应过来,三个月前贪便宜找的那家小厂的磁粉探伤机,磁化电流比标称值少了近两成。
当时销售来的时候拍着胸脯说,他家的设备比一线大厂便宜3成,灵敏度还高。
真用起来,全是窟窿。
我在车间摸探伤设备摸了20年,见的厂家销售比车间的学徒还多,这里面的弯弯绕,门儿清。
别光看参数表,厂家藏的猫腻比你想的多
现在市面上主流的探伤机,分俩技术路子。
一种是固定线圈贯通式的,工件从线圈中间穿过去,整个周向的磁化均匀,测长轴类的螺栓、传动轴特别顺手,但是遇到带复杂凸台的转向节、法兰盘,凸台挡住的地方就是探伤死角。
另一种是触头式的,俩铜触头往工件表面一搭,想测哪就测哪,灵活是真灵活,但是触头压力不够的话,通电的时候直接打火烧伤工件表面。之前有个厂家的设备,触头弹簧松了,测了20件曲轴,18件表面有烧伤的麻点,最后全得重新抛丸。
标称电流和实际带载电流的差值,是行业里最不会写在合同里的猫腻。
很多小厂家为了压成本,把原来的纯铜励磁线圈换成铝线圈,同体积下铝线圈的电阻比铜高4成,空载的时候测电流,参数够看,真连续开机半小时,线圈温度升到60度,电阻涨得更快,实际输出的磁化电流能掉30%。
你要是不拿着钳形表夹在线圈输出端实打实测,根本发现不了。
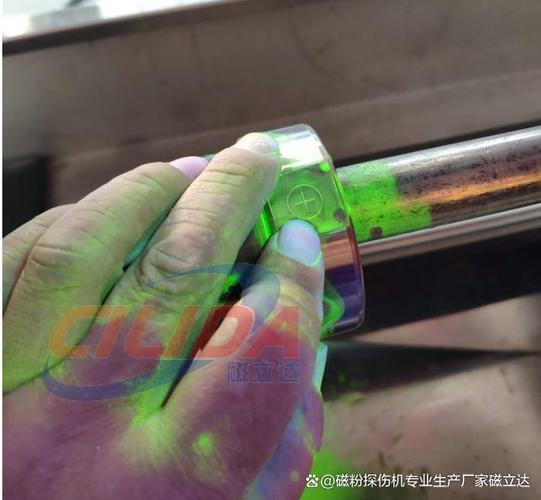 磁粉探伤机带载状态下磁化电流校准实操画面
还有个参数是剩磁。按要求,探伤完工件的剩磁要降到0.3mT以下,不然后续加工的时候铁屑粘在工件表面,拉荒的时候会直接在光洁面上拉出划痕。
很多厂家的设备退磁回路就是个简单的反向线圈,标称能退到0.1mT,真测的时候,厚壁锻件的中心剩磁能冲到1mT以上,根本降不下来。
行业里通常不说但实际在做的妥协是什么?
就是给客户看的参数,全是拿最薄的标准试块测出来的最优值,真拿到厚工件上,啥性能都打对折。
同个厂家的设备,换个行业就能出大问题
别以为买台探伤机就能通吃所有行业,不同场景的要求差得远。
就说汽车零部件车间,天天24小时两班倒跑,对设备的稳定性要求比啥都高。之前那批退回来的转向节,就是因为小厂的设备连续跑了8小时,线圈温升降电流,灵敏度从原来的能检出0.1毫米裂纹,掉到只能检出0.5毫米的,那0.2毫米的裂纹可不就漏过去了?最后赔了主机厂8万多的返工费,算下来比当初买设备省的那点钱,翻了三倍。
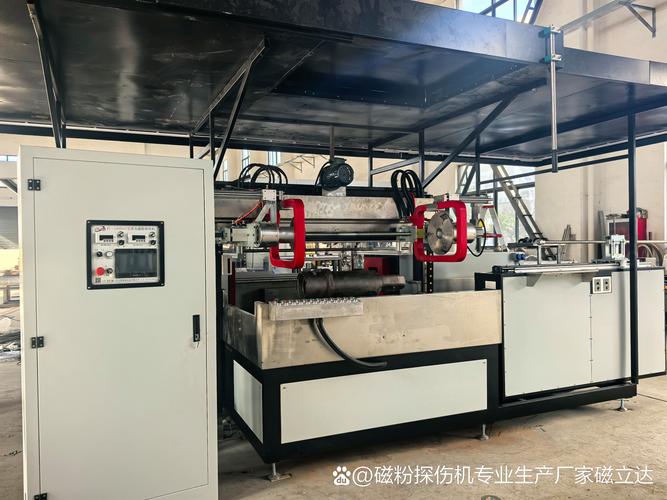 车间固定式磁粉探伤机检测汽车转向节作业场景
换去风电行业的锻件检测,要求又变了。前年给陆上风电项目配探伤设备,一开始按常规汽车零部件的设备选型,选的工作台1.5米宽的固定式设备,结果拉到现场才发现,人家要检的法兰盘直径3.2米,单重2.1吨,根本放不进去。
后来找的能做定制的厂家,把工作台加宽到3.8米,励磁线圈的有效范围扩到4米,才把设备架起来。而且风电的件装完法兰要拧高强度螺栓,要是探伤完剩磁超标,铁屑全吸在螺纹孔里,螺栓拧上去磨坏螺纹,风机跑个半年出问题,那损失可不是小数。
我之前见过有图便宜的项目,买了常规小行程的探伤机去检风电法兰,最后检了20多件,一半的位置磁化不到,相当于白花钱。
现在厂家都吹进口替代,藏着的雷没人说
这两年接触的磁粉探伤机厂家,都在往俩方向靠。
一个是智能化,原来的老设备得靠老师傅盯着紫外灯看,眼睛盯半小时就酸,现在新设备带摄像头,能自动识别磁痕,把缺陷位置标出来,省眼睛。
另一个是低能耗,原来的老硅整流电源,空载功耗就有2000W,现在换成开关电源,同样的检测精度,功耗能降4成。
之前听厂家吹,现在的国产设备性能已经追平进口的了,价格还只有进口的三分之一,真用起来才知道差在哪。
智能化判伤的模型,要是没经过实际车间带锈带油的工件样本训练,纯靠实验室数据堆出来的,根本顶不住生产的强度。
很多厂家吹的AI自动判伤,全是拿实验室里的干净标准试块训练的模型,真拉到车间,工件表面有氧化皮、有加工刀痕、有没擦干净的油污,模型的误判率能冲到30%——把刀痕当成裂纹报,把真裂纹当成刀痕漏。厂家来调试的时候,全拿擦得锃亮的标准件测,合格率100%,等你正式生产了,天天报一堆没用的缺陷,还漏检,找售后,人家说你工件表面太脏,不是设备的问题。
更坑的是,现在的探伤设备验收标准还是十几年前的老版本,对这种带AI判伤的新设备,根本没有强制的准确率考核要求,买回去出了质量事故,全是用户自己扛。
我在车间摸了20年探伤设备,从来不信啥销售嘴里的”行业领先””智能高效”。
老祖宗传下来的经验从来没变过:选设备别光看参数表,拿个带已知裂纹的对比试块,夹到设备里跑三遍,电流稳不稳,灵敏度够不够,试块上的裂纹能不能每次都检出来,漏一次,你就换厂家。
别等货到了客户手里,退回来一整车,才想起当初省的那点设备钱,根本不够赔的。
对了,你们平时选磁粉探伤机厂家的时候,最在意的是报价、实际检测灵敏度,还是售后响应速度?有没有遇到过标称参数和实际带载性能差一大截的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟磁粉探伤机厂家打了20年交道,这些坑我替你们踩过了
文章链接:https://m.yxqcspc.com/18402/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
