上个月三号班的事,现在想起来还窝火。
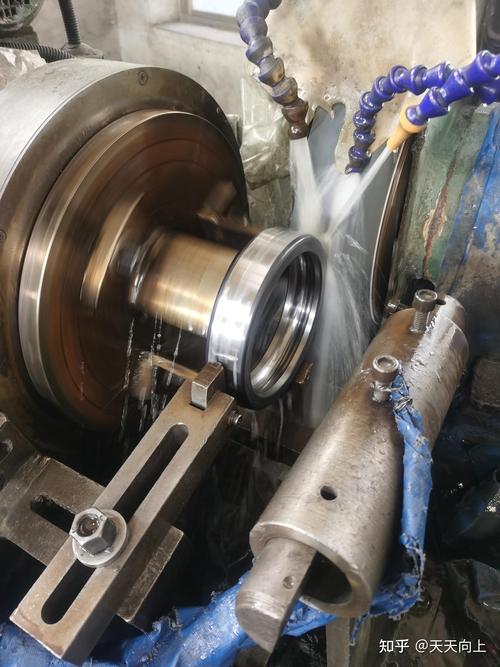
M1432外圆磨床干45号钢的液压轴,图纸要求粗糙度Ra0.8。
磨出来的工件全是斜斜的螺旋纹。
客户拉回去装到200吨液压机上,才3天就报轴颈磨损,整车退回来,赔了两万三的违约金。
一开始以为是砂轮没修平,金刚笔换了新的,反复修了三遍砂轮,还是出纹。
徒弟小周蹲在机床边挠头,说师傅咱上周不才换的新批次磨片吗?
我把刚拆封的那片磨片往他手里一塞,”称。”
秤打出来,单张比之前合作了8年的老厂家货轻了18克。
合着新来的那家磨片厂家,为了压成本,把磨片做薄了0.2毫米,连里面的棕刚玉磨料都换了回收的碎渣。
别光看磨片硬度,藏在砂粒里的猫腻才是关键
很多人选磨片,上来就问硬度多少,粒度多少。
全是表面功夫。
磨片厂家真正的核心竞争力,根本不是印在包装盒上的参数,是混料的时候,结合剂到底放了多少,砂粒的级配是怎么调的。
现在行业里基本是两条技术路线。
一条是正经做工业级磨片的,用新开采的棕刚玉砂,树脂结合剂占比稳定在22%左右,磨料体积占比不低于65%。这种磨片的好处是吃刀稳,连续干40分钟不会因为结合剂软化出现掉砂,磨出来的工件表面不会留深划痕。
另一条是走性价比路线的,用回收的刚玉碎料,把结合剂占比压到15%,砂粒的级配全是大颗粒,单张成本能比正规货低42%。
你以为这就是全部?
根本不是。
行业内默认没人说的操作——为了过第三方的硬度检测,很多厂家会把磨片的边缘做的特别硬,中间的结合剂占比压的极低。
检测机构来取样,都是拿硬度计打磨片的外边缘,数据全合格。
你买回去装在磨机上,刚开始用边缘的硬砂层磨,啥问题没有。
等磨个十来分钟,硬砂层磨完了,中间软乎乎的部分露出来,吃刀量稍大就整块掉砂,磨出来的工件全是坑。
同样是磨片厂家,给汽车厂和给五金厂供货根本是两套逻辑
之前给本地汽车转向节厂供磨片,人家的要求苛刻到什么程度?
磨出来的轴颈粗糙度必须稳定在Ra0.4,连续磨1200个工件,磨片的磨损量不能超过0.1毫米。
一开始找的那家常规磨片厂家,拿的通用货上去,磨到300个就开始出振纹,客户的品控直接把样品扔出来,说你们这磨片的静平衡偏差都快到5克了,还敢往这送。
后来换了个专门做汽车配套的磨片厂家,人家专门调整了配方:把粗粒度的磨料筛掉15%,换了更细的W20碳化硅,结合剂里加了3%的硫磺做散热填料,磨片的静平衡偏差控制在1.8克以内。
这批货虽然比常规磨片贵了30%,但客户算下来,不用频繁停机换磨片,光每个班省的人工时间,就把差价赚回来了。
换个场景,给做不锈钢防盗网的加工厂供货,逻辑全反过来了。
人家根本不管什么粗糙度,什么静平衡,只要磨片够”冲”,推一下就能把焊疤磨平就行。
哪怕磨片掉砂快,哪怕薄管子磨穿个小豁口,只要磨的快,就没人挑。
之前有家磨片厂家给他们供的货,就是回收砂做的,单张卖8毛钱。
正规的同尺寸磨片要1块5,看着贵了快一倍。
但工人用这种便宜货,能把吃刀量开到最大,一下过去就把焊疤磨没了,一天下来磨的工件数量,比用正规磨片多了40%。
现在喊着国产替代的磨片厂家,藏了个没人敢说的坎
这两年跑展会,十个磨片厂家有八个举着牌子喊”进口替代”。
苏州有家厂我去年去参观过,整条生产线全是自动混料、自动热压,每片磨片的重量偏差能控制在1克以内,比之前人工称料的时代,精度高了不止一个档次。人家还把生产过程中产生的废磨料全部回收,重新压成低标号的民用磨片,生产过程的废水全过滤了循环用,实打实的绿色制造。
但这些光鲜的背后,有个没人愿意公开说的问题。
现在执行的磨片国家标准,还是1998年修订的版本。
里面只测磨片的硬度、磨损率,根本不涉及高温下的结合剂稳定性,也不限制生产过程中添加的有害填料的释放量。
就说之前加硫磺的那种磨片,干磨的时候温度冲到150度以上,会释放出带刺鼻味的二氧化硫烟气,工人长期在这种环境里干活,肺都要出问题。但标准里没要求测这个,所以厂家该加还是加。
更有意思的是,很多号称替代进口的磨片,常温下测的参数跟进口货一模一样,但是你拿到高温环境下试,温度冲到600度,结合剂就开始软化,整个磨片变的软塌塌的,磨出来的工件表面全是粘砂的印子。
为啥检测的时候测不出来?
因为检测环节全是在常温下做的,根本模拟不了车间里连续干半小时的高温工况。
客户买回去,干上两小时出问题,还以为是自己操作不当,根本想不到是磨片本身的耐热性不达标。
前几天跟退休的老主任聊天,他说选磨片厂家,别盯着厚厚的检测报告看。
老主任在车间干了32年,他的土办法是:拿到新磨片,先拿手掌心蹭三下砂面,掉一手砂的直接退;再把磨片架在两个台钳的夹口上,用手掰一下,软的像薄饼的直接退;最后拿一片旧的合格磨片跟新的比重量,差个10%以上的,不管销售说的多天花乱坠,都别要。
我当时笑他,说你这办法比实验室检测还准?
他瞪我一眼,说实验室测的是样品,你车间用的是整批货,能一样?
你们车间平时选磨片厂家,有没有遇到过那种检测报告全合格,一上机就掉砂出纹的坑?
