2026-10-22 21:31:10 分类:商机
上个月周三早班,三号280T机台突然炸模。
铝液从分型面喷出来半米高,浇口套周围的防护罩都烫变形了。
当班的小李吓得手里的舀勺都掉地上,裤腿烫了个洞都没察觉。
最后拆下来检查,是之前合作的那家小压铸模具厂家在做模流分析的时候,把**溢流槽的容积算小了30%**——冷料没排出去,堵在型腔拐角,一合模就憋炸了。
客户站在车间门口脸都绿了,那批是给新能源车企供的电机端盖,交期拖一天罚两万。
他当时指着模架上的编号骂:”你们找的这什么压铸模具厂家?连排渣孔的基本常识都没有?”
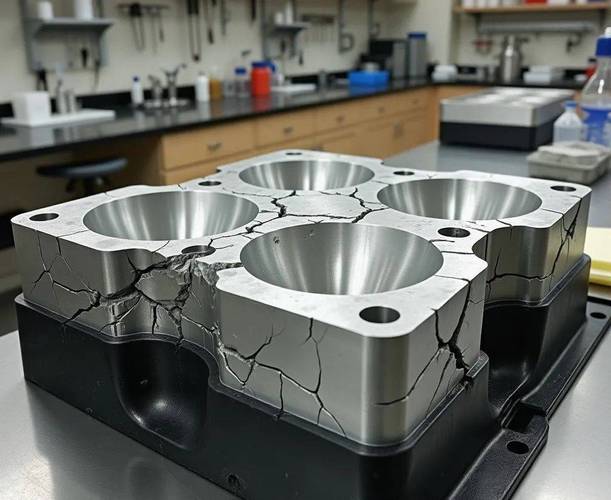 压铸车间280T机台炸模后分型面损伤实拍
两种主流模具材料的账,没人会跟你算这么细
说实话,我刚入行的时候,总觉得压铸模具厂家就是个开钢料的——画个图,上铣床,钻几个孔,合模就行。
后来踩的坑多了才知道,这里面的水,比模温机里的循环水还深。
就拿模架的材料来说,现在行业内主流的两种路子:一种是用**P20预硬钢**,另一种是用**H13热作模具钢**。
别听销售吹什么进口不进口的,我们厂合作了8年的那家压铸模具厂家,给我算过实账:
P20的料,一套1200cc型腔的模架,材料成本大概1.8万,加工费下来总共4万出头,正常打8万模次就得出现型腔塌陷、拉模的问题。
H13的料,同尺寸的模架,光材料就3.2万,加上真空淬火的费用,整套下来要7.5万,但是正常保养的话,打25万模次都不用大修。
哦对,这里有个行业内没人会主动说的妥协——
很多小压铸模具厂家,为了抢低价单,会给你报H13的价,实际用的是回收料炼的“伪H13”,淬火的时候省掉深冷处理那一步,出炉的硬度看着达标,实际打个3万模次就开裂。
我们去年就踩过这个坑。
当时找了个报价比市场价低20%的厂家做一套齿轮箱模具,上来打的第一批件,飞边宽到能塞进一个指甲盖,拆下来测硬度,型腔表面才HRC38——正经H13淬火完表面得有HRC48到52才合格。
还有个很多人不知道的细节:**模具的分型面斜度,差0.5度,脱模的时候的顶出力就差30%**。
上次有个新来的工艺员问我,为什么有的模具打出来的件顶针印深的能当防滑纹,我指给他看分型面的斜度——厂家为了省加工时间,把要求的1.5度斜度磨成了1度,铝液冷却收缩抱紧型腔,顶针一扎印子就深了。
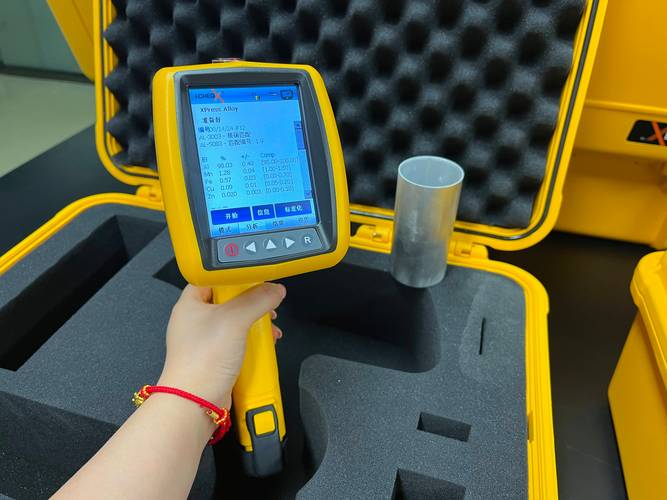 压铸模具H13钢型腔硬度检测手持光谱仪实拍
不同行业的模具要求,差的真不是一点半点
先说说我们做了快6年的新能源行业的活。
去年给某新势力车企做的电池托盘支架,要求模具的**变形量控制在0.02mm以内**——毕竟要跟电池包的安装孔位对得上,差一点就装不进去。
当时找的合作了8年的那家压铸模具厂家,专门在模架内部做了4条随形冷却水道,距离型腔表面的距离控制在8mm,模温稳定在220度的时候,整个型腔的温差不会超过5度。
打出来的件,平面度稳定在0.015mm,客户一次性就通过了PPAP审核。
换做之前那家做炸模的小厂家,给他这个要求,他肯定拍胸脯说没问题,实际做出来的模具,冷却水道离型腔远的有20mm,打出来的件一面冷一面热,变形量能到0.1mm,根本过不了检。
然后是3C行业的活,就是我们给某国内手机品牌做的中框压铸件。
这个要求跟汽车件完全反过来——汽车件要强度要尺寸稳,3C件要的是表面粗糙度,不能有任何流痕、冷隔,后期抛完光要直接能做阳极氧化。
当时找的压铸模具厂家,专门在型腔表面做了**镜面抛光到Ra0.2**,还在浇口位置做了加速的流道设计,让铝液以最快的速度充满型腔,不会在半路上冷却形成流痕。
有个小细节,3C的模具,溢流槽的位置要跟着浇口走,汽车件的溢流槽要开在最后充型的位置,要是搞混了,做出来的件全是渣孔,直接报废。
 3C手机中框压铸件镜面抛光型腔实拍
吹的再响的智能制造,也绕不开藏着的硬伤
最近两年很多压铸模具厂家都在吹“智能制造”,说什么用数字孪生模拟模流,什么AI自动调整工艺参数。
我上个月去苏州参加模具展,有个厂家拉着我看他们的系统,说能把试模的次数从平均5次降到1次。
我当时问他,你们的系统能不能测出来淬火的时候炉温不均匀?
他笑了笑没说话。
这就是现在行业里没人愿意公开的难题——
大家都在吹软件多厉害,但是上游的钢材冶炼、热处理的工艺稳定性,根本没有统一的强制标准。
同样是标着H13的圆钢,从国内小厂出来的料,跟从日本进口的料,纯净度差了10倍,里面的夹杂物多了,模具打不了多少模次就会出现疲劳裂纹。
还有现在的绿色制造要求,很多地方要求压铸厂把油基脱模剂换成水基的,但是对应的模具表面的涂层工艺,现在根本没有配套的标准——水基脱模剂的润滑性差,要是模具的表面粗糙度没控制好,打1000模就会出现拉模。
之前有个同行跟我吐槽,说他们换了水基脱模剂之后,每个月要多花2万块钱修模具,算下来比省下来的环保罚款还多。
还有进口替代的事,之前我们做大型一体化压铸件的模具,全靠德国、日本的厂家做,一套9000T的模具要价2000万,交期还要等18个月。
现在国内的几个头部压铸模具厂家,已经能做出来同等规格的,价格只要800万,交期6个月,但是——
说句实在话,打个10万模次还行,要是要打50万模次的量产件,还是差点意思。
差在哪?
差在热处理的稳定性,差在加工的精度,这些东西不是靠买几台五轴铣就能追上来的。
昨天我在车间跟新来的工艺员蹲在模架旁边抽烟。
他问我,选压铸模具厂家到底看什么?是看报价低,还是看广告做的大?
我给他弹了弹烟灰,说了句我们车间老辈传下来的土话:
**模具好不好,不用看他的宣传册,看他拆下来的废模上的裂纹在哪——裂纹开在型腔拐角的,是设计没做好;裂纹开在浇口位置的,是热处理偷工减料的。**
毕竟干我们这行,所有的花架子,都抵不过打1万模之后的实际状态。
说真的,我干了22年,见过太多吹的天花乱坠的压铸模具厂家,来的时候带着满PPT的案例,打了三模就漏铝,最后拍屁股走人,留下我们在车间擦铝渣。
你们在选压铸模具厂家的时候,遇到过什么离谱的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲压铸车间22年,我见过靠谱的压铸模具厂家,都在偷偷做这几件事
文章链接:https://m.yxqcspc.com/18423/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
