2026-10-22 20:40:58 分类:商机
那天周三。
车间里的注塑机突然报警报。
打出来的破壁机底座飞边厚得能当小刀用。
采购小姑娘跑过来,眼睛都肿的。
说当时选的那个塑料注塑模具厂家,报价比别家低15%,现在这批货要给客户赔8万。
我们蹲在地上拆了两个小时,把分型面的残料擦得一干二净,拿塞尺顺着缝塞过去,那0.02毫米的间隙明明白白卡在尺身上——就是当时做模具的厂家,铣完分型面根本没上磨床精修,图省事直接合模就发货了。
摸了上千套模具才懂的门道
说实话,很多人觉得塑料注塑模具厂家就是做个铁疙瘩,挖个型腔就能打货。
根本不是那回事。
分型面的配合间隙只要超过0.02毫米,打流动性好的PC、PA料就会出现肉眼可见的飞边,稍微松一点,打出来的件毛边厚得要拿小刀刮半天,根本过不了客户的质检。
很多人不知道,一套合格的硬模,每次加工完型腔粗胚,必须做至少3次去应力回火,每次保温4小时,才能上精加工。要是省了这工序,刚做出来的模具看着精度没问题,用个一年半载,型腔的内应力释放完,直接翘曲变形,飞边越来越大,修都修不好。
我们平时对比模架材料,最常选的就是两种路线:一种是P20钢,价格只有718H钢的60%,硬度最多到HRC32,抛光的时候容易出麻点,做出来的产品表面带暗纹,适合打周转箱、垃圾桶那种对外观没要求的件;另一种是718H钢,硬度均匀,抛光能到高光镜面,打出来的小家电外壳能当镜子照,就是价格贵不少。
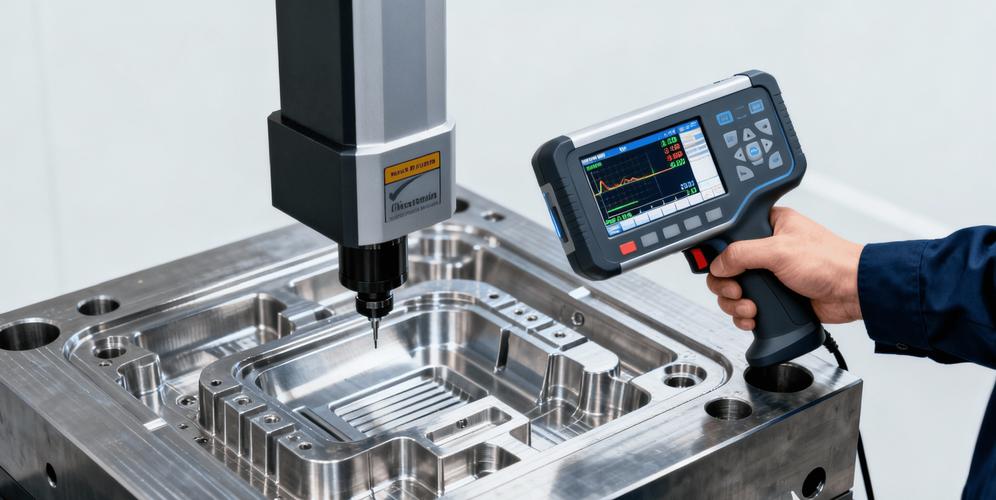 注塑模具分型面塞尺间隙检测现场
行业里有个大家都不说,但实际都在做的妥协:很多厂家接订单的时候,拍着胸脯说型腔用718H,实际给你用P20表面渗碳,硬层只有2毫米厚。刚开始打件的时候,表面确实亮,跟718H的没区别,打个十几万次,硬层磨穿了,里面的软料露出来,型腔表面全是划痕,根本抛不回去。
还有个硬指标,做带玻纤的结构件,模腔表面的硬度要到HRC48-52,才能扛得住玻纤的长期冲刷。不然打10万次,型腔就被磨出沟痕,产品表面的流痕根本消不掉。
不同行业的模具,根本不是一个逻辑
很多人觉得模具都是通用的,换个型腔就能打不同的件。
大错特错。
去年接的医疗耗材订单,给客户做胰岛素笔的滑动推杆。要求零件上不能有任何熔接痕,不然反复滑动的时候会卡滞,更关键的是,模具的所有结构都不能有藏料的死角,要能拆下来彻底清洗,过环氧乙烷灭菌。
当时对接的塑料注塑模具厂家第一版做出来,冷却水路留了个盲孔。打了一周之后,盲孔位置的料长期受热降解,黑点点顺着料流进到型腔里,每10件就有1件带黑点,根本没法给医疗客户交货。最后我们拆了模具,把那个盲孔堵死,重新走了贯通的水路,折腾了半个月才达标。这个单子的模具造价比普通民用件贵了3倍,但是医疗客户愿意付这个钱——毕竟零件出问题,是要出人命的。
再说到新能源汽车的配套件。前年给客户做动力电池包的上盖,那个件的投影面积快1.2平方米,要配1200吨的注塑机才能打。要求模具的冷却系统要做到每个位置的温差不超过2度,不然打出来的件内应力太大,装到电池包上,夏天晒俩小时就翘曲变形,漏液了就是大事故。
之前有个同行的厂家接了同样的订单,为了省加工费,把冷却水路离型腔做了15毫米远,实际测下来温差有8度。打出来的件放到80度的烘箱里烤2小时,翘曲量超了客户要求的3倍,直接被退货,赔了二十多万。
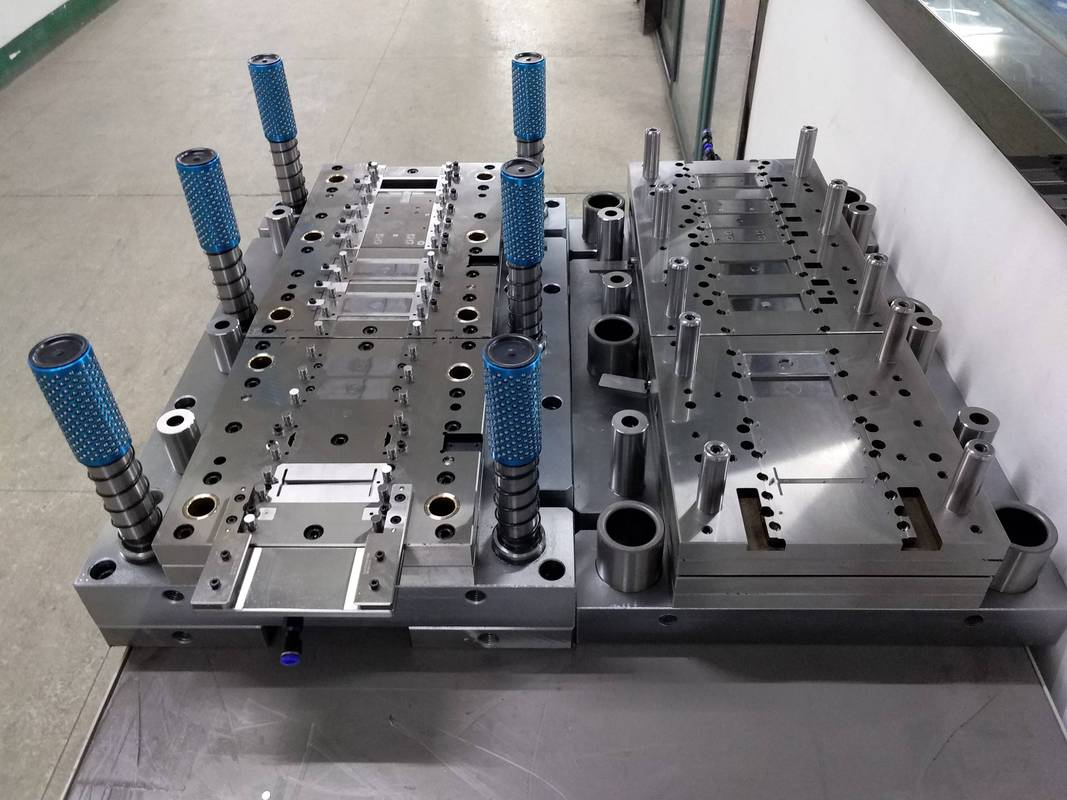 1200吨注塑机配套汽车电池包上盖模具
你看,医疗行业要的是”绝对干净零死角”,汽车行业要的是”扛造耐造寿命长”,根本不是一个评价标准。
现在行业里藏着的那些坑
最近两年很多塑料注塑模具厂家都在上模流分析软件,之前全靠老师傅的经验猜浇口位置、预判排气效果,一套复杂的模具要试模5-6次才能达标,现在软件提前跑一遍,能把熔接痕、缺胶的问题提前预判,2次试模就能搞定,交期能缩短三分之一。
还有现在客户都要求用回收料,毕竟纯新料的价格越来越高。回收料里带杂质,对模具的磨损比纯新料高2倍,现在不少厂家都在易磨损的位置加淬硬镶件,方便后期更换,不用把整个型腔换掉。
不过话说回来,行业里有个公开的秘密,没人愿意摆到台面上说:现行的模具验收国标还是2008年的,里面规定的飞边公差是0.05毫米就算合格。但是现在医疗、汽车的客户,要求的飞边公差是0.01毫米,根本没有对应的检测规范。每次扯皮的时候,厂家说按国标来是合格的,客户说达不到我的使用要求,最后尾款收不回来,只能自己吃哑巴亏。
还有不少小的塑料注塑模具厂家,根本没有自己的加工车间,接了订单就转包给路边的小作坊,连个三坐标测量机都没有,模具的精度全靠师傅的手感,等客户拿到货,试模的时候发现尺寸偏了0.1毫米,交期已经拖了半个月,黄花菜都凉了。
昨天我在车间摸那套刚修好的破壁机底座模具,导柱滑溜溜的,打出来的件表面亮得能照见人。旁边干了30年的老周跟我说,模具这东西,没有什么花里胡哨的——你省了一道回火工序,偷换了一公斤钢材,它迟早要给你掉链子。
你们平时跟塑料注塑模具厂家打交道的时候,遇到过最坑的事是什么?是偷换材料,还是交期拖到你跟客户赔笑脸?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过20年车间坑,聊聊塑料注塑模具厂家的真实门道
文章链接:https://m.yxqcspc.com/18421/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
