上个月三号班出的那事儿,现在想起来还后背发凉。
25号钢的法兰盘,吃刀量开了8mm。
哐当一声。
工件直接从卡盘里飞出来,砸在8mm厚的亚克力防护罩上,裂了半米长的口子。
全车间的主轴瞬间停转,警报声吵得人脑仁疼。
查了三个小时,不是小伙子操作违规,是上周刚换的那台便宜卡盘,夹紧力比标称值掉了32%,连个预警都没有。
说实话,干机械这行的,平时没人把卡盘当回事儿。
不就是个夹工件的铁疙瘩?
真等出了飞件的事故,你才知道——卡盘厂家靠不靠谱,直接攥着全车间人的安全绳。
别光看宣传彩页,卡盘厂家的底牌藏在磨床上
很多人买卡盘,就看夹径多大、多重,根本不看厂家的出厂测试流程。
正经做了二三十年的老厂,每台卡盘出厂前要过连续12000次开合测试,卡爪全张开再全收紧,反复跑,不能有卡滞。
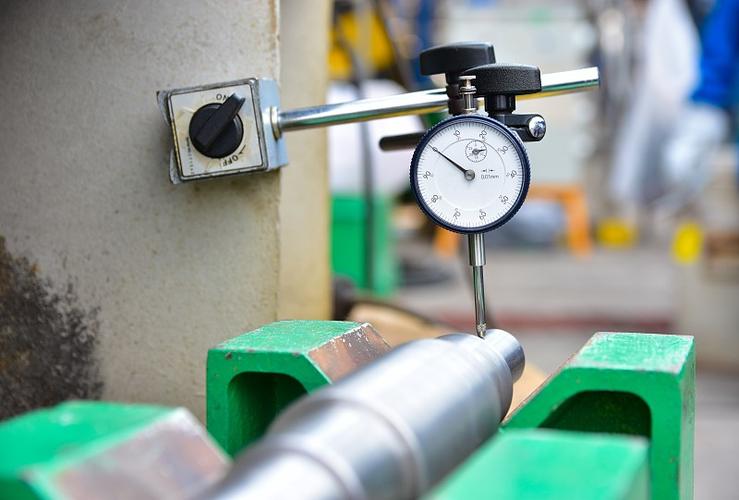
测径向跳动的时候,百分表打在三爪的定位面上,误差必须控制在0.02mm以内,超了直接回炉重磨。
本体材料更是不能乱,锻打40Cr的料,调质硬度要卡到HRC28-32,太硬了脆,容易崩齿,太软了磨半年就变形。
很多人觉得卡盘结构简单,不就是三个卡爪加个伞齿轮?真不是,卡盘的开合间隙,差0.01mm,加工出来的工件椭圆度就超差。
我见过有厂家为了省成本,卡爪的滑动导轨不做淬火处理,用个三个月,导轨面磨出一道沟,卡爪开合的时候晃得厉害,你怎么调都没用。
现在市面上两种主流路线,差得不是一点半点。
一种是全锻打本体的卡盘,刚性够,精度保持性好,就是价格比同规格的贵40%。
另一种是球墨铸铁铸造成型的,重量轻,价格压得低,就是刚性差,重载吃刀的时候容易让刀。
这里就得说句行业里没人明说的妥协——
不少厂家宣传页印着“全锻打高强度本体”,实际上卡盘的后端盖、连接盘这些不直接受力的配件,全用的回收铸铁浇的。
你从外面根本看不出来,等用个半年,后端定位面磨变形了,卡盘整体径向跳动超差,找厂家,人家一口咬定是你安装时没打表。
不过话说回来,也不是说这种铸造成本的卡盘不能买,你要是加工个铝件,吃刀量才2mm,用个三五年也没问题,就怕你拿它去干重载的粗活,那肯定要出问题。
我之前拆过一台买了三年的便宜卡盘,剖开连接盘一看,里面的砂眼都能塞进去个花生米。
这玩意儿能耐用才怪。
挑卡盘厂家,根本没有通吃的万能标准
先说给汽车汽配厂供货的卡盘。
去年本地一家做铝合金轮毂的厂子,之前图便宜换了南方某小厂的卡盘,加工轮毂的动平衡安装面,每批次挑出来12%的废品。
啥原因?
卡盘在1800转的高速旋转下,夹紧力直接掉了20%,工件轻微窜动,表面刀纹深得能刮手。
后来换了江苏那家做了30年卡盘的老厂,人家专门给汽配线做的卡盘,动平衡等级拉到G2.5,比通用卡盘的G6.3高了两个量级。
换上去之后,废品率直接降到1.2%,连质检都省了不少事儿。
再说说做矿山、重工的厂子用的卡盘。
前年给本地一家破碎机厂选卡盘,一开始图省事选了个做通用卡盘的牌子,装在6米长的重型卧车上,加工直径1.2米的破碎机主轴。
刚加工完两根轴,卡盘里的伞齿轮直接崩了三个齿。
为啥?
通用卡盘的额定夹紧力是12吨,重工的活是啥?吃刀量动不动10mm,需要持续20吨的夹紧力才能把工件压稳,你拿小马拉大车,不崩齿才怪。
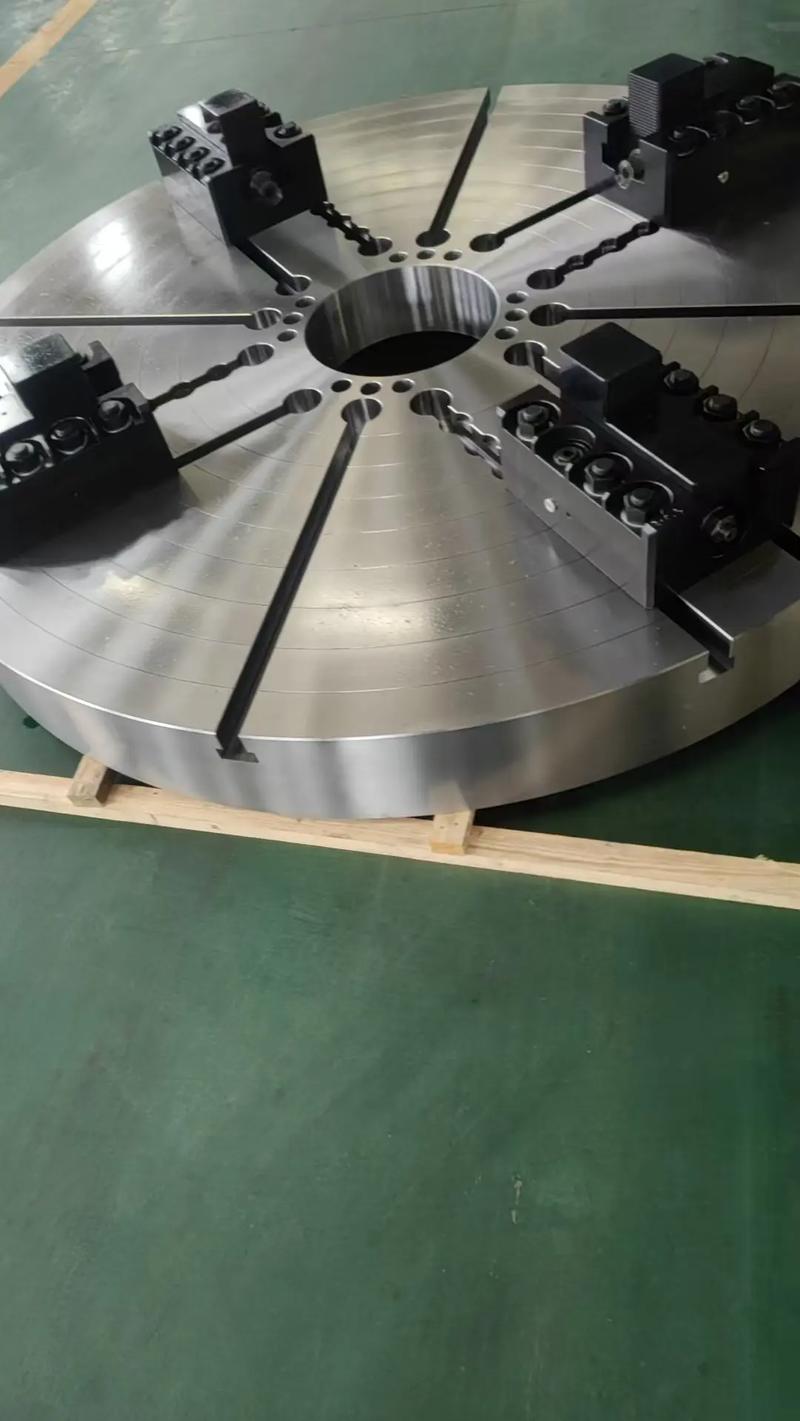
后来换了专门做重载卡盘的厂家,人家的卡盘自带液压增力缸,额定夹紧力能到35吨,卡爪齿面做了渗碳淬火,硬得能划动玻璃。
现在用了快两年,连个螺丝都没松过。
吹得凶的智能卡盘,藏着不少没说透的坑
这两年行业里都在说智能制造,卡盘厂家一窝蜂开始做带传感器的智能卡盘。
能实时传夹紧力、卡爪磨损量、开合次数的数据到机床系统里,听着就高级。
采购的人一看,哟,这是数字化升级啊,价格比普通卡盘贵一倍也愿意掏。
但是没人告诉你——
现在市面上大部分智能卡盘的传感器,就贴在卡盘的缝隙里,防护等级也就IP54。
车间里天天飘着乳化液的雾气,铁屑碎渣顺着缝隙往里面钻,用个半年,传感器就开始漂移。
实际夹紧力掉了15%,系统显示的数值还跟新的一样,根本不准。
还有个更要命的问题。
现在国内执行的卡盘标准还是2012年修订的,里面根本没提智能卡盘的传感器精度要求。
按照老标准,夹紧力的测量误差允许到10%,也就是说实际值跟显示值差个1吨多,都算合格。
你要是拿这种卡盘去加工航空件、风电的核心轴,万一夹紧力不够飞了工件,这责任算谁的?
厂家说我符合国标,客户说我看着数据正常,最后锅全是操作工人背。
我在车间摸了20年卡盘,老班长以前常跟我说句土话——
卡盘这玩意儿,不是越贵越好,是要跟你的吃刀量对脾气。
别拿重载卡盘去加工铝件,浪费钱;也别拿通用卡盘去干粗活,早晚出事儿。
对了,你们车间现在用的卡盘,换一次卡爪能撑多久?有没有遇到过卡盘突然松爪的惊魂时刻?
