2026-10-23 04:48:49 分类:商机
去年七月的事,我到现在想起来都后背发凉。
那天车间39度,龙门铣班组的小周正走刀加工模具,突然听见“哐当”一声巨响。12吨重的Cr12MoV模块从吸盘上滑下来,结结实实砸在工作台面上,把12号T型槽砸出三厘米深的豁口。小周脸白得像纸,手里的扳手“当啷”掉在地上。
之前图省两万块差价,找了邻省一个吹得天花乱坠的电磁吸盘厂家,人当初拍着胸脯说吸力比国标高30%,用十年都不会出问题。结果才用了14个月就掉件。查下来根本不是电路烧了,是里面灌的环氧树脂是回收料,夏天温度一高就软,线圈移位磁偏,早三天就开始吸不住,大家都没当回事。
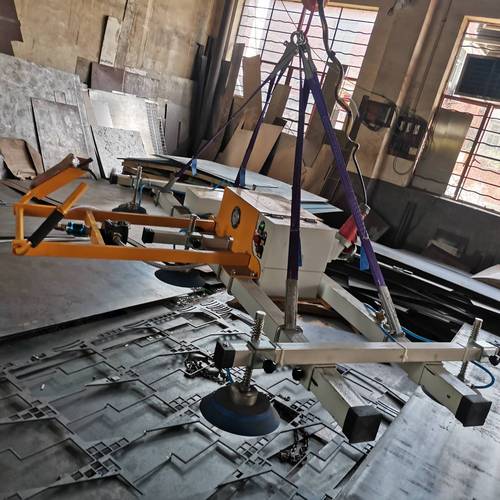 龙门铣工位电磁吸盘吊取厚重模具钢实拍
别光看吸力标称,线圈里的猫腻才是真门槛
很多人买吸盘,第一反应问的是“吸力多大”。
我干了22年,见过太多标称180N/cm²的吸盘,实际边缘吸力连80N/cm²都不到。
正经做了十几年的电磁吸盘厂家,有三个参数是卡死的:极靴的磁导率不低于1200,线圈匝间绝缘电阻不低于1000兆欧,连续工作4小时的表面温升不超过60K。这三个数差一个,用不了三年就得换。
现在市面上的线圈基本是两条路线。
一种是纯铜线绕制的,导电率高,温升低,正常维护能用12到15年。但成本是真高,1.2米见方的矩形吸盘,铜线版本的光材料成本就比铝线版本高30%。
另一种是铝线替代铜线的。初期测吸力,跟铜线的根本没差,甚至能把标称值做的更高。但铝的热膨胀系数是铜的1.6倍,线圈用个三四年,表面氧化层越来越厚,接触电阻涨上去,吸力直接掉20%都不止。夏天连续开四个小时,吸盘表面能摸到75度,站旁边都能感觉到热辐射。
这就是行业里从来不会摆到台面上说的妥协。很多厂家为了压成本,本来要用的6101环氧树脂,偷换成回收料的,灌胶的时候连真空都不抽,胶层里全是气泡。夏天车间温度一高,胶软了,线圈晃,磁路就偏。更绝的是,出厂检测的时候,故意把供电电压从额定的DC110V调到DC130V,测出来的吸力数值漂亮得很,等客户接回标准DC110V的电源,吸力直接打八折。
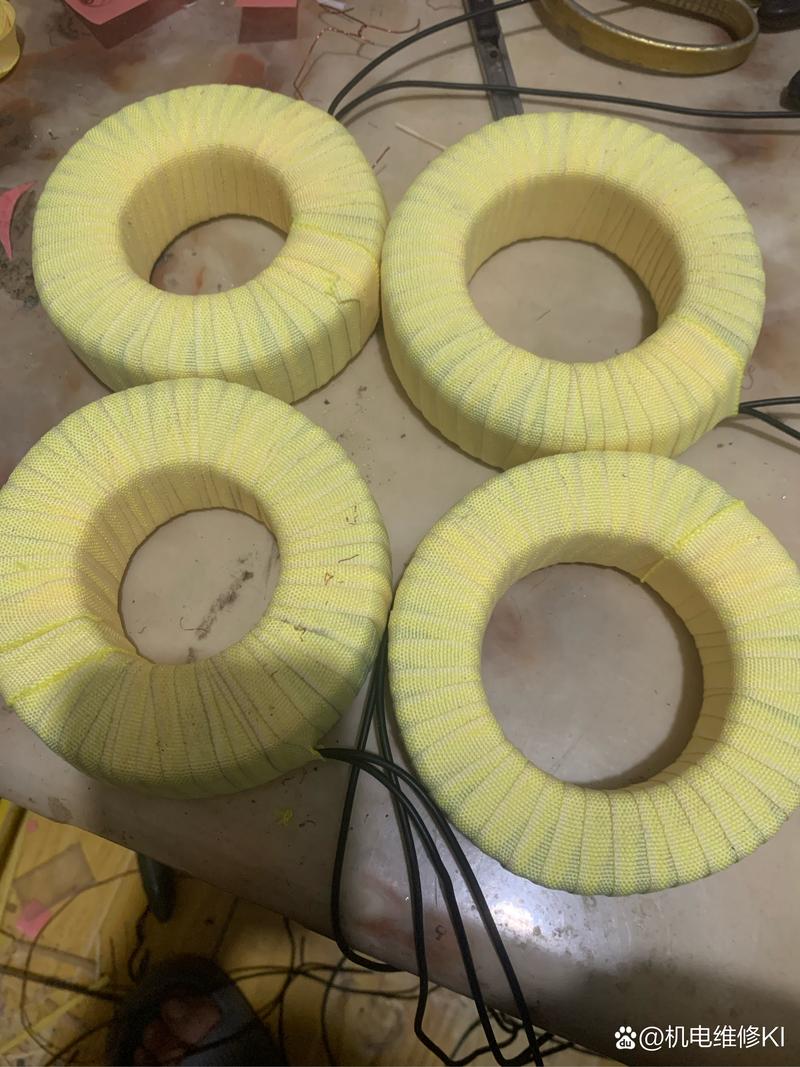 电磁吸盘内部线圈环氧树脂灌胶工艺实拍
别拿通用款当万能膏药,不同车间的需求差远了
我最烦客户一上来就问“你家吸盘多少钱一平方”。
你不说自己是干啥用的,吃刀量多大,吸多厚的工件,我给你报高价你觉得我坑,报低价你用半年坏了,又骂我质量差。
就说两个我亲眼见过的案例。
长三角那边有个做汽车覆盖件模具的厂,工件全是大块的Cr12MoV,单块最重8吨,吃刀量能到8mm。之前买的通用款吸盘,加工完的模具面,铁屑粘得满处都是。为啥?剩磁太大。剩磁超过5Gs的吸盘,加工镜面工件就是灾难。铁屑嵌在工件表面,一刀下去整个模块就报废,光去年一年,他们因为剩磁问题报废的模具就损失了快200万。最后找的厂家专门调整了退磁回路,断电之后反向通三秒小电流,把剩磁压到3Gs以下。上次去回访,车间主任说现在擦模具的棉布一周才换一块,之前是三天换两块。
还有山东那个做家电外壳的厂,之前在钢板横切码垛线上用普通矩形吸盘,吸3mm厚的冷轧板的时候,因为极间距是20mm,吸力分布不均,经常一吸带起来下面一叠,掉下去把钢板边缘砸出折痕。这些板本来是做冰箱外壳的,有折痕根本没法用,之前一年因为报废的钢板就有30多吨。最后找的厂家专门做了密极款,极间距从20mm改成5mm,吸力分布均匀了,薄钢板吸起来的时候不会局部吸力太大带起下层的板。现在一年报废的钢板不到2吨,光省下来的钱就够买三个吸盘。
喊得热闹的智能制造,背后藏着多少见不得光的坑
这两年跑厂家,听的最多的词就是“智能吸盘”“数字孪生”“进口替代”。
好的方向确实有。现在几个正经做了二三十年的老厂,做的高精度圆形磨床吸盘,平面精度能做到0.02mm以内,跟德国进口的同规格产品比,误差差不到哪里去,价格只有人家的三分之一,确实给很多中小企业省了不少钱。还有的厂家给吸盘加了温度传感器、吸力传感器,数据直接连到车间的MES系统,温度超了就报警,吸力不够就提前预警,避免掉件事故,这个是真的有用。
但行业里不愿公开说的难题,是现在的产品标准早就跟不上实际生产节奏了。现行的电磁吸盘国家标准还是2008年的版本,里面要求的是“连续工作2小时温升不超过80K”。现在哪个车间不是三班倒,16个小时连轴转?按老标准检测合格的产品,连续开16个小时,温升早就超了,线圈绝缘层老化的速度比设计预期快一倍。
更坑的是那些蹭热点的小厂家。给吸盘外壳上焊个二维码,扫开就是个厂家的公众号,连个温度探头都没有,就敢说自己是“智能物联网吸盘”,卖的价格比正经带传感器的产品还贵20%。之前有个做汽车零部件的老板跟我吐槽,说他花大价钱买的“智能吸盘”,说是能远程监测故障,结果坏了之后找厂家,才发现那个模块就是个20块钱的蓝牙转发器,离了车间WiFi根本连不上,光这个模块就给加了2000块的价。
上周在车间擦吸盘,跟干了30年的张师傅蹲在地上抽烟。他说的那句话我记到现在:“吸盘这东西,别信啥花里胡哨的功能,你拿个铁锉刀往四个角一靠,挂得稳当,比啥智能模块都靠谱。”
是这个理。选电磁吸盘厂家的时候,别光看展厅里擦得锃亮的样品,让他把正在生产的半成品拆开一个给你看。线圈是铜的还是铝的,灌胶的时候有没有气泡,极靴的厚度够不够。这些东西,比几十页的宣传册实在多了。
你们车间之前用电磁吸盘的时候,碰到过啥糟心的事?是掉过工件,还是碰到过虚标参数的坑,还是被那种打着智能旗号的产品坑过?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在车间泡了22年,我掏掏电磁吸盘厂家不会明说的实在话
文章链接:https://m.yxqcspc.com/18443/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
