去年入秋那天我正在车间磨游标卡尺的测量面,手机在工装口袋震得快蹦出来,是隔壁选钛厂的王建国,嗓门大到我把听筒拿离耳朵半尺远都能听见。
“小周!你上次劝我别找的那个小磁选设备厂家,我鬼迷心窍贪了那三万块便宜!现在机子装上去刚满四个月,磁块掉了半排,溜槽堵了三回,磨矿机衬板被混进去的铁渣打了个鸡蛋大的坑,整条线停了八个钟头,损失快三十万了!”
我手里的砂纸都差点掉地上。
换以前我肯定亲自开车过去帮他拆机子查原因,那天刚好车间要赶一批磁系的跑合测试,走不开。就隔着电话给他支招:先把磁系护罩拆了,看看是不是固定磁块的环氧树脂裂了,磁块直接被皮带带下来了。
果不其然。
他那边拆完拍的照片发过来,我看着都心疼:整排的磁块被磨得只剩薄薄一层,固定用的环氧树脂根本没浸透,粘在底板上一抠就掉渣。
参数表上写的数,一半是给客户看的
干了这么多年机修,我见过太多客户拿着厂家给的参数表来跟我抬杠,说人家的表磁写着1500mT,比你们家的1200mT高一大截,凭什么你们卖得更贵。
说实话,参数表上的数,一半是给客户看的。
正规厂家出厂的1200mT表磁的烧结钕铁硼块,用三年的衰减率也就8%,刚好卡在国家标准的合格线上。那些小厂标着1500mT的磁块,新的时候测着确实够数,用的是回收料压的,跑半年剩800mT都算良心的。
还有那个磁系包角,128度的标准磁系包角是行业里摸了几十年摸出来的最优值,既能把矿粒牢牢吸住,又能保证精矿里的脉石能顺利掉下去。很多小厂为了省材料,包角只做110度,看着机子比别家轻个几百公斤,报价能低两万,但是选矿回收率直接掉5个点,长期算下来损失的钱够买半台新机子。
现在市面上的磁选设备,说白了就两条技术路线在掰手腕。一种是开放式磁系,磁块直接露在外面,换个磁块不用拆整个磁系,拧开护罩螺丝就能换,维护起来省老事。缺点也明摆着——漏磁多,周围的扳手、螺丝刀但凡离得近点,直接被吸上去,磁利用率也就60%出头,电费哗哗往上涨。
另一种是全密封包裹式磁系,整个磁系用不锈钢壳封死,磁路顺着壳子导到工作面,磁利用率能冲到80%以上,比开放式的整整高20个百分点。但是这玩意儿怕进水,要是密封胶裂个小缝,水顺着缝渗进去,磁块俩月就能锈成铁疙瘩,连拆都拆不下来,只能整个磁系换掉,大几万的成本直接打水漂。
不过话说回来,这里有个行业内从来不会印在宣传册上的操作:不管是哪家磁选设备厂家,给客户送样机做测试的时候,磁块全用的是最高牌号的N52,测出来的表磁能比标称值还高个50mT,客户一看参数比别家好,当场就签合同。等批量供货的时候,悄悄换成N42牌号的磁块——这俩牌号的磁性能差着30%,但是新机子刚装上去的时候,测出来的表磁差不了20mT,外行人根本看不出来。等用个一年半载,N42的磁块衰减速度比N52快一倍,回收率掉得客户找不着北,这时候人家销售早就换了下一个客户了。
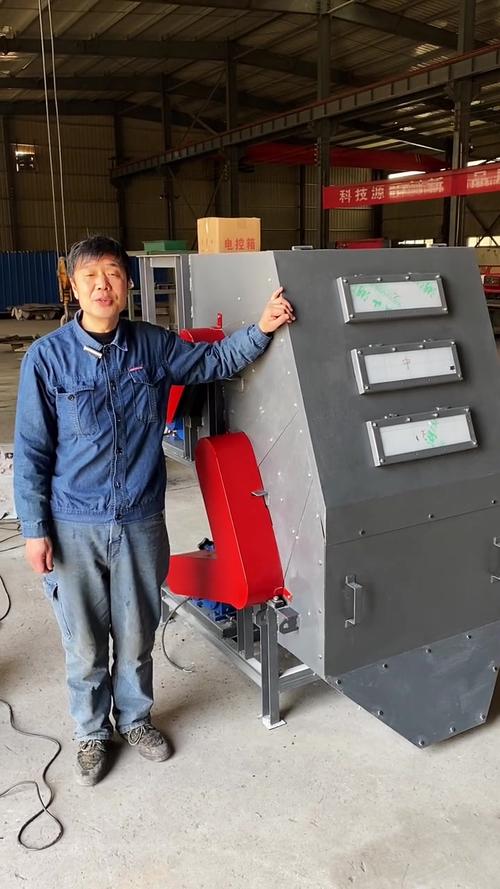
不同行业的要求,根本不在一个频道上
很多人觉得磁选设备厂家做的机子都是一个模子刻出来的,其实真不是。不同行业的客户找过来,要求根本不在一个频道上。
比如刚才说的选钛厂,他们处理的是粗碎后的钛铁矿,料里全是带棱角的硬颗粒,硬度能到莫氏5.5。对他们来说,磁通量高低都是次要的,最要紧的是磁块外面的耐磨层够不够厚。我们给老客户做机子的时候,都会在磁块表面贴3mm厚的氧化铝陶瓷片,哪怕表磁比标称值低个100mT,只要耐磨层能扛3年不磨穿,客户就愿意掏钱。去年王哥贪便宜找的那个小厂子,给贴的是2mm的陶瓷片,跑了8个月就被料磨得漏了底,磁块直接被棱角的矿石蹭掉半块,不掉才怪。
另一个极端是做全麦粉的食品厂。他们找过来的第一句话不是问多少钱,是问”你这机子掉不掉铁渣?”。毕竟要是有个小铁屑混进面粉里,被消费者吃出来,市监局一查,几万块的罚款都是小事,牌子砸了就再也捞不回来。这类客户要求的磁选机,工作面表磁得冲到16000高斯,所有和面粉接触的部件全用304不锈钢,连固定磁块的螺栓都要做钝化处理,不能有一点锈迹。上个月有个山东的面粉厂采购找我吐槽,说之前装的别家的机子,焊缝里残留的焊渣被面粉冲下来,混在粉里被客户拍了视频,直接罚了8万,现在找我们要做全焊缝抛光的机子,连个焊痕都不允许留。
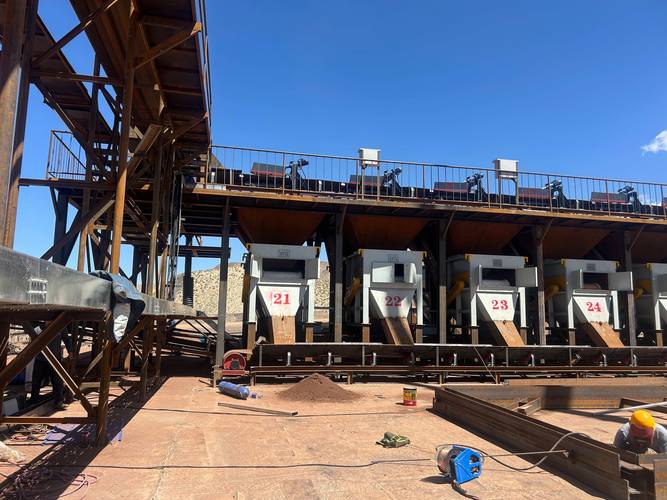
这两年喊得热闹的新动向,底下藏着不少坑
这两年跑展会,听的最多的就是“智能制造”“进口替代”“绿色节能”。
很多厂家把自己的机子吹得天花乱坠,说装个传感器就能实时测磁通量,远程调参数,比德国进口的同规格机子便宜60%,性能还高10%。
说实话,我拆过不少所谓的“进口替代”机子。说白了就是把人家德国的设备买回来,照着外形一比一抄,里面的磁系排列根本没摸透——人家原厂的磁系是交替极性排列的,矿粒被吸上去之后会不停翻转,把夹杂的脉石抖干净,回收率能到98%。抄的厂家根本搞不懂极性怎么排,直接把同极性的磁块凑一排,矿粒一被吸上去就牢牢粘在上面,连个翻转的间隙都没有,跑俩小时就把工作面堵满,处理量直接掉一半。
还有那个喊得最凶的绿色节能,说自己的机子比老款省电30%。我拿钳形表测过好几个,所谓的节能就是把原来的11kw电机换成7.5kw的,看着电流小了,但是带不动额定处理量的料,每小时处理量从100吨降到80吨,算下来每吨料的耗电根本没降,全是玩的数字游戏。
这里有个行业内捂了好多年的难题:现在执行的磁选设备国家标准还是2015年修订的,里面要求磁块3年的衰减率不超过10%,但是检测的时候,厂家只需要拿几块最高牌号的磁块去送检,合格了就能拿生产资质。至于批量卖给客户的机子用的是什么磁块,衰减率有多少,根本没人上门查。很多小厂的机子,用的回收料做的磁块,1年的衰减率就到15%了,但是因为送检的样品是好的,根本不算不合格。
前阵子整理车间工具柜,翻出来老主任当年写的工作笔记,字都晕开了,就一句话写得特别清楚:”买磁选机别听销售吹得能上天,你就揪着他要两块同批次的磁块,扔开水里煮俩钟头再测,磁通量掉得少的,才是敢给你保三年的正经厂家。”
干了这么多年,我是真觉得,什么物联网、远程控制,都是锦上添花的玩意儿。磁块的磁性能够不够,耐磨层够不够厚,固定的环氧树脂够不够牢,这些摸得着的细节,才是能让机子稳定跑五六年的根本。
对了,你们厂里用的磁选机,最长的稳定运行了多少年?有没有遇过刚装完就掉磁块的糟心事儿?
