去年10月的一个周三,早上刚换好劳保鞋,车间调度小周攥着个不锈钢托盘冲过来,脸都白了。
刚烘了3小时的一批药用浸膏,一半焦成了黑炭,一半还湿得能捏出水。客户是浙江的药企,等着这批货过GMP飞检,耽误一天,违约金够我们发半个月的奖金。
当时第一反应不是查温度传感器,是直接爬上去拆烘箱的侧板——跟这东西打了20多年交道,我太清楚了,这问题根本不是操作的事,是当初选的那家热风循环烘箱厂家,偷了工艺。
别光看报价单,烘箱的“脾气”全在风道里
很多人觉得热风循环烘箱不就是个带风扇的大烤箱?真不是。
我们测过同尺寸的两台烘箱,风道导流板的安装角度差15度,厢内空载温差能差到12度。循环风机的动平衡精度,靠谱的厂家会做到G2.5级,差一点的能凑到G6.3级就敢交货,用个一两年,风机轴的轴承先磨坏,整个厢体跟着晃。
现在行业里的主流技术路线就两种:顶吹式循环、侧吹式循环。
顶吹的好处是热风从厢顶直吹下来,烘那种薄铺的片状物料,干得快。但缺点也明显——粉状物料容易被吹得满厢飞,混到相邻托盘的料里,批次污染是常事。侧吹的风是沿厢壁打旋,温差更稳,不会吹飞物料,但如果托盘里堆的料厚超过8cm,热风的渗透力就不够,下层的料永远烘不透。
这中间的妥协,厂家绝对不会主动跟你说。
就像开头那批焦了一半的浸膏,拆完侧板才发现,原来设计的侧吹导流板角度是32度,厂家为了省风机的启动电流,硬生生改成了20度。热风在厢里根本打不起稳定的旋流,全沉在底部堆着,上层温度飙到165度的时候,下层还在92度晃悠。更绝的是,原来设计的风道是304不锈钢,他给换成了201的,表面喷一层耐高温黑漆,刚装的时候谁都看不出来,用个两三年漆一掉,锈渣混到物料里,又是一场质量事故。
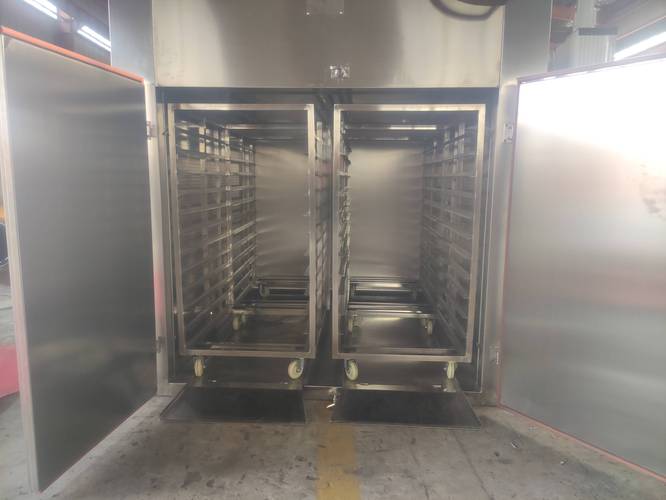
选烘箱的时候别光听销售拍胸脯说“我们厢内温差±2度”,你得要他出满负载的测试报告。
空载的时候厢里没东西,风随便吹,温差当然好看。真放12个满托盘,每个托盘堆5cm厚的料,测出来的温差还能控制在±3度以内,那才是真本事。按行业里的经验值,每立方米厢内空间,每小时循环8-12次风量是合理的,低于6次的烘得慢,高于15次的电耗蹭蹭涨,全是为了凑参数瞎配的。
还有个更隐蔽的坑:很多厂家给你报的风机功率是额定值,实际因为风道阻力大,运行时的实际出力只有额定的60%。他不管,就按虚高的参数给你算报价,你以为捡了便宜,实际用的时候风不够,烘半天烘不干,电还没少耗。
换个行业用,烘箱的要求能差出十万八千里
说实话,我最烦那种一上来就说“我们的烘箱啥都能烘”的厂家。
同样一台热风循环烘箱,给医药行业用和给汽配行业用,要求能差出十万八千里。
前两年帮本地一家中药厂选烘箱,人家的要求卡得极严:厢体内部所有焊缝都要抛光到Ra0.8,不能有卫生死角,风道的每一个角落都不能有积尘的地方——毕竟要过GMP,每三个月要拆下来消毒,要是有凸出来的焊瘤挂着药渣,飞检的时候直接就不合格。
当时找了三家热风循环烘箱厂家,第一家报价最低,说自己啥要求都能满足。结果装完第一天,我们拆了个风道盖板,里面的焊缝焊完根本没磨,凸出来的焊瘤上挂着铁屑,我当时直接就把销售的名片扔垃圾桶了。最后选的那家虽然报价贵了15%,但装完之后我拿白手套摸遍了所有风道的角落,一点灰都没有。到现在用了快4年,从来没因为积尘出过批次不合格的事。
隔壁汽配车间的要求就完全反过来。他们是做汽车塑料卡扣的,烘的是刚喷完粉末涂层的工件,根本不在乎你焊缝抛不抛光,就要求两个:温度稳在180度不能飘,轴承扛得住车间里的粉尘。
当时找的那家厂家给配的是带水冷夹套的轴承,普通轴承在那种满是喷粉的环境里,半年就磨得抱轴,这个带水冷的,现在用了3年,轴承拆下来看还跟新的差不多。
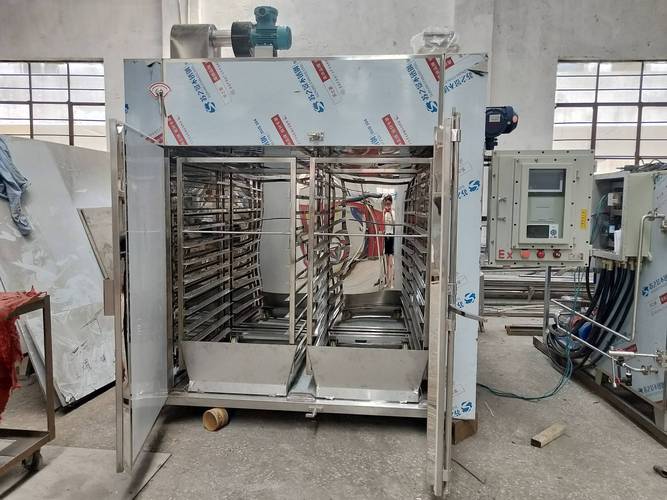
你说有意思不?拿烘汽配的碳钢内胆烘箱去烘药材,掉的锈渣混到药里,谁敢吃?拿烘药材的全抛光不锈钢烘箱去烘喷粉零件,成本翻一倍,用不了一年表面就被粉末磨得全是划痕,纯纯浪费钱。
现在厂家都在吹的“智能烘箱”,藏了多少坑
这两年跑展会,十个厂家有八个跟你说自己的烘箱是智能制造款,能连MES系统,能自动记温度曲线,能远程诊断,还说自己是节能款,比普通烘箱省30%的电。
真信你就输了。
上个月有个做果干的老板找我吐槽,说他花20万买了台网红厂家的智能烘箱,比普通款贵了一倍,结果用了三个月,那个远程模块就坏了。厂家售后说“模块是外购的,我们不负责修,你找模块厂家去”,给这老板气的直拍桌子。
更隐蔽的是那个节能宣传的坑。他说的省30%电,是在空载、厢门全程关死、环境温度30度的理想状态下测出来的。实际我们车间用的时候,隔半小时就要开一次门拿物料,每次开门厢内温度掉20度,要升回来就得耗电,他那个参数在实际工况下,最多能省10%就不错了。
还有那个所谓的智能温控,很多厂家装的就是个几千块钱的通用PLC,根本没针对烘箱的热惯性做校准。要知道,烘箱从室温升到设定温度,关了加热管之后,厢内温度还会往上飘8-10度,要是模块没做这个补偿,记下来的温度曲线根本不准,你拿这个曲线给客户审,人家一眼就看出来是假的。
说个行业里不愿公开的难题:现在热风循环烘箱的国标还是2008年的,里面对智能模块的精度、风道的易清洁性、密封条的老化寿命,根本没有明确的强制要求。很多厂家就钻这个空子——你说他不合格吧,他还真能凑够国标的最低要求,但实际用的时候,全是麻烦。比如那个厢门的密封条,进口烘箱的硅橡胶条能用5年不老化,国内很多厂家用的普通胶条,1年就硬得像塑料,门边上漏风,温度上不去,电耗蹭蹭涨。等你过了质保期,换一套密封条还要花大几千。
当然也不是说国产的就不行。之前我们换的那台烘箱,参数已经能追上进口同型号的80%,价格只有进口的一半,用了两年除了换过一次加热管,没出过别的问题。只是很多厂家为了压报价,在你看不见的地方偷工减料,你要是不盯着,肯定要踩坑。
干了这么多年,我们车间里传下来一句土话:“烘箱好不好,开门摸一摸”。
别听销售吹得天花乱坠,等他把烘箱装好,烘满一厢物料,你开门伸手摸各个位置的托盘——要是有的地方烫得你缩手,有的地方温温的,那这烘箱肯定不行,说啥都不能要。
对了,你们车间用的热风循环烘箱,有没有碰到过那种“买的时候吹得天花乱坠,用的时候全是毛病”的情况?
