上个月三号班的夜班,我正趴在工具柜上打盹,小周连工服扣子都没扣全就冲进来,喊着师傅快过去,三号锻线的机台崩料了。
我拎着扳手跑过去的时候,地上两块烧红的45号钢坯料滚出去三米远,旁边的安全挡板被崩出个碗大的凹坑,操作台的面板上,压力曲线从标称的1600吨直接掉到920吨,连报警灯都没亮。
查了两个小时才找到问题。上个月刚换的摩擦块,不是原厂配的,是采购贪便宜找的第三方货,摩擦系数根本不达标,温度一上来就打滑。
说真的,干了二十多年机修,我最烦别人一提到摩擦压力机,就说不就是个靠摩擦传动的老设备吗?真等你生产的时候因为机台掉速赔个十几万违约金,你就知道摩擦压力机厂家到底有多重要——这根本不是卖个铁疙瘩给你,是给你整条生产线找个靠谱的长期搭档。
别光盯铭牌上的公称吨数,摩擦盘的材质才是藏着猫腻的核心
好多人买摩擦压力机,第一反应就是看铭牌上写的是1000吨还是1600吨,觉得数字越大越靠谱。
真不是。
我们之前拆过三个不同厂家的同吨位机台,标称都是1600吨,摩擦盘的直径差了120mm。你要是不蹲在机床侧面拿卡尺卡,根本发现不了——人家标称的公称压力,是空载静态测的最大值,真等你连续打坯料,温度上来了,动态压力能打个七折就不错。
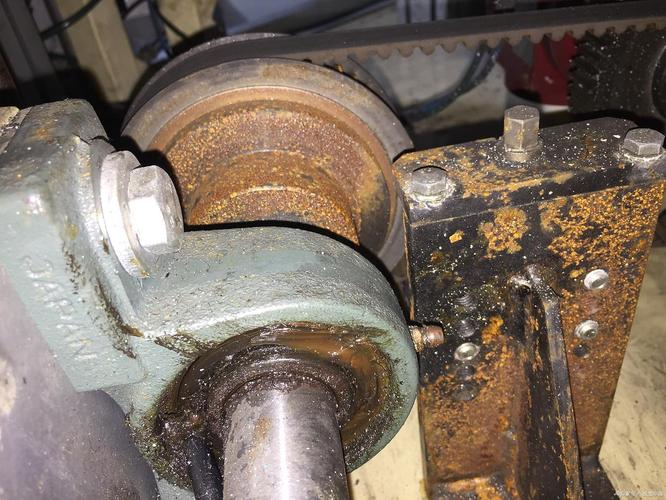
现在市面上主流的摩擦盘就两种路线。一种是半金属无石棉配方,摩擦系数稳定在0.38-0.42,连续打2000件的话,盘面温度升到180度,摩擦系数也不会掉超过5%,缺点就是贵,原材料成本比另一种高40%。另一种是普通树脂基复合配方,新盘刚换上去的时候,摩擦系数能冲到0.45,看着比半金属的还好用,可连续打800件,盘面温度到160度,摩擦系数直接掉到0.22,压力跟着就飘。
行业里不说但大家都在做的妥协是什么?
就是给半金属盘掺回收料。把旧的磨损下来的摩擦块粉碎了,按30%的比例掺到新料里,刚用的时候根本测不出来,等你用了三个月,掺的料因为结合力差,表面掉渣,摩擦系数就开始忽上忽下。更绝的是,好多厂家根本不跟客户提新机床的跑合要求——正常来说,新机床拉到车间,要空跑48小时,再从30%的负荷开始,每24小时加20%的负荷,慢慢爬到满负荷,让导轨和滑块的配合面慢慢磨出贴合的痕迹。可厂家为了让客户快点验收尾款,直接说开箱就能满负荷生产,结果不出三个月,导轨就拉荒,严重的直接抱轴。
同样选摩擦压力机,汽配厂和耐材厂的需求根本不在一个频道上
我之前陪三个不同行业的客户去选过机台,才发现根本没有“万能款”的摩擦压力机。
先说汽配厂。就是做重型车刹车蹄、转向节的那类客户,对精度的要求是刻进骨子里的。邻县的汽配厂张总,三年前贪便宜找了个小厂买1000吨摩擦压力机,当时比大厂的报价便宜了18万,结果用了半年就出问题——滑块的下止点重复精度从标称的±0.15mm飘到了±0.6mm,打出来的刹车蹄飞边厚度差了0.8mm,后续切边工序每件要多花15秒修边,一个班8小时下来,少出200件不说,还因为锻件成型密度不够,过不了主机厂的探伤检测,一次就赔了12万的违约金。后来换了大厂的机台,把下止点精度重新校准到±0.12mm,飞边的问题才彻底解决。这类客户要的不是多大的峰值压力,是每打一件,滑块的位置都不能飘,不然后续的工序全是麻烦。
再说耐材厂。就是做镁碳砖、刚玉砖的那类客户,对机台的要求又不一样。去年耐材园区的王总,之前用的是老款的摩擦压力机,每次打32公斤的镁碳砖坯,滑块接触坯料的速度有0.8m/s,冲击力太大,砖的边角经常被崩裂,成品率只有82%。他找了个做耐材专用机的厂家,给滑块加了缓冲结构,接触坯料的瞬间速度降到0.2m/s,靠摩擦盘的持续施压把砖的密度压到3.1g/cm³,就这一个小改动,成品率直接升到96%,一年多赚的钱够买三台新机。但你要是把这台耐材专用机卖给汽配厂,人家肯定不要——滑块接触坯料的速度太慢,烧到1200度的钢坯在模子里多待两秒,温度就掉下来了,打出来的锻件表面硬度根本不达标。
都在说智能改造换伺服,可好多厂家的宣传全是“纸面功夫”
这两年跑行业展会,听见最多的词就是伺服化、智能车间,好多厂家原来做传统摩擦压力机的,现在都打出了“伺服摩擦压力机”的旗号,说比传统机型省电40%,精度能提到±0.1mm,还能连车间的MES系统。
说实话,我见过几个改伺服的机台,确实好用——滑块的位置能精准控制,打出来的件一致性好,也没有原来摩擦盘经常打滑的问题,一个班下来能省近300块的电费。可我也见过太多坑人的所谓“智能改造”。
什么坑?就是拿用了十来年的老机台,把原来的电机拆了,换个伺服电机,接个带显示屏的操作面板,就当全新的智能伺服机卖。根本不给机身做应力释放,原来的机身因为常年受冲击,已经有细微的变形了,换了新伺服之后,看着精度是上去了,可连续用个一年半,机身变形量累积到0.3mm,滑块的精度直接就飘了,你想修都没地方修。
上次在上海展会上,有个穿西装的销售拉着我,说他们的伺服机比德国进口的精度还高,我问他你们的机台连续跑10万次之后的精度保持率是多少,他支支吾吾半天,说我们有三年质保。我当时就笑了——质保是包你换零件,可机身变形了,换多少零件都没用啊。
现在的摩擦压力机国标还是2008年版的,里面根本没有关于伺服改造机型的精度检测标准,也没有对机身应力变形的要求。好多厂家跟客户签合同的时候,就写“精度达到行业标准”,可什么是行业标准?他自己说的算。等你用了半年,精度掉了,他就说你是地基没打好,操作不规范,你连个说理的依据都没有。
之前我们车间有台德国进口的老摩擦压力机,是2001年买的,用到现在22年了,下止点的重复精度还能保持在±0.1mm。我问过那个厂家的售后,人家说当年出厂的时候,机身是在户外放了6个月,让应力完全释放了才做的导轨精加工。现在国内的厂家,从钢板下料到组装完出厂,最多也就俩月,根本不会给你放半年等应力释放——毕竟资金压在那儿,谁也等不起。
哦对,还有那个环保的事,原来的摩擦盘带石棉,现在都换成无石棉的了,可好多厂家为了降本,用的无石棉材料里粘接力不够,打个几千件就掉渣,车间里飘的全是细粉,操作工戴两层口罩都挡不住,这事儿也没人提。
上周四我给那台老德国机床换摩擦块,拆下来的旧块用了三年,磨损面特别均匀,连个掉渣的坑都没有。旁边刚来的学徒问我,师傅咱们为啥不买个便宜的,能省不少钱。
我跟他说,老机修圈里有句土话:“买机台别听销售吹得响,你就蹲在他车间拆三台老客户退回来的旧机,看导轨磨的匀不匀,摩擦盘掉不掉渣,就知道他家的东西能不能用。”
真的,参数表上的数字再好看,不如你在车间里摸过三个月的机台靠谱。
对了,你们车间现在用的摩擦压力机,连续打多少件会出现压力飘的情况?
