去年入秋的那个夜班,我刚泡的大麦茶还冒着热气,镗床班的小周光着脚冲进来,说3号机突然抱死了。
停机拆检才发现,装的那家新供应商的主轴轴承,滚道的硬度比标值低了HRC3,跑了不到1200小时,保持架直接碎成三瓣。整条线停了4个半小时,光赶交付的加班成本就小两万。
选配件的门道,从来不是看报价单上的数字
说实话,我刚进厂的时候,也觉得选配件就是比价格,谁便宜买谁,直到那次抱轴事故,算下来省了几千块的配件钱,赔进去的停机成本是配件成本的二十倍。
现在行业里主流的耐磨件,基本就两条技术路线。一种是淬火高碳钢,成本低,表面硬度能到HRC58-62,但是淬透性差,壁厚超过15mm的高碳钢结构件,芯部硬度大概率达不到标称值,重载工况下用3个月,就可能出现内圈开裂。另一种是粉末冶金渗硼的材质,表面硬度能到HV1200,差不多合HRC70,芯部是多孔结构,自带储油槽,跑合期能缩短40%,但是缺点也明显——怕剧烈冲击,硬砸一下就掉块。
很多厂家在宣传册上写得漂亮,说自己全流程溯源,从原材料到成品每一步都有记录。其实行业里没人明说的妥协是,建一套合格的真空热处理车间,要投大几百万,小厂根本承担不起。所以大多把最核心的热处理环节外包,自己只做粗加工和精加工。外包出去的批次,根本不会逐件测硬度,大多抽10%的样测测就算过,批次之间的硬度差能到HRC5,装到设备上能用多久,全靠运气。
核心热处理环节外包的机械配件厂家,批次质量稳定性永远没法保证
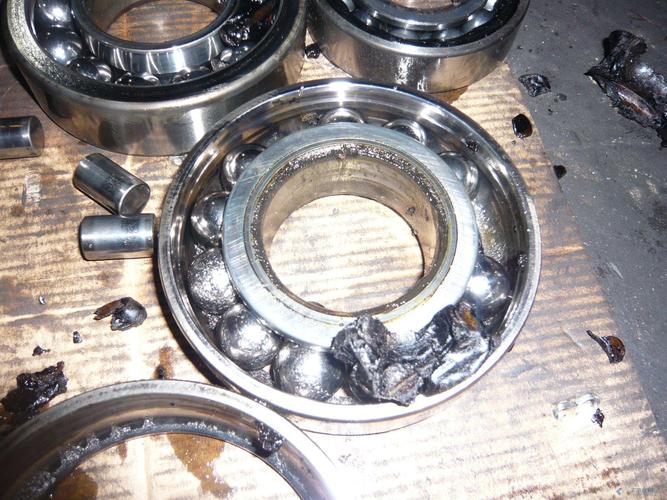
我见过最离谱的厂家,给的质保书上写着”使用寿命20000小时”,实际装上去跑3000小时就磨损失圆。你跟他掰扯,他说你工况不对——合着我车间的切削液浓度是按手册配的,进给量也是按工艺卡设的,怎么就不对了?
不同行业的配件要求,根本没法用统一标准套
别觉得机械配件是通用件,随便找个厂家就能供,不同行业的要求差得能有十万八千里。
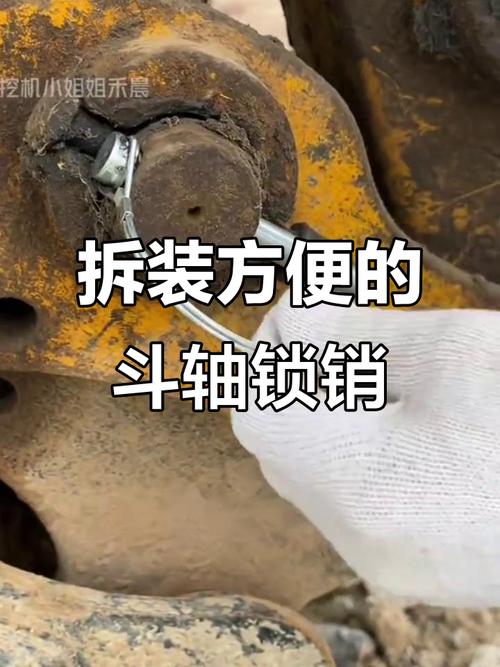
先说工程机械场景。前年给本地一家挖机厂供的斗杆销轴,一开始用的是普通45钢调质的,装在6吨小挖上,在南方砂石场干了俩月,销轴的磨损量就到了2mm,旷量一大,整个斗杆都晃得厉害。后来调整了工艺,在销轴表面做0.8mm厚的高频淬硬层,再镀一层0.02mm的硬铬,现在装上去,能扛18个月不用换。
再说说食品加工机械的场景。去年接的一个糖果生产线的需求,一开始找了个普通做链板的机械配件厂家,给的304不锈钢链板,焊缝处的抛光粗糙度是Ra1.6,结果过食品检的时候,焊缝缝隙里藏的糖渣洗不出来,检测菌落总数超标,生产线停了一周整改。后来换的厂家,直接把焊缝处做电解抛光,粗糙度到Ra0.4,所有边角做圆弧过渡,没有任何藏污纳垢的死角,过检一次就过了。食品级配件的电解抛光粗糙度,必须达到Ra0.4以上。
你说这俩场景的配件,能放一个报价表里比吗?根本不能。工程机械要的是耐造,抗冲击,哪怕外观锈点都没人管;食品机械要的是易清洁,无死角,哪怕你硬得能扛100吨,粗糙度不达标,照样全给你退回来。
现在行业里的新动静,藏着不少没说破的坑
现在不少机械配件厂家都在喊智能制造、进口替代、绿色制造的口号,车间里摆着数字检测设备,每件的尺寸数据都存在云端,看起来高大上。
但是行业里没人愿意公开的难题是,现在执行的配件精度标准,还是10年前定的,比现在五轴加工中心能达到的加工精度低了两个等级。很多厂家明明能做更高精度的件,就卡着最低的国标要求交货,你还挑不出毛病——因为标准没要求更高啊。
还有那些打”绿色制造”旗号的厂家,说自己用无磷清洗工艺,零排放,实际上呢?清洗产生的废液,半夜偷偷拉去城郊的沟里倒,算下来环保处理成本比正规处置低60%。这部分省下来的钱,就用来打价格战,把那些老老实实建污水处理站、做合规处置的厂家,挤得快活不下去了。
上次去参加行业展会,有个厂家的销售拉着我吹,说自己的配件能替代某进口品牌的80%性能,价格只要人家的30%。我拿了个样块回去测,表面的淬火层深度只有标称的三分之一。
吹啥呢。真当我们老工程师手里的硬度计是摆着看的?
我师傅当年在车间干了一辈子,跟我说过一句土话——选机械配件厂家,就跟找搭班的工友一样,别听他说自己跑得多快,要看他出了问题会不会躲。
真的。那些拍着胸脯说自己配件能用十年、终身质保的,大多不靠谱。能做到”坏了24小时之内上门换,换上去的件保12个月”的,就已经是行业里能排得上号的靠谱玩家了。
对了,你们车间现在合作最久的机械配件厂家,是靠啥一直处到现在的?
