全检的时候,齿圈跳动超了0.02mm。
客户当场拍了桌子,说装上去的减速器跑3000公里就得打齿,要赔8万。
我蹲在机床边,手摸着滚刀的刀齿,凉的。
才反应过来——上周换的那批号称”对标进口”的国产滚刀,涂层厚度比正品薄了3微米。
就这一点点。
整批货全废。
别扯虚的,参数都是踩坑踩出来的
别一上来就翻教科书讲什么展成啮合原理,干过的都知道,滚齿说白了就是拿个带刀齿的蜗杆,边转边往齿坯上靠,一刀一刀把齿槽啃出来。
参数这东西,从来没有什么放之四海而皆准的标准,全是前辈们把机床干崩、把零件干废攒出来的经验值。
粗滚的吃刀量一般别超过1.8mm,超过了机床主轴震得抖,齿面的波纹能把检验员的游标卡尺卡出印子。
滚刀的轴向窜动,新刀上机必须调到0.008mm以内。别听那些工艺手册写的0.01mm就达标,真按那个数干,齿轮跑合的时候齿面接触率能差15%,客户装上去跑俩月就得回来找你返修。
干式滚齿的切削速度别超过120m/min,超过了刀齿的硬质合金层直接崩,连救的机会都没有。
现在车间里两条主流的加工路线,明面上摆出来比的话,一条是高速钢滚刀配乳化液冷却,一条是硬质合金滚刀干切无冷却。大家对外宣传全是干切好,效率高,没废液,符合绿色制造要求。
但实际呢?
行业里不说,大家都在偷偷妥协——干切对机床的刚性要求太苛刻了,车间里那批服役了十来年的Y3180老床子,主轴间隙都快0.02mm了,刚性根本够不上,硬上干切,滚刀用三次就崩齿,算下来刀具成本比用高速钢加乳化液还高30%。没人会在客户考察的时候提这个,都指着干切当高端卖点,实际干普通45钢齿轮的班组,十个有八个还是偷偷开着乳化液,环保检查的时候临时把阀门关了,人刚走,立马拧开。
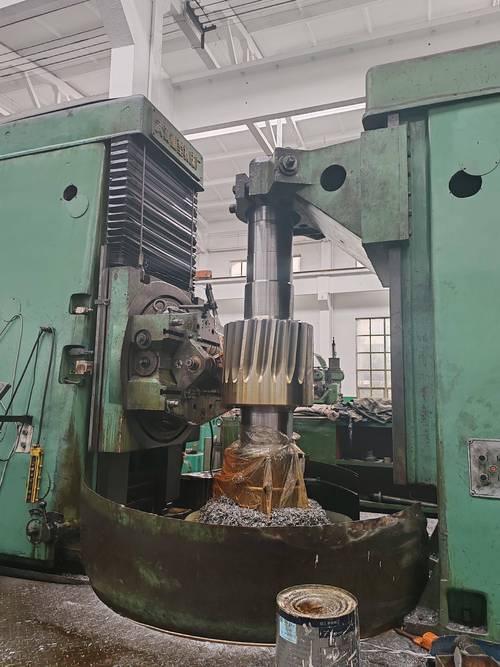
不同行业的活,从来不是一个干法
就拿重卡变速箱的斜齿轮来说吧,要求跟别的零件完全不一样。
去年给某重卡客户做的从动轮,材料是20CrMnTi,图纸上标着齿面粗糙度Ra0.8,我们按之前干普通农机齿轮的参数滚完,兴冲冲交过去,客户直接打回来。
说啥?说齿轮装上去跑高速,驾驶室的噪音比设计要求高了3分贝,过不了整车的NVH测试。
后来才搞明白,人家要的根本不是静态测出来的粗糙度数值,是齿面不能有连续的进刀痕。
最后我们把精滚的走刀量从0.8mm/r降到0.3mm/r,每滚完15个齿,就拿油石轻轻把滚刀的刃口背一下,折腾了三天,把齿面粗糙度磨到Ra0.4,客户才勉强签字收货。
另一个极端是风电行业的大齿圈。
上个月接的2米直径回转齿圈,模数20,客户的要求简单到离谱:别追求什么镜面粗糙度,就两个硬指标——齿距累积误差别超0.12mm,加工的时候别留太大的内应力,免得后续热处理的时候齿圈翘曲变形。
我们当时为了赶交货期,粗滚的时候把吃刀量拉到3mm,结果毛坯送进热处理炉出来,整个齿圈的端面翘了0.3mm,光在磨床上平端面就花了两天,耽误了交期,赔了2万的违约金。
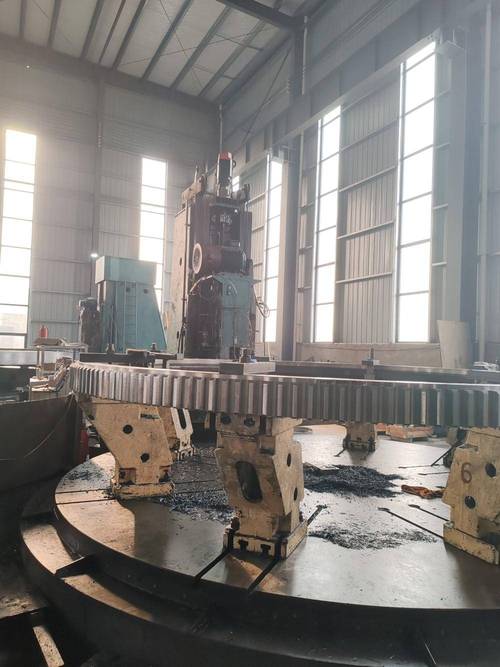
新趋势底下,藏着多少没人说的暗礁
现在去机床展转一圈,全是带智能系统的数控滚齿机,能在线测齿形,能自动补刀,国产机的价格比进口的便宜一半,好多厂子一窝蜂换设备,说要实现无人化加工。
说真的,设备是好设备,但底下藏的问题,没人愿意摆到台面上说。
现在所有的滚齿精度验收标准,全是按静态检测的数值定的。可实际齿轮装到减速器里,跑起来的动态精度,跟静态测的数根本对不上。
比如你静态测出来齿形误差在国标6级,实际跑起来,因为滚刀的振动、机床主轴连续运转的温升、工件装夹的微小间隙,动态误差能差两个等级。
这个事现在没有任何一个标准提,所有的客户验收,全是拿静态的检验报告当合格依据,等齿轮装到整机上出了问题,锅全是生产车间背。
还有现在吹得很热的绿色干切,说没有乳化液废液,环保。可干切产生的金属细粉尘,混着硬质合金刀齿掉下来的钴元素,车间里那套普通的除尘系统根本滤不干净,长期在这种环境里干活的工人,得尘肺的风险高多少,没人算过这笔账。
我师傅当年在车间带我的时候,说过一句糙话:“滚齿这活,三分看机床,七分靠手感”。
啥意思?
就是你别光盯着操作屏幕上跳出来的参数,隔两个小时就用手背贴一下主轴的温度,凑过去看一眼铁屑的颜色——要是铁屑从正常的银白色变成发蓝,别等机床的报警信号跳出来,赶紧退刀降转速,晚个十秒,刀就崩了。
干了这么多年,我见过太多拿着工艺手册死卡参数,最后干出来的零件全报废的新手。
对了,你们车间现在干滚齿的时候,遇到过最冤的质量事故是啥?是参数输错了,是刀具质量踩坑,还是根本就是标准本身就没说清楚的糊涂账?
