上个月帮苏州一家做精密减速机的客户擦完屁股,我到现在都替他肉疼。
他去年贪便宜找了个郊县的小厂做插齿行星轮,整批1200件,加工费比市场价低了17%。货送过来的时候,仓管随手抽了两个看,齿面的刀痕粗得能刮下铁屑,当时还觉得是仓管太挑剔。结果装到减速机里跑了200小时台架,3成以上的轮直接打齿,齿形公差超了0.09mm,连带着下游300台定制减速机全部召回,算上返工、违约金、客户罚款,前前后后赔了快42万。
真的亏。
就为了省那两万多的加工费。
别光盯着报价,三个细节一查就露底
很多采购选厂的第一反应就是把所有厂家的报价拉个表,从低到高排,选最低的那个。这思路真的错得离谱。
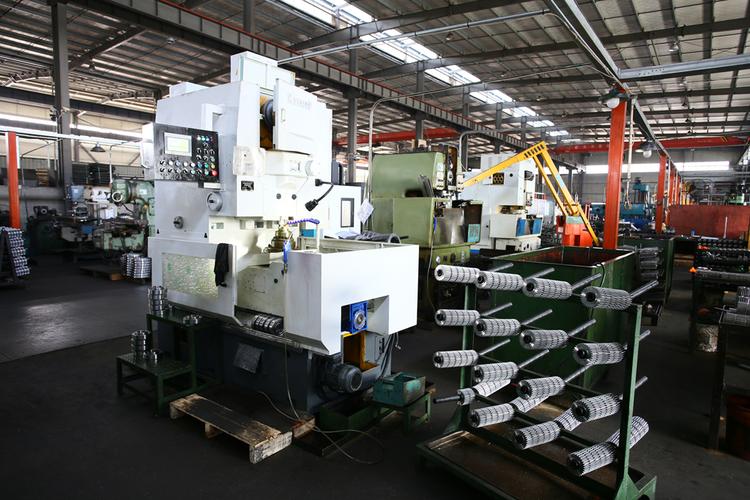
头一件事,你得去现场看机台的真实稼动状态。别提前一周跟人约好时间让人家给你摆拍,最好是上午九十点钟直接晃到车间门口,不用打招呼。真正能稳定出活的插齿机台,旁边永远堆着贴了流转卡的待加工料、刚卸下来的半成品,机台旁边的废屑箱都是半满的。那些一进车间就看到几台崭新的进口插齿机亮着灯空转,周围连个铁屑都没有的,说白了就是当门面的,真给你派活的时候,指不定拉到哪个角落的老破机子上凑数。
再就是,别光收厂家给你印在彩页上的检测报告。你就直接跟对方要,最近三个月给其他客户供的同模数、同精度等级的插齿件,每批次的齿距累积公差、齿向误差原始记录。靠谱的厂家根本不会藏着,直接把存在电脑里的检测台账调给你看,连哪天哪台机台、哪个操作工干的活都标得清清楚楚。那种支支吾吾说“我们检测都在自己电脑里存着不方便给”的,你直接转身走就对了——连每批次的加工数据都不敢留的厂,你指望他给你担质量责任?
还有个容易被忽略的点,你得摸清楚他的客户结构。别听销售吹“我们什么行业的活都能接”,你就直接问,固定给哪几个做减速机、工程机械、精密机床的厂家供过插齿件,能不能给个同行业的老客户联系方式,你自己打过去问两句良率、交期的事。那种一年换三个客户方向,今天做食品机械的件,明天做农业机械的件,连个稳定合作3年以上老客户都没有的厂,本质上就是打一枪换一个地方,根本不会花成本去给你调加工参数,能把件做出来就不错了。
真能长期合作的厂,从来不会顺着你说话
跑供应链久了你就会发现,最靠谱的插齿加工厂家,从来不是那种销售围着你转、什么要求都答应的。
我接触了快6年的无锡老周,自己开的插齿厂总共42个人,光车间的插齿机就有11台——8台用了快10年的格里森数控插齿机,3台自己改了系统的老机子,专门啃模数2到8的硬齿面插齿活。他那厂从来不去接那种急单,上次有个客户找他,说要500个插齿轮,7天就要交货,他直接把人送出门,说“我机台排到20天以后了,你找别人吧,7天我给你做出来的件精度保证不了”。

说实话,我之前也觉得老周做生意太死性,放着送上门的急单不接,钱都赚不明白。直到见过太多厂家为了抢单什么都敢答应,最后交出来的件全是次品,才明白这种“认死理”的老板,才是真的能放心合作的对象。跟他合作过的客户都知道,他从来不顺着客户的要求说话。你要是拿的材料硬度超了HRC58,他得跟你掰扯半小时,说这个硬度下插齿刀的磨损速度会快3倍,要么你加钱换专用的涂层刀,要么你把材料硬度降下来,不然他宁可不接这个单。上次有个批次的件,他检测的时候发现齿面粗糙度比要求高了0.15,直接把整批800个件扣在车间,重新上刀修了一遍才给客户送过去,连加工费都没多要。
这种厂的共性其实特别好认:他不会为了抢订单随便给你承诺达不到的交期和精度,反而会在你提要求的时候挑刺,说你给的图有问题、材料不合适、工艺参数要调整。反倒是那些你说什么都答应,报价给得比谁都低,合同签得比谁都快的厂,等货出了问题你就知道,他根本没打算给你售后。
哦对,之前有个客户图省事,找了个上市的工业服务集团做插齿加工,签合同的时候说的天花乱坠,什么全流程溯源、终身售后,结果实际加工的时候,他把活直接外包给下面的小作坊,客户发现件不对找过去,集团说这是合作方的问题,合作方说我们只负责加工,质量问题要找集团,来回踢皮球花了快3个月,最后客户换厂的时候,之前交的预付款都没追回来多少。
不同采购量的签约策略,别上来就签年框
很多人一上来就想找个一劳永逸的厂家,签个全年的框架协议,想着以后就不用管了。真的别。
如果你是小批量试单,一次就做个两三百个插齿件,那就别跟人扯什么长期合作、战略伙伴,直接按行规来,30%预付款,交货验收合格了再付剩下的70%。要求对方每加工完100个件,就拍个首件的检测视频给你看,到货的时候自己抽10%的件测齿形和粗糙度,别全信对方给的报告。那种一上来就要你付100%预付款,不然不给开机的小厂,直接pass——他连一点资金压力都不愿意担,你凭什么相信他能给你担质量风险?
要是你是年采购额过百万的长期单,也别上来就把全年的量全砸给一家厂。先拆成两部分,第一批给60%的量,跑3个月看看良率、交期、售后响应速度,要是良率能稳定在98%以上,延迟交货的次数不超过1次,再把剩下的40%的量转过去。合同里一定要把责任写死:如果因为插齿的齿形公差、齿面粗糙度超差,导致你下游客户的产品出问题,厂家要承担对应的直接损失,别写什么“双方协商解决”的废话——真出了问题,协商就是扯皮。
最后说几个踩过无数次的坑,记牢了能省不少钱:
头一个坑,别碰那种报价比市场价低20%以上的厂。算笔账就知道,插齿的刀具成本、机台折旧、人工成本都摆在明面上,低这么多,要么是在加工的时候省了去毛刺、滚齿后热处理的工序,要么是用的回收料给你加工,等你装到设备上跑个几千小时,全是问题。
再就是个巨坑,别找那种连自己的插齿刀磨刀机都没有的厂。刀具钝了就凑合用,加工出来的齿面全是刀痕,后期的磨损速度是正常精度件的两倍,你省的那点加工费,全要赔在后期的设备维护上。
还有个坑我见过不下十次,别签那种没写延迟赔付条款的合同。上次有个客户被合作的厂拖了22天交货,差点错过了下游的行业展会,对方就一句“最近机台坏了,实在赶不出来”,连半毛钱的违约金都没给,你说气不气。
真的,选插齿厂家从来不是选最便宜的,也不是选名气最大的。是选那个愿意跟你一起抠细节、出了问题不跑的老板。毕竟加工这行,人靠谱,件才能靠谱。
