去年帮做航空结构件的老周找五轴联动加工厂家,赶上他那批钛合金叶轮的交付节点,选了个报价比市场价低18%的小厂,想着能省个十来万。结果呢?120件全做完,拉到客户现场一测,叶片型面的轮廓度差了0.03mm,整个批次直接打回。返工?不可能的,钛合金件一旦粗加工完留的余量不够,根本补不回来。最后拖了28天交付,赔了38万的违约金,那点省下来的加工费,连零头都不够。
说实话,这不是我第一次碰到这种糟心事。身边做精密制造的朋友,十个里有八个在选五轴厂家上栽过跟头——要么是对方拿五轴机床当三轴用,加工出来的件全是接刀痕;要么是机床精度飘得厉害,同个批次的件公差能差出0.05mm;更有甚者,收了预付款直接消失,连车间都找不到。
别被“能做五轴”的幌子骗了,这几个落地判断维度比销售的PPT靠谱
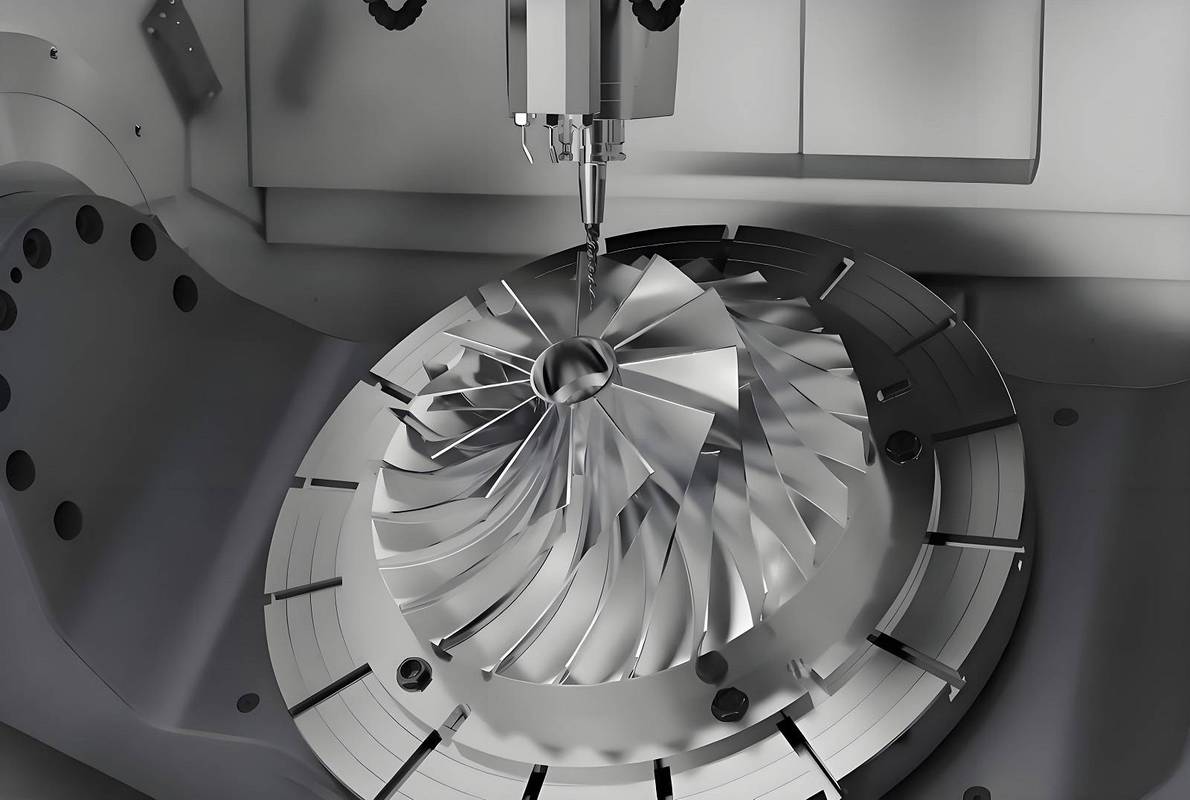
别光听嘴上说“有五轴联动能力”,必须要求现场实机跑RTCP功能。很多所谓的五轴加工厂家,其实就是买了个带第四轴的加工中心,硬凑成五轴的名头接活,实际加工的时候全是三轴定位,根本不做联动,加工复杂曲面的时候接刀痕能刮破手套。怎么判断?别光看墙上贴的资质证书,要求对方当场拿个薄壁曲面的样件毛坯,开机跑10分钟的联动程序,你凑到机床操作面板旁边看,程序里的RTCP(旋转刀具中心点)补偿是不是真开着——要是关着的,那基本就是拿五轴的壳子做三轴的活,直接转身走就行。之前碰到过一个厂,销售把机床吹得天花乱坠,说是什么进口五轴,精度能到0.001mm,结果开机跑的时候,RTCP参数全是默认的初始值,连个补偿曲线都没设,这种厂做出来的件,能合格才怪。
别听HR吹团队多牛,直接跟对接受件的工艺工程师聊15分钟。五轴加工的核心从来不是机床,是工艺。同样的机床,不同的人操作,加工出来的件精度能差出一个量级。怎么判断工程师靠不靠谱?别问那些虚的“你有多少年经验”,就问几个具体的问题:加工TC4钛合金叶轮的时候,精修工序用的是哪种涂层的立铣刀,主轴转速设多少,进给率给多少;加工薄壁铝件的时候,怎么控制让刀变形。答不上来,或者回答的参数全是三轴机床的通用值的,直接pass——我之前碰到过一个工程师,连五轴机床的主轴拉钉扭矩是多少都不知道,拿三轴的参数套五轴的活,加工出来的同轴度差了0.04mm,连质检的合格线都碰不到。
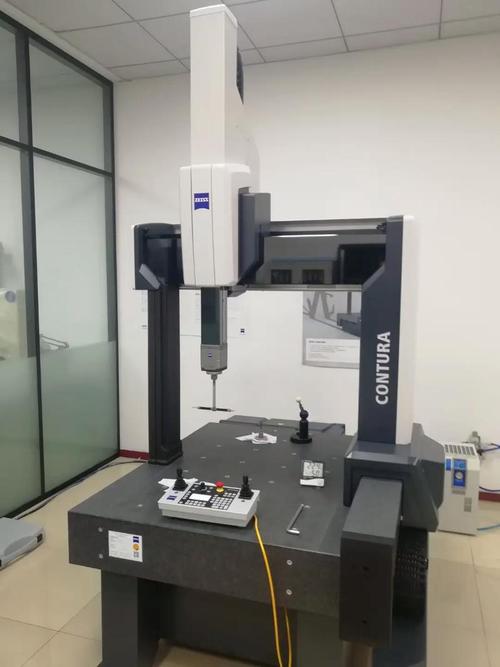
一定要看对方的三坐标检测室是不是恒温恒湿的。很多小厂为了省成本,把三坐标测量机塞在车间的角落,夏天车间温度冲到36度,金属的测量臂热胀冷缩,测出来的数值能飘出去0.02mm,你拿着这个检测报告跟客户交差,到了客户的恒温检测室一测,全是不合格的。靠谱的厂,检测室肯定是单独隔出来的,常年温度控制在20度上下,湿度不超过60%,门口还会挂个温湿度计的实时数据。
跑了17个工业园摸出来的靠谱厂家,根本不是网上投广告最多的那些
很多人找五轴厂家,第一反应是上搜索引擎搜,点那些投了广告的头部营销厂家,觉得规模大就靠谱。其实跑的工业园多了就会发现,真正能把五轴活做扎实的,根本不是那些天天打广告的。
第一种,是给军工院所做了10年以上配套的老厂。这种厂一般规模不大,20多台五轴机床,没有装修豪华的前台,甚至连个专门的市场部都没有,墙上贴的全是之前交付的航天、军工件的合格溯源记录。老板自己就是工艺出身,从普通钳工干起来的,对加工精度的要求刻在骨子里——不会为了省成本偷换刀具,不会为了赶工期把精修的工序跳过去,加工费可能比营销型的厂贵个8%-10%,但是交付的件从来不会出大问题。
第二种,是之前给海外高端医疗器械品牌做过长期代加工的厂。这种厂的质检流程卡得特别严,每一件的加工参数、刀具更换记录、检测数据都存在单独的服务器里,哪怕你是第一次合作,要个完整的加工追溯档案,人家直接就能导出来,不会跟你扯“商业机密不能给”。他们对公差的敏感度特别高,哪怕是个0.005mm的偏差,都会主动跟你沟通,不会硬着头皮把不合格的件塞给你。
第三种,是从头部五轴机床品牌的售后团队出来的工程师自己开的厂。这帮人天天跟机床打交道,对每台机床的精度脾气摸得透——哪个轴的补偿值要定期调,哪种材料的加工参数该怎么优化,碰到机床颤振的情况怎么快速调整,比那些只看生产报表的厂靠谱太多。之前找过一个这样的厂,加工那种壁厚只有1.2mm的钛合金结构件,别的厂加工完变形量能到0.1mm,他们靠自己攒了十几年的工艺参数,把变形控制在0.02mm以内,连客户的质检主管都专门跑过来问他们是怎么做到的。
哦对,要吐槽一句,那些一上来就说“我们五轴加工全行业最低价”的厂,真的离远点。我之前碰过一个,报价比市场价低25%,想着试试吧,结果加工的时候,把进口的硬质合金刀换成了国产的便宜刀,精修的时候进给率提了一倍,做出来的件表面粗糙度差了两个等级,算下来返工的成本比当时省的钱高了三倍,纯纯的套路。
不同采购规模下的签约策略,别等钱打出去了才拍大腿后悔
很多人选完厂家,签合同的时候稀里糊涂的,最后踩的坑全是合同没写清楚导致的。
如果你是小批量试单,比如总货值不超过5万,件数在20件以内的,别一上来就签全年的框架合作。预付款最多付30%,而且一定要在合同里写清楚:对方必须先做1件首件,提供带恒温检测室出具的三坐标报告,所有公差符合你的要求了,再启动批量加工。要是首件不合格,对方必须全额退还预付款,还要承担你因为等待耽误的时间成本。别不好意思提这些要求,之前有个做机器人的朋友,签合同的时候没写首件验收的条款,结果首件出来轮廓度差了0.02mm,对方直接耍无赖,说“我们机床精度就这样,你要做就做,不做钱也不退”,最后耗了半个月,只拿回了一半的预付款,亏了好几万。
如果你是中大批量的订单,总货值超过50万的,别一次性把预付款打满。一定要分阶段结款:首件检测合格,打30%的预付款;半程加工完成,比如开粗工序做完,粗检测的尺寸全符合要求,再打30%的进度款;所有件加工完,你安排质检去现场验完货,抽检的合格率能到100%,再打30%的提货款;剩下10%留作3个月的质保金,等所有件装到你的设备上,跑了3个月没有尺寸变形、没有加工缺陷,再把这最后一笔钱打过去。
还有几个避坑的小细节,记牢了能少走很多弯路:
第一,别信销售吹“我们的机床是进口高端机型,精度0.001mm”,要求对方把机床的铭牌拍给你,再看一下最近一次的激光干涉仪校准报告——要是报告是1年之前的,哪怕机床是上百万的进口货,精度也早就飘了,根本达不到标称值。
第二,别把所有的订单产能全压在同一个厂家身上,哪怕他之前给你做的件全合格。一定要留20%的订单量给备用的厂家,不然哪天对方的主轴烧了,或者被更大的客户把产能占满了,你的交付期直接就崩了。之前见过一个做新能源电驱的客户,把所有的电机壳五轴加工单全给了一个厂,结果那个厂的主轴坏了,修了12天,客户的整条生产线停了,直接损失了两百多万,连哭都找不到地方。
第三,看报价单的时候别光看单价,一定要问清楚,这个价格里含不含三坐标检测费,含不含去毛刺的工序,含不含表面处理的前处理。之前有个厂报的单价特别低,比市场价低了20%,等签完合同才说,检测费要按每小时200块另算,去毛刺要按每件5块钱加钱,算下来总价比之前报价高的那个厂还贵了15%,纯纯的低价引流套路。
说实话,五轴联动加工这个行当,从来没有什么天上掉馅饼的好事。你省下来的那点加工费,最后大概率会变成返工的成本、拖期的违约金、废品的损失。选个靠谱的厂家,比你谈下来10%的降价有用的多。对吧?
