去年8月的一个周三,我刚喝完早茶回到车间,就听见挤压线那边传来哐当一声。老周裤腿上沾着半干的铝屑,踹了操作站的铁皮柜子一脚,嗓子哑得像砂纸磨过:“这破伺服,昨天刚调的参数,今天出的6063窗框料,表面麻点能藏蟑螂!”
我当时就蹲在地上查了半小时。
老周说的那批麻点料,是压头在挤压的最后阶段因为减速机的齿轮间隙太大,抖了0.2毫米,铝还没凝固就被蹭了一下,表面就留下了密密麻麻的小凹坑。采购那小子还跟我犟,说普通伺服带减速机比直驱力矩电机便宜三分之二,怎么就不能用?我当时就把他拉到挤压机旁边,让他摸了摸减速机的外壳——烫得能煎鸡蛋!对吧?
说实话,这种事我见多了。很多人觉得力矩电机就是个“大个头的伺服”,没什么了不起,真到扛大转矩、抗冲击的场景里,普通伺服连半天都撑不住。
拆了30多台力矩电机攒出来的实底
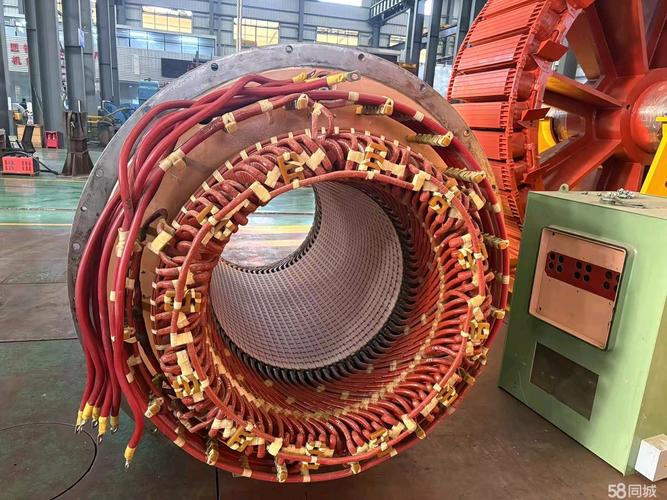
我从1999年进厂到现在,拆过的力矩电机没有30也有28台。最早拆的那台是西门子的,给当时的国产挤压线配的,到2017年拆下来的时候,定子的H级绝缘层还硬邦邦的,一点老化的痕迹都没有。
很多人问我力矩电机到底好在哪,我从来不给他们背参数手册。就说三个数:第一,普通伺服的额定转速一般是3000转/分,力矩电机的额定转速大多在100-150转/分,转得慢,但劲儿大;第二,普通伺服的气隙一般是0.3-0.5毫米,力矩电机的气隙要做到0.8-1.2毫米,间隙大,扛得住径向的冲击,不会因为压头晃一下就扫膛;第三,力矩电机的堵转转矩能到额定转矩的3倍,哪怕压头卡在铝锭里转不动,也不会像普通伺服那样直接烧机。
现在市面上的力矩电机,主要分两种技术路线:一种是水冷定子的,一种是自然风冷的。水冷的转矩密度高,同样体积能多30%的出力,适合高温、大负载的场景,但是怕漏液——上次有个客户的水冷电机,水管接头松了,漏的水流进绕组里,直接把线圈烧穿,维修花了两万多。风冷的就皮实多了,哪怕在50度的车间里放着,只要通风好,连续跑一个月都没问题,但是出力小,同样的转矩要做更大的体积,成本也高。
不过话说回来,行业里有个大家都不说的妥协:很多厂商样本上标的峰值转矩,是短时间的,比如10秒以内的,实际连续运行的时候,会偷偷降额30%。上次给南海的那个铝型材厂选型,某品牌的样本上写的峰值1200牛米,我实际测的时候,连续跑10分钟,超过700牛米就开始过热报警,问厂家的技术,人家支支吾吾说“样本是实验室最优条件下测的”。
两个完全不搭界的行业,把它用出了花
我干了20多年机械,见过最有意思的事,就是同一个东西,在完全不搭界的行业里,被用得完全不一样。
第一个场景就是刚才说的铝型材挤压线。这种场景下的力矩电机,要扛的东西太多:旁边的挤压机常年40-50度的高温,飞溅的铝屑,还有压头的径向冲击。所以要求电机的防护等级至少要IP65,最好带水冷,还要把气隙做大到1毫米以上,防止铝屑进去之后扫膛。上次给南海的那个铝型材厂改线,原来的普通伺服带减速机,每个月要换一次减速机的轴承,因为挤压的时候压头的径向力太大,齿轮都打齿了。后来换成直径1.2米的直驱力矩电机,直接接在压头上,没有减速机,跑了18个月,没换过一次轴承,出材率从91%涨到了97%——光这一项,每年就能给他们省两百多万。
第二个场景是医疗CT的旋转机架。这个场景和挤压线完全反过来,根本不需要扛什么冲击,但是要求极高的转速稳定性。CT旋转的时候,转速波动超过0.1%,拍出来的断层影像就有重影,病人还要重新拍,浪费钱不说,还吃辐射。而且医疗环境要求无尘,不能有油污,所以力矩电机不能用油脂润滑,要用陶瓷轴承。上次给苏州的一个医疗器械厂改CT机架,原来用的进口力矩电机,一台12万,后来换成国产的,我们把气隙的均匀度控制在0.02毫米以内,转速波动做到了0.05%,价格只有进口的三分之一,现在已经批量装了300多台,没有出过一次故障。

现在喊得凶的进口替代,底下藏着没说的坎
这两年国产力矩电机的厂商喊得凶,说已经替代了西门子、安川的高端产品,我听了就笑。说实话,中低端的市场,国产的确实占了70%以上,比如包装线、输送线用的小力矩电机,价格只有进口的三分之一,皮实,够用。但是高端的,比如CT用的、半导体晶圆传输用的,还是被进口卡脖子。
现在的新动向也有,比如很多厂商在做集成式的力矩电机,把电机、编码器、抱闸做在一起,不用客户自己组装,安装时间能省一半。还有的在做低齿槽转矩的电机,适合高精度的场景。
但是行业里有个不愿公开的难题:批量生产的一致性太差。国产电机做单台样品的时候,参数能和进口的一模一样,甚至更好,但是批量生产的时候,10台里可能有1台的转矩波动比其他的大20%。上次给客户供的20台挤压线用力矩电机,有2台的温升比其他的高15度,查了半天,是磁钢的充磁量差了5%——磁钢是外购的,国产的磁钢充磁均匀度确实不如进口的,但是厂商不会告诉你这个,只会说“我们的参数符合国标”。
还有个问题是标准滞后。现在的力矩电机国标是2015年的,里面根本没有针对直驱应用的转矩波动、堵转寿命的测试要求,所以很多厂商的样本都是自己在实验室测的,没有统一的标准,客户选型的时候很容易踩坑。比如上次有个客户买的电机,样本上写的堵转寿命是1000小时,实际用了100小时就烧了,找厂家,人家说“我们的测试条件是空载堵转,你是带载堵转,不算”。
上周我去拆一台用了12年的老力矩电机,是1999年西门子的,里面的轴承还是好的,润滑脂都没干。当时的老工程师告诉我,新电机安装完之后,要空载跑合72小时,从低速慢慢升到额定转速,把轴承的润滑脂磨均匀,磁钢的应力释放掉。现在很多厂家为了赶交货期,跑合1小时就发货,所以用个两三年就抱轴。
我常跟车间的小年轻说:“力矩电机这玩意儿,三分材料七分装,跑够三天才算数。”别光看样本上的数字,也别听销售吹得天花乱坠,得摸过、跑过、扛过造才知道行不行。
你们车间里用的力矩电机,最长的跑了多少年?有没有踩过样本参数注水的坑?
