2026-10-26 02:27:11 分类:商机
就上个月的事,隔壁班组的小周换了台新的国产数控系统,调完参数开粗45号钢,吃刀量给了8mm,结果主轴直接闷停,跳了个过载警。
他蹲在机床旁边抽了三根烟,嘴里面嘟囔,说这新系统怎么比用了十年的发那科还娇气,同样的主轴电机,之前跑10mm吃刀都没晃过。
最后查啥问题?他把主轴电机的转矩上限参数从150%调到了100%。
就这么个破参数。
害得他耽误了一上午的活,还被班组长扣了50块绩效。
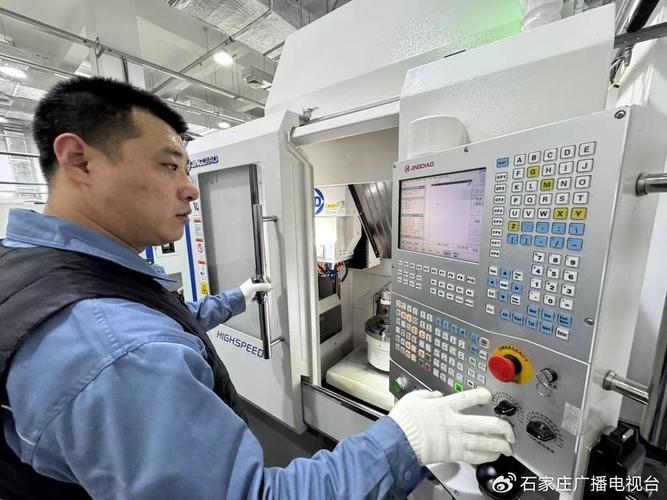 车间老工程师蹲在数控操作面板前核对参数
很多刚入行的年轻人总觉得参数是说明书上印好的死数字,照着输进去就万事大吉,根本不知道车间里的温度、工件的材质、甚至当天的空气湿度变了,参数都得跟着微调。
我上次见个刚毕业的徒弟,把丝杠反向间隙补偿的方向搞反了,本来间隙是正的,他补成负的,结果机床走起来一窜一窜的,撞了个12mm的合金铣刀,换个刀头花了800多,心疼得他连续三天抢着帮班组打扫卫生。
藏在参数里的逻辑,比硬件故障难查十倍
干了这么多年,我摸过的数控系统没有一百也有八十,说穿了,所有参数本质上就是给机床定“脾气”的——你想让它快,它就飘;你想让它稳,它就慢。
这里头有几个数字,是我们老车间人摸出来的硬规矩。
伺服位置环增益的安全区间一般在20-40之间,低于20的话,机床走起来发飘,拖板跟不住指令;高于40的话,一上重切削就容易出振纹。去年三季度给汽车零部件厂做的那批铝合金转向节,连续三批活都出了细密振纹,客户QC拉着我在车间骂了四十分钟,说我们机床老了要报废。换了主轴轴承、校了水平、甚至重新磨了刀盘,折腾了三天都没解决,最后翻参数记录才发现,新来的调试工程师为了追求快移效率,把增益从32调到了38,轻切削看着没事,一上吃刀量就震。把数值调回27的当天,振纹直接消失,客户那边的投诉单才撤了。
加速度前馈参数,我们一般设85%是个安全线。设到100%的话,机床走直线是快,但是走圆弧拐角的时候,会产生大概0.02mm的椭圆度偏差,做精密模具的话,这点偏差直接要返工。
反向间隙补偿就更有意思了,很多人觉得补到0就是完美,其实我们老车间都知道,留个0.003mm的间隙,反而比硬补成0的机床寿命长三分之一——丝杠和螺母之间完全没有间隙的话,硬磨的速度太快,用个两年间隙就大了,留一点点余量,跑合的时候反而更顺。
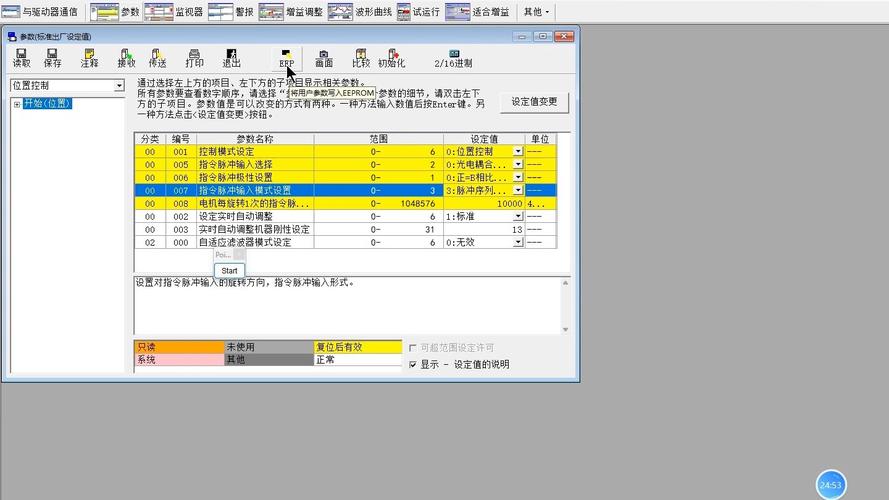 数控系统面板上显示的伺服增益参数明细界面
说到这就不得不提两种主流系统的参数逻辑差异。进口的发那科、西门子系统,参数是“锁死式”的,很多核心参数要输厂家的二级密码才能改,哪怕你明知道问题在哪,没密码也动不了。好处是不会被乱改,稳定性拉满;坏处是真遇到问题,得等厂家的人飞过来,光上门费就大几千。国产的华中、广数系统,参数是全开放的,你想调啥就调啥,灵活性够,但是新人上来瞎改,能把好好的机床调得连活都干不了。
这里有个行业里通常不说但实际在做的妥协。
很多机床厂卖新机床的时候,为了让客户验收时看着效率高,特意把快移速度、位置环增益的参数往上限拉,根本不管长期跑的稳定性。客户拉回去用个半年,轴承磨坏了、丝杠间隙变大了,都不知道是当初参数调太猛“造”出来的问题。
不同行业的参数,根本不能照搬
别觉得参数是通用的,我们做车间的都知道,给不同行业调参数,逻辑完全是反过来的。
就说汽车结构件行业,做铝合金转向节、副车架这类零件,核心要求是刚性切削,振纹要控制在Ra1.6以内,根本不追求虚头巴脑的快移速度。我们一般会把进给倍率的上限锁在150%,把刚性攻丝的加减速时间设成80ms,避免孔口出现毛刺。之前给无锡那家汽配厂调参数,他们之前为了提效率,把加减速时间从120ms调到40ms,结果三个月换了三套丝锥,算下来损耗的成本比省的那点时间贵多了。后来把参数调回80ms,丝锥寿命直接翻了两倍,老板算了算账,一个月省的丝锥钱就够付我们的调试费。
再说到3C精密结构件行业,做手机中框、平板外壳这类零件,公差要求卡在0.005mm以内,参数逻辑完全反过来——根本不追求大切深,要的是每一次定位的精度一致性。我们会把反向间隙补偿的精度设到0.001mm,把丝杠温度补偿的采样周期改成1分钟,每2度的温升就自动补0.002mm的伸长量。去年给东莞那家做中框的厂调试,夏天车间没装集中空调,中午机床跑热了,加工出来的侧边尺寸就偏0.01mm,客户天天投诉,之前的师傅调了两次都没解决,最后我们把温度补偿的参数校准了三遍,偏差直接控制在0.002mm以内,再也没因为尺寸超差退过货。
现在吹的智能制造,参数的坑还没填明白
现在行业里都在吹数字孪生、机床联网,说要把所有参数传到云平台,实现远程调试、预测性维护。
但是有个行业内不愿公开的难题,没人愿意明说。
目前全行业没有统一的数控参数标注、校准标准。同样是“位置环增益”这个参数,发那科叫No.1825,西门子叫MD32200,华中系统叫P2011,参数的数值范围、单位、甚至定义都不一样。你想跨品牌联网采集数据,根本对不上号。之前有个老客户花了三百万上了机床联网系统,结果最后发现每个机床的参数都得人工对着手册翻译,根本实现不了自动分析,这钱等于打了水漂。
说到进口替代,很多人说国产系统已经追上来了,硬件和进口的没差。我们实际用的时候知道,参数的自适应逻辑差远了。进口系统能根据切削负载自动调整增益,换个材料、换个吃刀量,自己就能把参数适配好;国产系统现在还得靠人一点点试,换个加工材料就得重新调一遍参数。这不是差个电机、差个丝杠的事,是攒了几十年的参数数据库的差距,哪是三两年能追上的。
还有那个标准滞后的风险,现在很多新的高速机床,快移速度已经到60m/min了,但是我们现在的机床验收标准里,还是拿十年前24m/min的参数校准方法来测精度,测出来的结果根本不准。很多机床厂拿这个空子钻,验收的时候把参数设得保守,过了验收期就把参数放开跑,用个两三年精度就掉得一塌糊涂,客户找过来,人家说你验收的时候是合格的,后续的磨损不算质量问题。
上次去参加个行业会,有个厂商的经理吹说他们的系统能实现零调试,我当时在台下差点笑出声。
零调试?
你给我拿个硬铝和45号钢换着干试试,不调参数能跑出合格的活?
我们车间老师傅常说,“参数调得顺,睡觉都安稳;参数瞎胡闹,加班加到吐”。干了20年,我从来没见过哪个机床是靠出厂的默认参数干了一辈子好活的,所有能稳定出活的机床,参数都是跟着车间的实际情况磨出来的。
对了,你们车间有没有过因为参数没摸透,平白无故熬大夜返工的经历?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间才懂:数控系统参数才是机床里藏的真门道
文章链接:https://m.yxqcspc.com/18596/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
