上周三晚上十点多,装配班的小周蹲在车间地上,脚边扔了半瓶喝剩的冰红茶,手里攥着千分表骂娘。
“我就差把这台加工中心的主轴拆了,孔位差0.02mm,鬼知道问题出在哪。”
我凑过去把表架吸在Z轴的滑座上,表头顶在丝杠的螺母端,来回推了两下滑台。
表针晃了快0.03mm。
“别查了,拆丝杠。”
小周当时脸都绿了,他前一天刚跟质检拍胸脯说,这台机的精度全检合格。
拆下来才看见,Z轴那根滚珠丝杠的下滚道,磨出了一道细得几乎看不见的凹槽,钢球转过去的时候就卡一下,间隙就这么漏出来了。
看着是铁疙瘩,里头的精细活多了去了
很多人觉得丝杠就是个粗铁杆子,上面套个螺母,能转就行,真不是。
就拿最基础的参数说,普通级的滚珠丝杠,轴向间隙要求≤0.012mm,要是做磨制级的,得压到0.005mm以内。
你以为装上去拧死螺母就完事?错。预紧力得调得刚好,行业里默认的数值是预紧力设为额定动载荷的1/10,小了间隙大,大了摩擦大,转起来费电不说,没俩月滚道就磨秃。
还有个很少有人跟客户提的细节:滚道的圆弧曲率,得是钢球直径的1.04到1.06倍。你要是设成1倍,钢球和滚道硬顶,转起来阻力大得要死;设成1.1倍,钢球在里面晃,间隙马上就上来。
现在市面上卖的丝杠,说白了就两种,轧制的和磨制的。
轧制的便宜,一根3220的丝杠,卖个几百块,批量大,供货快。但精度保持性差,跑个两三年,间隙能涨一倍。
磨制的贵,同规格的得卖小两千,滚道是磨出来的,表面粗糙度能到Ra0.1,精度保持性好,正常用个七八年没问题。
说句得罪同行的话,很多厂子接高精度订单的时候,明知道轧制丝杠的精度撑不了多久,还是给人装。为啥?压成本啊。装上去的时候把预紧力拧得死死的,当时测间隙肯定合格,用个半年,滚道磨开了,间隙上来了,就说是用户没做好润滑,或者安装的时候不对。反正客户不会把丝杠拆了去测滚道的硬度和曲率,对吧?
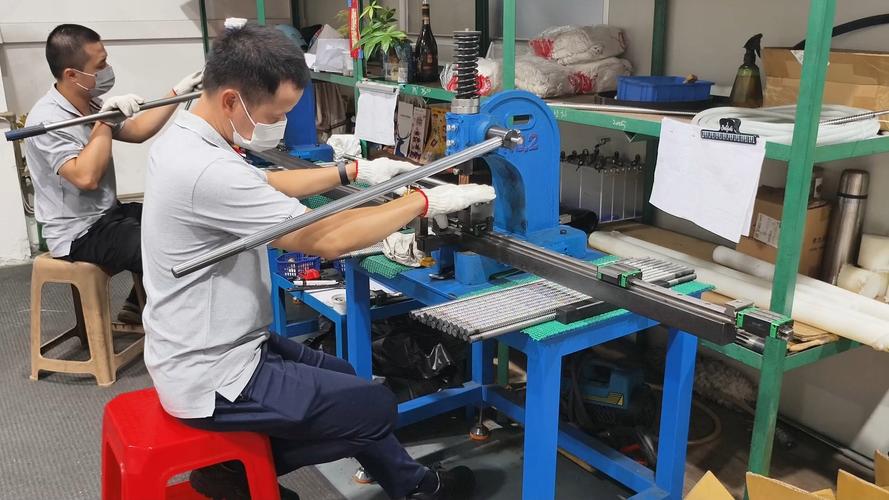
我上次碰到个更离谱的,有个客户拿了根标着”P2级”的丝杠过来,让我们帮忙测测精度。我们上了滚道检测仪一测,滚道的圆度差了0.02mm,连P5级都够不上。
一问才知道,是从南方某小厂拿的,价格只有正品的三分之一,人家就是给滚道抛了个光,贴个标签就当高精度的卖。
你说气人不气人?真的,我当时拿着检测报告,都替客户心疼那两万块钱。
同样是滚珠丝杠,换个场子脾气差十万八千里
别以为丝杠都是一样的,你给叠片机装的丝杠,和给重型龙门铣装的丝杠,根本不是一个物种。
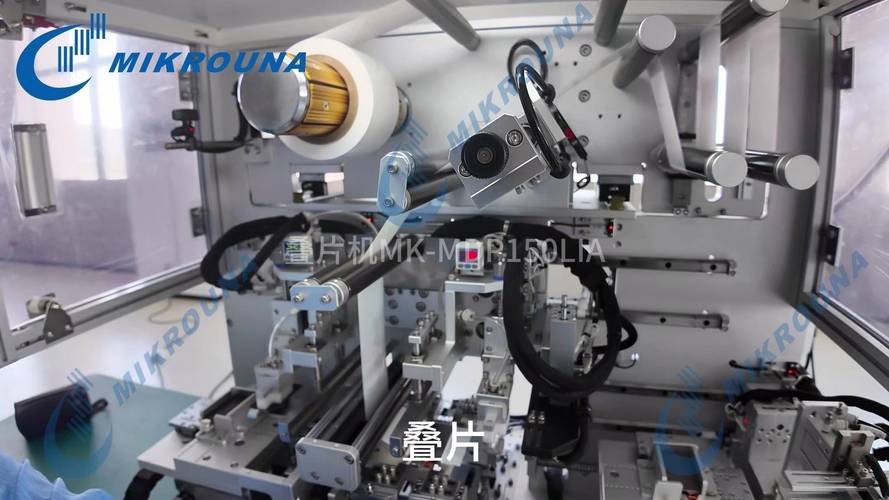
去年给新能源电池厂供叠片机的丝杠,人家的要求是什么?叠片的位置偏差不能超过1μm,不然电池的容量就飘,一致性就差。
那地方的工况还脏,锂粉飘得满车间都是,要是用普通的钢球,掉点粉进去,磨个三五天,滚道就出坑。我们当时给配的是带陶瓷钢球的双螺母预压丝杠,还加了个防尘的密封圈,连续跑72小时,间隙变化不能超过0.002mm。
就这,我们前前后后调了八次预紧力,才过了客户的验收。
反过来讲,那种铣风电轮毂的重型龙门铣,要的就不是极致精度了。得扛造,轴向力能扛到30kN,不然吃刀量大一点,丝杠就晃。
之前有个客户图便宜,给4米的龙门铣装了普通的32规格丝杠,干了三个月,螺母就松了,换了三次都不行。后来我们给换了40规格的重载丝杠,把预紧力调到额定动载荷的1/8,虽然贵了小一万,但是到现在用了两年,没出过一次问题。
现在都喊进口替代,坑也真不少
这两年大家都在说要替代进口的丝杠,我也支持,毕竟谁也不想花四倍的价格买人家的东西。但是说实话,有些事我们行业里的人,不好意思跟外面说。
什么事?就是现在的寿命测试标准,太脱离实际了。
现在国标测丝杠寿命,都是在实验室里,常温,干的,没有粉尘,没有切削液,按额定载荷跑,测出来的寿命能到2万小时。可实际车间里是什么样?夏天车间温度能到42度,冬天东北的车间零下十几度,还有的地方切削液飞溅,铁屑飘得到处都是。实验室的条件跟现场差了十万八千里,很多厂的丝杠在实验室测着没问题,拉到现场半年就坏。
还有个事,现在做智能制造,都要给丝杠加温度传感器,做热补偿对吧?很多厂的传感器就随便贴在螺母的外表面,根本测不到滚道的真实温度。补偿出来的精度,全是假的。上次有个客户给我看他们的闭环丝杠,我摸了摸螺母的温度,都烫手了,传感器显示的温度还是25度,你说这补偿有啥用?
还有绿色制造这块,现在都要低摩擦的丝杠,减少能耗。可是低摩擦就得减小预紧力,预紧力小了,间隙就容易变大,精度保持性就差。这个矛盾,现在没人能给出完美的解决方案,都是在中间找平衡,你是要能耗低,还是要寿命长?
我在车间干了22年,总结出一句土话:丝杠从来不怕转得快,就怕你瞎装、瞎造。
很多人装丝杠的时候,上来就把螺母座的螺丝全拧死,根本不手动转两圈试试顺不顺。你要是装歪了,同轴度差了0.1mm,哪怕你用的是最贵的磨制丝杠,用不了一个月,滚道就磨出凹槽。
我见过太多为了赶进度,装完丝杠不跑合,直接开最大功率吃刀的,用不了三个月,丝杠就抱轴。
你们车间有没有过丝杠出问题,查了三四天,最后发现是安装的时候歪了半毫米的糟心事?
