我当时正在擦游标卡尺。
车间主任踹着工具柜跑过来的时候,工服袖子还沾着刚擦完机床的黑油,手里举着的缸筒端面,还沾着没擦干净的液压油,顺着指缝往下滴。
“张工!你过来看这堆缸筒!客户昨天装车试机,跑了俩小时就漏得满地都是,拆下来看内孔全是螺旋纹!”
我凑过去摸了一把内孔,指腹能感觉到细微的凹凸感。拿粗糙度仪一测,Ra0.8。
之前给客户的要求是Ra0.2啊。

哦对,这堆缸筒是用车间那台用了8年的老数控珩磨机做的。之前一直凑合用,今年客户要求提上来了,老机子的主轴跳动能跑到3μm,根本压不住。
上周刚换的高精度数控珩磨机,拉来的那天我围着转了三圈。说实话,比我当年结婚时的永久自行车还金贵。
参数表上不会写的门道
很多人觉得珩磨就是把孔磨光滑,哪有那么简单。
我干了22年,见过太多人拿着参数表死调,结果磨出来的孔要么储不住油,要么密封件用俩月就坏。
说三个最要命的数:网纹交叉角必须卡在30±2度,精珩的吃刀量严格控制在0.005mm-0.01mm之间,精珩阶段的主轴转速不能超过350转。
少一个都不行。
就说网纹交叉角,要是跑到45度以上,储油槽太宽,高压油直接顺着槽漏;要是低于20度,槽太浅,跑合期磨俩月就把网纹磨平了,照样漏。
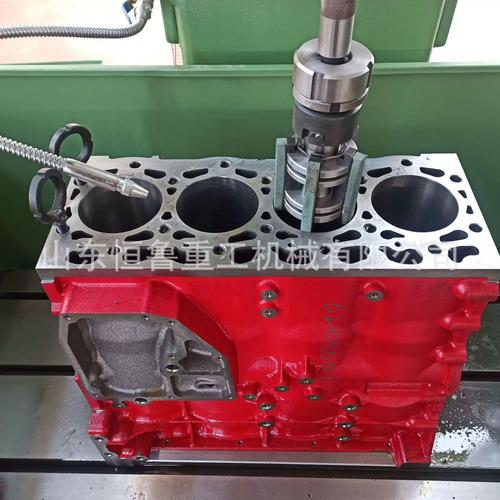
现在行业里主流的油石方案就两种:树脂结合剂,陶瓷结合剂。
树脂结合剂弹性好,修磨方便,磨软钢、铝合金都顺手。但是磨耗快,连续加工8小时就得拆下来补一次油石,耽误时间。
陶瓷结合剂刚性强,耐磨,连续干72小时都不用换油石。但是修形特别麻烦,稍微没修好,直接在孔壁上刮出深道子,整根料直接报废。
我去年就因为修油石没注意,报废了3根钛合金的缸筒,心疼了快半个月。
不过话说回来,大家嘴上都吹自己的机子精度多高,实际藏着一个没人说的妥协。
所有厂家标称的圆度0.5μm,全是在恒温20℃的实验室里测出来的。
拉到车间30℃的环境里,热胀冷缩一搞,直接跑到2μm。
没人会在合同里写环境温度要求,客户也不会主动提。反正验收的时候都是把工件拉去恒温房测,测完合格就完事。装到车间用出了问题,就说是客户操作不当,冷却液没选对。
对吧?大家都这么玩。
谁信啊?
不同行业的珩磨,根本不是一个玩法

别觉得高精度数控珩磨机啥都能磨,不同行业的要求,差得能有十万八千里。
先说液压行业,就是开头那堆缸筒的事。
去年给做盾构机液压系统的客户配套,他们要的柱塞缸,要求内孔圆度≤1μm,圆柱度≤2μm。为啥?盾构机的液压系统压力能跑到35MPa,稍微有点圆度误差,密封件直接被高压油冲坏。
之前他们用进口的珩磨机,一小时做12件,废品率3%。我们换了高精度数控珩磨机之后,把网纹交叉角调到29度,吃刀量压到0.007mm,一小时能做18件,废品率直接降到0.2%。
客户当时拉着我要请我喝酒,说之前一年光废品损失就十几万。
再说说汽车缸套的要求。
上个月给某车企配套的缸套线,他们的要求是内壁粗糙度Ra0.15,而且不能有任何肉眼看不见的微划痕。为啥?缸套内壁要是有微划痕,发动机跑10万公里就会烧机油,车主闹起来,车企赔的钱比机床贵多了。
之前他们用的普通珩磨机,每批都有5%的缸套因为粗糙度不合格返工,光返工费一年就二十多万。换了高精度数控珩磨机之后,我们把精珩的转速调到320转,油石用的是细粒度的陶瓷结合剂,返工率直接降到0.1%,而且发动机的跑合时间从原来的2小时降到20分钟。
对,就是这么夸张。
现在的新机子,藏着不少见不得光的坎

这几年大家都在吹进口替代,说国产高精度数控珩磨机已经能替代进口了。
说句实在话,整机的机械部分,我们确实做的不差。床身的淬火工艺,主轴的动平衡,都能跟进口机子掰掰手腕。
现在的新机子都加了在线测量,不用把工件拆下来拉去三坐标测,直接在机床上就能测圆度、粗糙度。还有微量润滑系统,原来的乳化液用量从每分钟20L降到每分钟0.1L,省了不少环保处理的钱。
但是有个难题,行业里没人愿意公开说。
所有国产高精度珩磨机的在线测量传感器,全是进口的。
不管是德国的还是日本的,一个传感器就要十几万,占了整机成本的30%。最要命的是,人家不给你开放校准算法。
你要是想换个国产的传感器,根本调不准,测出来的数偏差能到1μm,跟没装一样。
还有就是标准滞后的问题。现在执行的珩磨机精度标准,还是2015年出的,里面要求的圆度是≤1μm。但是现在高端客户的要求已经到0.2μm了。
很多厂家就拿老标准当幌子,明明达不到客户的要求,还说自己符合国标。客户也不懂这些,签合同的时候就按国标来,等装机用的时候才发现不对,扯皮都扯不清。
我上个月就遇到个客户,买了台标称符合国标的机子,回去磨航空的液压件,圆度要求0.3μm,结果磨出来的全是0.8μm,找厂家,厂家说我符合国标啊,你合同里没写要0.3μm啊。
你说这找谁说理去?
我在车间摸了22年机床,别的没学会,就信一句老师傅传下来的土话:“珩磨这活,参数表是死的,油石的温度是活的。”
别信啥一键加工的鬼话。你得用手背贴在油石座上,摸个大概温度,就知道该不该调吃刀量。温度太高,说明吃刀量大了,磨出来的孔肯定有热变形;温度太低,说明吃刀量太小,磨一天都达不到粗糙度要求。
对了,你们车间用高精度数控珩磨机的时候,有没有遇到过恒温房测着合格,拉到车间用俩月就出问题的情况?
