去年清明前三天,装配班的小李踹着工件筐冲进我办公室的时候,我手里的搪瓷缸子都晃洒了半杯碧螺春。
他脸涨得通红,手里攥着半根转向节,R角位置挂着半毫米厚的氧化毛刺。拿在手里划一下,指腹立刻出了一道细细的血印子。
长三角那个合作了8年的汽车零部件客户,全检1200件货的时候挑出37件这类残次品,采购王姐直接打视频过来,背景就是质检台,摆了一排扎着红圈的件。
查来查去,问题出在刚换了半年的那台打磨机械手。当初厂家销售拍着胸脯说”自适应力控,零调试,比十年老师傅手感还好”,结果关键位置的力控直接飘了20N,毛刺抛不净不说,还差点打崩了三件毛坯。
真不是我偏见。在车间摸了20年机床,我见的打磨机械手厂家坑,比年轻工人走的路还多。
别信展厅的演示,车间里认的都是实打实的参数
很多人买设备先看臂展、看负载,我第一次问的永远是力控精度。
打磨铸铁刹车盘的时候,稳定接触力必须控制在35N上下,差个10N,要么抛不净表面氧化皮,要么直接把铸件边缘打崩缺。
之前测过两家同臂展的设备,一家力控精度是±5N,一家是±2N。连续跑8小时的主轴跳动量,精度高的那家能稳在0.02mm以内,差的那家能飘到0.1mm——跑一天下来,抛出来的件粗糙度能差出两个等级。
现在市面上做打磨机械手的,无非走两条技术路线。
一条是全伺服闭环力控,电机实时调整输出扭矩,响应速度能到毫秒级,抛复杂曲面特别顺,就是贵,一套下来比同负载的焊接机械手贵30%,而且硬怼上去就容易抱轴,修一次主轴大几千。
另一条是末端装个气动浮动头,靠弹簧或者气压维持接触力,价格便宜三分之一,就算怼到工件上也不会伤主轴,就是精度差,碰到曲面起伏大的件,很容易留抛不到的死角。
说实话,这里头藏着个没人说的猫腻。
不管你是哪条技术路线,厂家做现场演示的时候,全用全新的进口砂轮,磨料锋利,接触阻力小,标定的压力刚好能达到演示效果。
等你付了尾款,设备搬回车间,用了半个月,砂轮磨掉了三分之一,磨料变钝,同样的压力下吃刀量直接掉一半,抛出来的件全是残留的氧化皮。
为啥会这样?绝大多数厂家根本没做砂轮磨耗的补偿算法。说白了,就是拿测试的状态骗你签合同,真生产的时候,全靠你自己的工人盯着调参数。这事儿,没有哪个销售会主动跟你提。
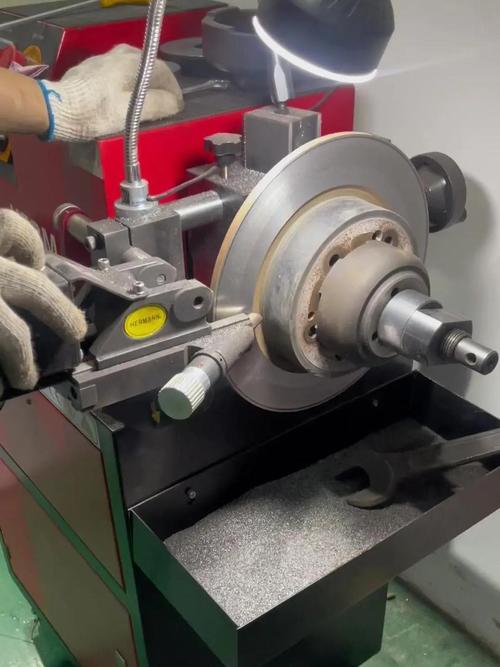
选设备不能光听参数,得看你自己是做什么产品的。
去年给佛山一家做新能源电池托盘的厂选设备,人家的要求快把我难住了——铝镁合金的薄壁件,打磨的时候不能有铝屑嵌在表面,不然电池组装上去绝缘测试过不了,是要出安全事故的。
之前那家图便宜找的小厂,力控精度只有±10N,跑了一周连续打穿11块托盘,每块成本快400块,光赔料就赔了小两万。
后来换的那家,专门把末端砂轮的吸尘口角度调到正对着打磨点,力控精度做到±3N,铝屑刚磨下来就被吸走,根本不会粘在工件上。现在跑了快一年,绝缘测试的通过率一直稳在99.8%。
还有泉州那家做铸铁消防阀门的厂,场景又完全不一样。
阀门是要埋在地下的,表面要抛得光滑,喷塑之后的附着力得够,不然三五年就锈穿。铸铁表面自带砂眼,硬砂轮容易把砂眼旁边的料打崩,所以得用粗粒度的尼龙轮,走刀速度控制在1.2m/min,不能快。
之前用人工打磨,一个班8小时能抛40件,车间里的磨屑飘得人眼睛都睁不开,工人戴普通口罩根本挡不住。换了打磨机械手之后,一个班能抛120件,表面粗糙度稳定在Ra3.2,喷塑后的盐雾测试能过720小时,比之前人工做的还稳。
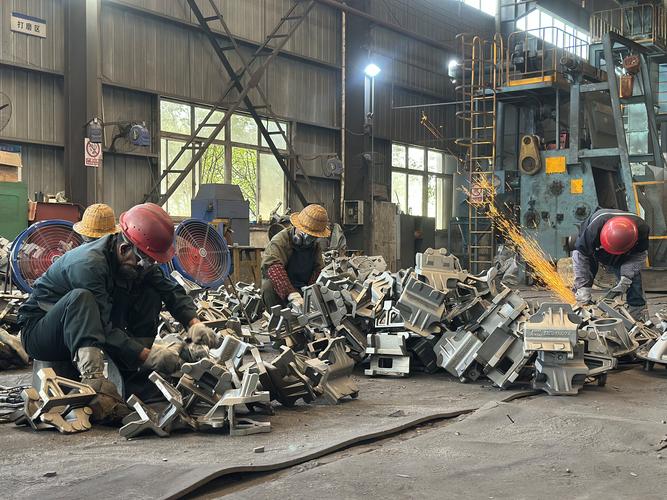
别被智能制造的名头晃了眼,有些暗礁没人会主动提
这两年做打磨机械手的厂家突然多了起来,很多之前做焊接机械手的厂,转个方向就开始卖打磨设备。
为啥?打磨的毛利比焊接高啊。再加上现在大家都在讲进口替代,之前买一套日本的、欧洲的打磨机械手要大几十万,现在国产的十几万就能拿下,精度也够用,客户自然愿意掏钱。
但这里头藏着个全行业都不愿公开的难题——根本没有统一的连续生产验收标准。
你跟厂家签合同的时候,他拍着胸脯说”打磨粗糙度能到Ra3.2″。等验收的时候,他拿的是表面特别平整的标准试块,用全新的砂轮空跑一遍,测出来的粗糙度确实达标。
等你把自己的实际毛坯放上去,因为毛坯有1mm的余量差,抛出来的件一半都达不到要求。这时候厂家就会摊手,说”是你家毛坯公差太大,不是我设备的问题”。换谁谁不火大?
还有那些吹得天花乱坠的”绿色制造车间”概念。很多厂家宣传自己的设备带全封闭吸尘,实际上配的吸尘机功率根本不够,车间里还是飘得满是磨屑,工人的职业健康风险一点没降。说白了,就是为了拿政策补贴凑的配置,根本没考虑实际使用效果。
我们车间老主任常说一句土话:”设备好不好,要在自己的铁屑堆里滚三天。”
我现在选打磨机械手厂家,第一句话从来不是问精度多少、价格多少。我就问一句:能不能把设备拉到我车间,用我自己的毛坯、我自己平时用的砂轮,连续跑72小时,中间不许你的工程师随便调参数,跑出来的件能全过质检,我再谈付款。
展厅里擦得锃亮的设备,谁都会摆。真能在你满是铁屑、毛坯公差忽上忽下的车间里稳稳定定出活的,才是真的靠谱。
对了,你们车间换打磨机械手的时候,有没有碰到过那种展厅里完美、上了产线就掉链子的厂家?评论区唠唠?
