那天凌晨两点,车间的警铃炸了。
3号机台。
刚打出来的PP餐盒,飞边厚得能割手。
机修老张蹲在机台边骂娘,手套上沾的液压油蹭得满脸都是。客户的采购在电话里嗓门大到整个中控室都能听见,说第二天早上8点要拉走12万套装好外卖的餐盒,要是晚了,连锁门店的早高峰供不上货,一天的损失就得十几万,全算我们头上。
拆了模才发现,上次换的那套便宜模具,分型面的平面度根本没卡准,差了0.03mm,锁模的时候压不实,熔料从缝里往外挤,打出来的货全是残次。当时机修师傅说,这模具连最基本的跑合都没做,就敢往客户厂里发。
说实话,很多人觉得塑料注塑模具厂家不就是找块钢,铣几个窟窿吗?真不是。我们天天在车间跟机台打交道,太清楚了——模具是注塑生产的根,根歪了,你再调工艺、换料、把机台参数拧到爆,也出不来合格的货。
别听销售吹,模具好不好全看没人说的那几个数
我在车间摸了20年,见过太多厂家把宣传册印得天花乱坠,实际做出来的模具用仨月就掉链子。
就说三个最实在的数,是我们选模具的时候死卡的线。
第一个,分型面平面度必须卡0.005mm以内。什么概念?就是拿个千分表在分型面上扫,指针的摆动范围不能超过半格。要是平面度差到0.02mm以上,不管你怎么调锁模力,不出3万模次,飞边、粘模的问题全找上门。上次那套出问题的模具,厂家送过来的时候连千分表都没带,说“差不多就行”,差一点能行吗?
第二个,冷却水路的间距必须按水路直径的1.5倍排布。比如你用直径8mm的水路,两个水路之间的距离就得是12mm,远了近了都不行。远了模腔冷却不均,打出来的件壁厚差能到0.1mm,装都装不上;近了钢料太薄,铣的时候容易漏,用俩月就堵。
第三个,做通用PP、ABS料的模仁,淬火硬度必须到HRC48-52。低于这个数,打10万模次模面就开始起划痕,粘料粘到你下不去模。之前有个小厂的加工师傅,为了赶进度,吃刀量开到0.5mm,铣出来的模面全是刀痕,后期抛都抛不掉。
现在行业里跑的两条主流路线,说穿了就是传统钻削直水路,和最近几年吹得神乎其神的3D打印随形水路。直水路便宜,开模成本能低30%,后期修模也方便,但是冷却均匀度差,成型周期要长个10%左右。随形水路能贴着模腔的形状走,冷却效率高,成型周期能压15%,但是开模成本贵,修模的时候稍微不注意,钻头就打穿水路,直接报废。
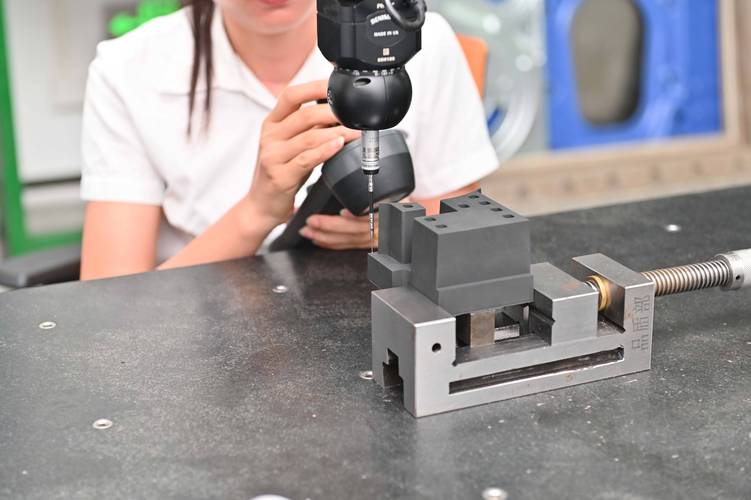
不过话说回来,谁开厂不想多赚点?行业里有个大家都心照不宣的妥协——很多厂家报价的时候按随形水路算钱,实际开模的时候给你做最普通的直水路。反正第一次试模就打几百件,温度、周期都能压着来,你根本看不出区别。等你拉回厂里量产到3万模次,冷却不均的问题全冒出来,找人家的时候,人家早把合同里的免责条款摆出来了。
不同行业找塑料注塑模具厂家,根本不能用同一套标准
前阵子跟几个同行喝酒,有人说不管什么行业的模具,只要钢料够硬、精度够高就行。真扯。
就说两个我们常接的单子,要求差得能有十万八千里。
第一个是做一次性医疗耗材的,比如采血针的塑料护套。这个行业的要求有多严?模腔的粗糙度必须做到Ra0.02,也就是镜面级的抛光,不能有一点死角,不然藏在缝里的塑料毛屑混到护套里,过不了药监的微粒检测,整批货全得销毁。前年我老同事接了个山东医疗厂的单子,一开始图便宜,用了普通的抛光工艺,结果第一批10万件送过去,检测出每平方厘米有3个以上的微粒,全退回来。后来重新找师傅抛镜面,光抛光费就多花了3万,交货晚了10天,赔了人家5000块的滞期费,算下来这单根本没赚钱。
第二个是做汽车内饰的,比如车门上的软胶扶手。这个场景的要求是模腔必须能耐95度的高温连续工作不变形——毕竟夏天汽车停在太阳底下,车内温度能窜到90多度,要是模腔热变形了,打出来的扶手边缘就会有缩痕,装到车上丑得要死,客户根本不收货。去年有个长三角的模具厂接了个扶手的单子,为了省成本,用了普通45号钢做模仁,没做淬火处理,结果量产到5万件的时候,模腔因为反复受热变形,缩痕差了0.3mm,客户直接扣了20%的尾款,十几万啊,就因为钢料偷换了。

很多人找塑料注塑模具厂家的时候,上来就问“你家精度多少”,根本不说自己是做什么行业的。这就像你去买鞋,不说自己是跑马拉松还是日常上班,光问鞋结不结实,能选对才怪。
现在行业吹的智能制造,底下藏着没人敢说的坑

这两年跑展会,听的最多的就是“我们家上了五轴CNC,上了模流分析,上了智能检测,能把试模次数压到2次以内”。
确实有变化。以前开个高精度的光学透镜模具,全靠老师傅的经验,试个五六次才出合格件是常事,现在国内几个大厂的精度追上来了,原来被日本、德国厂家垄断的订单,现在我们自己也能接,成本能降40%。还有绿色制造的路子,很多厂家现在用回收的模钢做模架,碳排放能降20%,报价也能低一点。
但有个事,行业里没人愿意公开说。
现在不管是进口还是国产的模流分析软件,模拟出来的成型周期、翘曲量,跟实际量产的误差普遍超过20%。很多厂家为了拿订单,直接拿软件的模拟数据跟客户拍胸脯,说“我们这个模具,成型周期18秒,打一件的成本才3毛钱”。等模具拉到客户厂里,实际量产的时候,因为材料批次不同、机台状态不同,成型周期直接飙到25秒,算下来电费、人工成本超了一大截,回头找厂家的时候,人家就说“你材料不对啊,你注塑机的锁模力没调好啊”,反正锅全推给客户。
还有标准滞后的问题。现在我们国家对注塑模具的验收标准还是2008年定的,里面根本没提随形水路、热流道的验收指标。老标准里要求水路打10公斤的水压保30秒不漏水就算合格,可现在随形水路实际生产中要通12公斤的冷却水,进出水温差5度,很多厂家按老标准验收,装到机台上打俩月,水路因为压力太大漏了,拆都没法拆,整个模仁直接报废。
我们车间的老师傅常挂在嘴边一句话——模具是打铁的,注塑是做面的,打铁的偷工,做面的再使劲也蒸不出好馒头。
干了这么多年我才明白,那些吹得天花乱坠的技术、概念,都不如你去厂家的车间里,摸一摸人家的模仁,看一看人家的检测记录,来得实在。
对了,你们平时找塑料注塑模具厂家的时候,有没有碰到过报价跟实际效果差一大截的坑?都是怎么处理的?
