2026-10-30 04:59:48 分类:商机
那天是周三,早班刚开线。
第三模铝水刚压进去,“嘭”的一声闷响。
分型面的铝渣顺着缝隙喷出来,离操作位的师傅才两米远。
防烫服上烧了三个小窟窿,人吓了个趔趄。
停机,断电,拆模具。
百分表搭上去的瞬间我就火了——分型面平面度0.12mm,我们跟压铸模具厂家签的技术协议里明明白白写的是≤0.03mm。电话打过去对接的小年轻还在念PPT:“我们的设备都是进口加工中心,精度有保障”。
保障个屁。
我在压铸车间蹲了20年,从开125吨的小压铸机,到现在管4000吨的大型压铸岛,跟压铸模具厂家的交道,说句不好听的,比跟我家楼下卖早餐的老板熟。这种飞料的事故,十次有八次跟模具厂家的加工偷工减料有关,剩下两次是操作师傅的压射参数调错了。
那些压铸模具厂家不会主动说的工艺妥协
很多人觉得压铸模具不就是一块钢,挖个型腔出来就行。
哪有那么简单。
现在行业里做模具的主流技术路线,就两条。一条是整体模架用H13热作模具钢,模芯也是同材质的,好处是刚性够,哪怕压2000吨的大结构件,模体也不会变形,缺点是导热速度慢,压出来的厚壁件容易藏缩孔,为了补这个缺陷,得把冷却时间拉长,单机产能至少掉30%。另一条是模芯用铍铜合金拼镶,导热速度比纯H13快40%,单模冷却时间能压短2秒,算下来一天多压一百多模,但是铍铜块的成本高啊,一套模具光拼镶块就比全H13的贵12万。
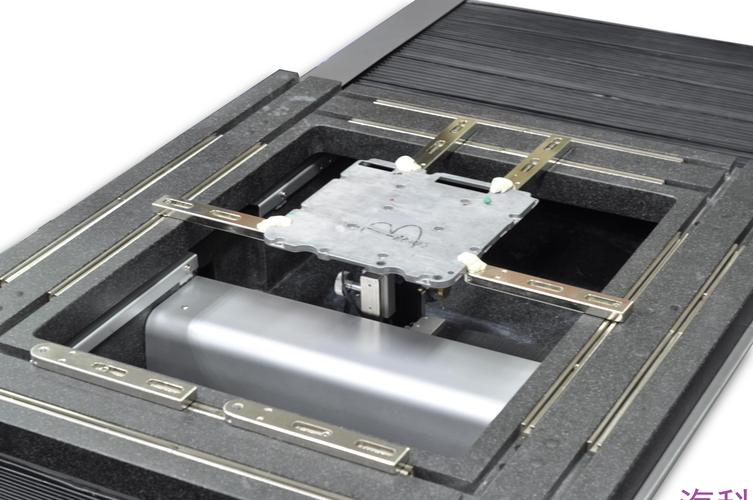 压铸模具分型面平面度检测现场图
说实话,很多厂家接订单的时候,跟你拍胸脯说全用国标电渣重熔H13钢,实际加工的时候,为了挤利润,能做出好几个你想不到的妥协。
最常见的,就是模芯部位的钢材,换成重复回炉的废H13料。这种料表面淬火硬度能做到HRC48,跟正经电渣钢测出来的硬度没区别,但是内部致密性差,夹杂物多,正经电渣H13做的汽车结构件模具,正常能跑12万模次不出现龟裂纹,换了回炉料的,跑3万次模腔就开始裂,到时候得烧焊补模,算下来单件的加工成本能差两毛五。可你一开始根本看不出来,等模具装到机台上跑了几千模,裂纹都爬满模腔了,你找过去,人家款都收了90%,扯皮都没地方扯。
还有更损的,冷却水路的布局。按正经要求,冷却水路离模腔的距离要控制在12mm,太近了容易被铝水蚀穿,太远了冷却不均匀,压出来的件容易翘曲。之前遇到过一个厂家,为了省加工时间,把水路离模腔的距离做到6mm,第一次试模,铝水顺着漏的水路冲进冷却泵,把整个泵体堵得死死的,我们拆了三天才收拾干净,光泵的维修费就花了八千多。
不过话说回来,铍铜拼镶的模具也不是万能的。要是压那种壁厚超过5mm的厚壁承重件,铍铜的刚性不够,压个几千模镶块就会被压变形,这时候还是全H13的模具靠谱。
不同行业的压铸订单,找对厂家才不白跑
很多老板开模具的时候,总觉得找个规模大的压铸模具厂家就万事大吉。
大厂家是大,可你得看人家平时是做哪个赛道的。
就拿新能源汽车的三电结构件来说,我们去年接了某新势力的电池包端盖订单,要求单件平面度不能超过0.15mm,毕竟要跟密封胶条严丝合缝,漏了冷却液就是安全事故。当时找了三家模具厂家,第一家是做普通五金小压件出身的,做出来的模具,试模的时候端盖平面度有0.4mm,跟要求差了快三倍,根本没法用。第二家是做传统燃油车变速箱壳体的,精度倒是够,测出来平面度0.12mm,但是人家顶杆布局没算好,压出来的件顶杆印深了0.3mm,后续CNC加工完了还能看到印子,客户直接打回来。第三家是专门做新能源三电件的,人家从设计阶段就把模温稳定在220℃,冷却水路做了跟型腔轮廓贴合的随形水路,第一模试出来,测平面度0.08mm,直接就过了。
你说气人不气人,同样是开模具,找不对路数的厂家,光试模浪费的铝料钱,都能造小十万。
 新能源汽车电池包端盖压铸件试模现场
再说说消费电子的压铸件,比如笔记本电脑的外壳,要求表面没有任何流痕、冷隔,后续直接做阳极氧化,连额外的打磨都不需要。这种件你找做汽车结构件的厂家根本不行——人家做惯了粗线条的大零件,模具抛光做到Ra0.8就算交差,可消费电子的件要求抛光到Ra0.2,差着好几个等级呢。
前年我们接了个笔记本外壳的订单,一开始图便宜,找了个做汽车变速箱壳的厂家开模具,压出来的外壳,表面的流痕顺着内浇口走了3厘米,阳极氧化完那个印子跟个伤疤似的,客户直接扣了20%的尾款。后来换了个专门做消费电子压铸件模具的厂家,人家把内浇口宽度从8mm改成2mm,压射速度从4m/s提到8m/s,试模出来的件,表面跟镜面似的,阳极氧化完连个划痕都找不到。
现在的压铸模具厂家,藏着多少没人说的难题
这两年大家都在吹智能制造、绿色制造,好多压铸模具厂家的宣传册上,写得花里胡哨,什么“数字化模具全生命周期管理”“环保切削液零排放”。
实际去车间看呢?
很多厂家的所谓数字化,就是在模具上贴个二维码,客户要查加工记录了,扫一下弹出来个Excel表,连个实时的模温、压射次数的传感器都没装,谈什么寿命预测?还有绿色制造的要求,很多厂家还是用的传统含油切削液,含油率高得吓人,后续处理的成本比加工费还高,就是为了省那点切削液的钱,根本不上环保的水基型切削液。
还有个行业内谁都不愿明说的难题:现在的模具验收标准,还是十年前定的老国标。对于模具的热疲劳寿命,根本没有强制的第三方检测要求,很多厂家跟你拍胸脯说“我们的模具保10万模次”,全靠嘴说。我们之前遇到过一个厂家,合同里写的保8万模次,结果跑了1.2万模次,模芯就裂了,找人家索赔,人家说你是压射参数调太高了操作不当,你拿老国标一对照,人家的加工精度、表面硬度全达标,根本扯不清——这就是标准滞后带来的坑,你拿十年前的老标准,去卡现在精度要求翻几倍的新零件,根本卡不住偷工减料的行为。
当然也有好的变化。之前大家总觉得进口模具好,瑞士、日本的一套模具比国产的贵两倍,寿命确实长,能跑到20万模次。现在靠谱的国产压铸模具厂家,只要钢材选对,加工精度跟上,寿命能到进口的80%,价格才是一半,根本没必要花冤枉钱买进口的。
我在车间待了这么多年,一直跟刚入行的小年轻说句土话:模具好不好,别听业务员吹得天花乱坠,你就蹲在试模机旁边,看第一模出来的件,表面有没有砂眼、有没有拉痕,用手摸一下模腔的温度是不是均匀——老话说“是骡子是马,拉出来遛三模就知道”,比啥材质报告、检测证书都靠谱。
对了,你们车间遇到过最离谱的压铸模具厂家坑是什么?是偷偷换了次钢材,还是试模的时候直接漏铝?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲压铸车间20年:能打的压铸模具厂家,从来不说这些大实话
文章链接:https://m.yxqcspc.com/18790/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
