上个月周三的下午。
车间电话突然炸了。
是对接了6年的云南张总,嗓门大到隔壁装配组都能听见——他们烘三七的烘箱,上下层温差差了12度。
最上层的料烘成了炭黑,最下层的还带着潮汽,三吨原料直接报废,算下来小二十万的损失。
查来查去,是去年为了压成本,找了个报价比常规低30%的小厂做的替换批次。
你说冤不冤?
本来好好的老款烘箱用了8年,从来没出过幺蛾子,就因为听了采购的建议,换了个便宜供应商,直接捅了大篓子。
张总在电话里骂了半小时,说你们找的这叫什么热风循环烘箱厂家,连最基本的温度均匀性都做不好,还谈什么合作。
我当时拿着电话没敢吭声。
这事真怪不到客户头上。
别光看报价,热风循环烘箱的核心藏在风机和风道里
很多人以为热风循环烘箱就是个带风扇的铁皮柜子。
屁。
干了20年机械装配,我敢说,这柜子里的门道,比你家空调的结构复杂多了。
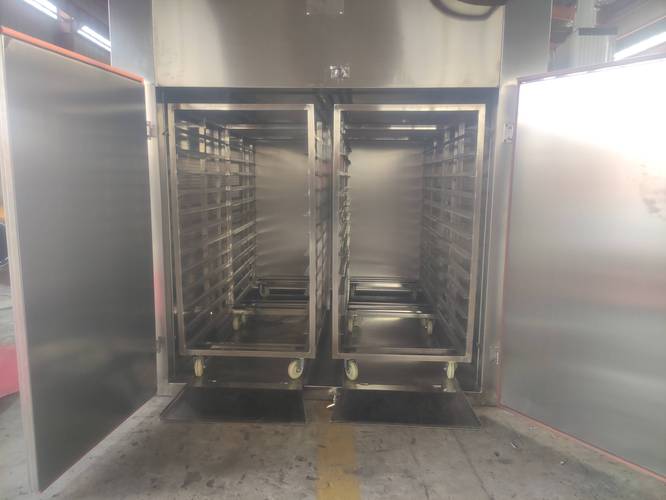
合格的厂家做出来的烘箱,三个参数是卡得死死的:风机动平衡精度要到G6.3级,风道导流板的安装角度要卡27度,箱内的温度均匀性偏差要控制在±2度以内。
差一个数,用起来都是麻烦。
现在市面上主流的技术路线就两种:顶置离心风机,侧置轴流风机。
顶置的好处是风从箱顶垂直往下压,顺着导流板把整个箱内的空气搅成闭环循环,没有风的死区,哪怕你把料盘摆得满满当当,上下层的温差也不会跑太远。缺点是顶置风机重量大,对箱体顶部的钢板承重要求高,整台机器的成本要比侧置的贵两成。
侧置轴流风机就简单多了,风机装在箱体侧面,横着吹风,安装快,配件便宜,整机报价能压得很低。
但是横吹的风啊,总会在箱顶、箱底形成两个永远吹不到的死角。
我们之前拆过一台小厂做的便宜烘箱,空箱的时候测,温差才1.5度,一摆上四层料盘,上下层的温差直接冲到11度。
说到这就得提一句行业里心照不宣的妥协。
大家都知道内胆用1.5mm厚的SUS304不锈钢最稳,抗变形,不生锈。
但是很多小厂家为了省成本,把直面的内胆换成1.2mm的也就算了,在风道拐角、焊缝这些客户平时看不到的地方,直接偷换成201的不锈钢。
我上次去一个厂家的车间验货,伸手摸了下风道拐角的焊缝,糙得拉手,拿手持光谱仪一打,果真是201的料。
人家还跟我打哈哈,说反正风在里面吹,又不直接碰料,用着没差。
差个屁。
201的不锈钢在60度的长期烘房环境里,半年就开始长锈,锈渣掉在料盘上,做食品做制药的,直接过不了质检。
更绝的是,现在所有厂家的样本上,都敢把±2度的温度偏差标上去,但是实际出厂测试的时候,只在箱体中间的三个点测温度,根本不碰上下层的角落位置。
客户拉回去用,烘轻薄的、易透风的料还好,一旦烘有堆叠厚度的物料,立马露馅。
不同行业要的烘箱,根本不是同一个东西
别听销售吹什么“万能烘箱”。
狗屁万能。
你拿烘三七的烘箱去烘PCB,沾的那点药粉就能把你整批电路板搞报废。
反过来拿烘PCB的烘箱去烘干果,那三级过滤的风阻太大,烘一炉要多耗两成的电,纯纯冤大头。
就拿之前踩过坑的中药饮片行业来说,像张总那边烘三七、烘黄芪的,核心要求是什么?
温度要稳在60度上下,不能忽高忽低,不然药材里的有效挥发油跑了,药效直接打对折。而且内胆不能有毛刺,不能掉金属碎屑,不然混在药材里,药检所一查一个准。
之前张总找的那个便宜厂家,做的烘箱没有做内胆的圆角打磨,焊缝的地方凸出来一块,积了三个月的药粉,一开门就往下掉渣,直接把两批饮片的质检给搞废了。
再说说苏州那边的电子行业客户,烘PCB板的要求就完全不一样。
人家要的是进风必须经过三级过滤,过滤效率要达到H13级,能挡住99.97%的0.3微米颗粒,不然烘出来的板子上沾了浮尘,后面焊元件的时候直接虚焊,良率掉得能让老板跳脚。
去年我们给那个电路板厂改烘箱的时候,一开始找的普通厂家做的配套设备,烘了两批板子,良率直接从98%掉到82%,查了半天才发现,进风的滤网只做了一级初效,连中效过滤都没有。

你看,同样是热风循环烘箱,做药的要防渣、要稳温,做电子的要防尘、要高洁净,差一点都不行。
还有做坚果食品的,要求内胆必须能无死角冲水,不能有卫生死角,不然积的果渣发霉了,连SC认证都过不了。做金属粉末加工的,要求内胆能扛250度的长期高温,不然料架压个一年半载,内胆直接凹下去一块,连门都关不严。
现在厂家都在卷智能制造,但是藏着的坑真的没人愿意说
这两年跑展会,但凡是个做热风循环烘箱的厂家,都要在展位上摆个大屏幕,吹自己的烘箱能远程监控,能对接工厂的MES系统,能自动调温调风,智能得很。
还有的厂家打着绿色制造的旗号,给烘箱加个余热回收装置,说能省30%的电,算下来两年就能收回成本。
我上次特意拉着一个做了10年烘箱的老伙计问,真有这么神?
人家喝了口茶,撇撇嘴说,省个屁。
那个余热回收装置的滤网特别容易堵,堵了之后风阻变大,风机的耗电直接上去了,算下来一年省的电钱,还不够换滤网的成本。
说到这就得提一句行业里从来没人愿意公开说的难题。
现在热风循环烘箱的温度均匀性测试标准,还是2010年修订的老版本,标准里要求测的,全是空载状态下的温度偏差。
什么意思?就是烘箱里空落落的,什么料都不放,测出来的温差符合要求就算合格。
但是谁家用烘箱是空着用的啊?
都是摆得满满当当的料盘,放着要烘的物料,风阻变大,风道的流场全变了,这时候的温差能差多少?
我们之前做过测试,同样一台烘箱,空载测的时候温差是1.8度,摆上四层装满物料的料盘,温差直接冲到9度。
但是厂家根本不管这个。
因为标准没要求测带载的情况啊。
你买回去用,出了问题,人家就说你操作不当,摆料的时候没留够风道缝隙。
还有现在吹得很火的进口替代,说国产烘箱的性能已经追平进口品牌,价格才一半。
话是没错,我们自己做的烘箱,给老客户用了8年,反馈确实跟之前买的进口货没差,价格还不到人家的三分之一。但是架不住有些小厂家为了抢单子,故意把参数往天上报啊。
上次展会看到个小厂家的展位,把烘箱的噪音标到了60分贝,温度均匀性标到了±1度,使用寿命标到15年。
我拉着他们的技术负责人问,你们带载测过吗?
人家支支吾吾,说我们都是按空载标准测的。
合着你卖的时候按空载的参数收钱,客户用的时候按带载的场景干活,这不是纯纯耍流氓吗?
在车间待久了,老师傅常说一句土话。
烘箱好不好,别听PPT上吹得有多厉害,你打开门,伸手在箱体四个角、上下层各摸一圈,凉热一样的,才是真的好货。
那些吹得天花乱坠的智能功能、节能数据,远不如摸上去的真实温度靠谱。
对了,你们厂里现在用的热风循环烘箱,实际测过带载状态下的温差是多少?有没有碰到过厂家偷工减料的糟心事?
