上个月三车间的事我现在想起来还窝火。
那批给西飞供的7075铝合金支杆,淬完抽测硬度,整批差了12HRC。采购部张姐拿着检测报告在车间走廊喊,说要是交不了货,我们这季度的奖金全得泡汤。
折腾了三天,问题找着了。不是我们操作的问题——是半年前贪便宜换的那家新真空炉厂家,标称装炉量300公斤,实际装到180公斤,温区偏差直接飘到±15℃,离要求的±5℃差了十万八千里。
销售当时拍着胸脯说,他们的设备是行业top3,空炉测温区的时候数据漂亮得很,装了料啥德行,半句话没提。
那些销售不会主动说的真空炉选型暗逻辑
我干热处理二十多年,见过太多刚开车间的老板,选真空炉厂家就盯着价格看,问三个问题就签合同:多少钱?多久能交货?保修几年?
根本不问核心参数。
说个行内的常识,合格的高真空淬火炉,冷态漏率得低于0.67Pa/h,不然抽一晚上真空,炉腔里的氧含量还是超标,淬出来的零件带氧化色,根本过不了外观检测。温区均匀度更不用说,正经做高要求零件的设备,得做到±5℃以内,差一点,淬出来的硬度就散得没边。
现在行业里分两种主流加热室方案。一种是全石墨加热室,造价只有同规格金属钼加热室的60%,能扛到1600℃的高温,中小车间用着确实划算。但缺点也明摆着——石墨件脆,用个两年就得换全套发热元件和保温层,算下来长期成本根本不低。另一种是全金属钼加热室,没有掉石墨粉的问题,寿命能到6年以上,就是初始买的时候贵,很多老板嫌肉疼。
别不信。我们隔壁的小加工厂,三年前买了石墨加热室的炉子,去年光换发热件就花了三万多,算下来比当初买钼加热室的设备还贵。

这里有个大家默认不说的妥协。
所有厂家给你测温区的时候,都是空炉,在炉腔里按九宫格摆上9个热电偶,测出来的数据能压到±3℃,看着特别漂亮。但实际你装了满炉的零件,尤其是那种带空腔、带薄壁的异形件,气流循环被挡住,温区直接飘到±10℃都有可能。签合同的时候,厂家绝对不会主动写”额定装料量下的温区偏差值”,你要是不特意提,这事就这么糊弄过去了。
上次我们跟那个踩坑的厂家谈赔偿,人家拿出当时的验收报告,指着空炉的检测数据说,我们设备完全达标。你说气人不?
不同行业找真空炉厂家,根本不能拿一套参数套所有
别信什么”万能通用真空炉”,真做生产的都知道,不同行业的要求差得能出好几档。
就说航空结构件的热处理。我之前跟某航材厂的技术总工聊,他们选真空炉厂家,第一要求不是温区准,是不能带氢脆。毕竟起落架、机身框架的零件,要是内部氢含量超标,飞上天出了事就是天大的麻烦。
之前有个同行为了省成本,买了个带油淬功能的通用真空炉,想一机多用,结果淬完的起落架衬套,测氢含量到了0.02%,直接被航材院打回来,整批零件报废,亏了小二十万。后来换的专门做航空件的厂家,配的是10bar高压气淬系统,通的是99.999%纯度的高纯氮气,淬完的零件连个氧化色都没有,氢含量测出来才0.0008%,刚好卡着航标的合格线过的。
再说说硬质合金刀具厂的需求。人家要的根本不是多高的淬火温度,是脱蜡要干净。
硬质合金的压坯里混了石蜡成型剂,要是脱蜡的时候排气不顺畅,蜡蒸汽跑到高温加热区,碳化在石墨件的缝隙里,用不了半年整个炉腔就堵死了,清理一次得花大几千。之前邻街的刀具厂图便宜,买了个通用型厂家的设备,脱蜡口做的只有巴掌粗,每次脱蜡要多花两个小时,还经常堵,三个月下来炉壁上结了一层黑焦,连抽真空的速度都慢了一半。后来换的专门做硬质合金热处理的厂家,人家直接做了独立的脱蜡旁通,带分段抽气,一个半小时就能把石蜡排干净,根本不往主加热室串。
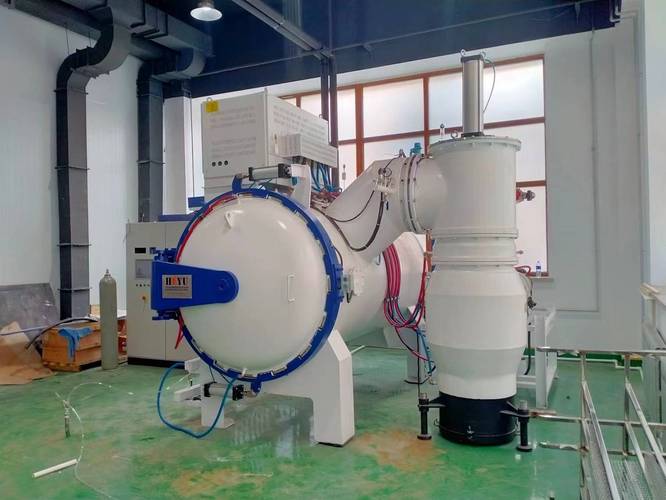
你看,同样是真空炉,给航空件做的和给硬质合金做的,内部结构差得能有30%,拿通用设备去凑,早晚要出问题。
现在国产真空炉吹得凶,藏的坑没人愿意说
这几年国产真空炉厂家确实争气。
以前买一台同规格的高压气淬炉,进口的要一百二十多万,交货期还要等半年。现在国产的四十多万就能拿下,交货期两个多月,给很多中小车间省了好大一笔成本。不少厂家还跟上了智能制造的节奏,给设备装了物联网模块,手机上就能看实时温度、运行时长,出了故障自动发报警信息,甚至还能算每个月的电费,比以前全靠人盯的设备省心多了。
但行业里藏的那个难题,真没几个人愿意公开说。
现在的设备迭代太快了,气淬压力从最早的2bar、6bar,现在都做到20bar甚至更高了,但是现行的真空炉验收标准,还是2010年出的版本,里面关于高压气淬的安全测试要求,最高才到10bar。也就是说,很多厂家做的15bar、20bar的高压炉,安全联锁、炉门强度,全是自己企业内部定的标准,根本没有第三方的强制检测。
去年隔壁园区就出过事。一家做钛合金零件的厂,买了台15bar的气淬炉,开门的时候安全联锁坏了,高压氮气直接把半吨重的炉门崩出去两米多,差点砸到旁边操作的工人。厂家过来修的时候说,这个联锁的测试是他们自己车间做的,没有国标要求,你说吓人不?
还有更扯的。很多厂家吹的”全自主进口替代”,拆开炉壳看,核心的分子泵、真空阀门,还是买的进口牌子,只是把炉壁、加热室这些外围的部件自己做了。要是哪天核心部件坏了,等进口配件要等十几天,车间的生产线停一天,损失都够买半台设备了。
我师傅在车间干了一辈子,常说一句土话。
“买设备别听销售吹得天花乱坠,你把炉门拉开,用手摸那焊缝平不平,看那保温层压得实不实,比看十本铜版纸印的宣传册都管用。”
真的是这样。设备是要天天在车间转的,不是摆出来给客户参观的。那些吹得再好的参数,不如你在车间试装两炉料,测测实际的温区,看看脱蜡的干不干净,比啥都强。
对了,你们车间选真空炉厂家的时候,最先卡的指标是什么?是温区均匀度,还是漏率,还是售后师傅能不能随叫随到?
