去年深秋的后半夜,我裹着沾了半块硫化胶的工作服在值班室打盹。
哐当一声。
是硫化车间的方向。
跟着就看见张磊光着脚冲过来,安全帽带都没系,脑门上的汗把工装领口浸得透湿,张嘴第一句不是说机器坏了,是说刚才炸出来的胶料差点砸到旁边刚满19岁的小徒弟。
我拎着扳手往车间跑的时候,满脑子都是三个月前采购那台16寸开炼机的时候,选的那家报价最低的小厂家——当时老板拍着板说,都是一样的铁疙瘩,别人报18万,他报12万,省下来的钱够给车间发两个月奖金。
结果呢?
就是因为辊筒的壁厚差了25mm,通冷却水的时候内外温差裂了个小缝,胶料从缝里漏到辊腔里,压力攒到一定程度,直接把半融的胶从辊缝里炸了出来。
真出事的时候,你才知道当初选的开炼机厂家靠不靠谱。
别光算报价,辊筒的差距能让你半年赔掉一台机的钱
我见过太多老板选开炼机,上来就问你这台机多少钱,能做多大的料,根本不盯着核心部件抠参数。
说白了,开炼机的核心就是两根转的辊筒,别的什么电机、减速箱,坏了都能换,辊筒要是出问题,那真的是牵一发动全身。
我们跟了快30年的合作厂家,做辊筒有三个硬标准,半分不让:
第一,辊筒工作表面的洛氏硬度必须稳定在HS68-75区间,差一点都不行,硬了脆,软了不耐磨。
第二,16寸规格的开炼机,辊筒壁厚绝对不能低于80mm,不然通冷却水的时候,内外温差超过40度,用个两年就容易裂。
第三,两根辊的速比必须卡在1:1.25到1:1.35之间,速比太大了胶料剪切太狠容易焦烧,太小了混料不均匀,炭黑分散不进去。
现在市面上做辊筒的路线基本分两种。
一种是传了几十年的整体冷硬铸铁辊,表面带3-5mm的白口硬层,用个七八年都不用大修,缺点就是脆,上次有个客户往辊缝里扔了块带钢丝的废骨架料,直接把辊面崩了个指甲盖大的坑,最后花了两万多重新拉荒才修好。
另一种是这几年不少小厂推的辊面堆焊碳化钨层的方案,2mm厚的焊层,硬度能冲到HS85,啥硬料都不怕,报价还比整体冷硬的便宜两万。
没人会主动跟你说这里面的猫腻。
很多小厂为了省成本,堆焊前根本不给辊筒做180度的整体预热,焊完也不做600度的去应力退火,焊层和基体的结合力连行业要求的150MPa都达不到,用个一年半载,辊面温度一波动,焊层直接整片掉下来,混进胶料里,整批料全废。
这就是行业里心照不宣的妥协——你要低价,我就把工序省了,出了问题全是你操作不当,概不负责。

之前还有个客户贪便宜,买的小厂的机,出厂前连72小时的满负荷跑合都没做,拉回车间直接满负荷开,不到一周就抱轴了,拆开来一看,轴瓦上的合金层都磨没了,找厂家售后,人说你没按规程操作,不给保修,扯了三个月的皮,最后自己掏了八千多换的轴瓦,算上停机损失,都够当初买贵一点的靠谱机子了。
同一个开炼机厂家,给轮胎厂和硅胶厂做的机,根本不是一回事
你别以为开炼机就是俩铁棍子转啊转,换个电机就能通吃所有行业。
差的那点要求,放到不同场景里,能让你赔到哭。
前两年山东有个做半钢子午胎的客户,之前找了个外地的小厂家做开炼机,图便宜省了五万块。
人家轮胎厂的要求是什么?辊筒的间隙调整精度要到0.05mm,因为混炼的是天然胶加炭黑,间隙差一丝,炭黑的分散度就不达标,做出来的胎面拉伸强度差2MPa,跑起来容易偏磨。
结果那台小厂的机,间隙误差能到0.2mm,混出来的30吨胎面料全部测试不合格,只能降级当橡胶废料卖,亏了小六十万。后来找我们换了台机,人家厂家专门给轮胎行业做的版本,带了伺服间隙调整,精度能到0.02mm,用了快三年,从来没出过分散度的问题。
还有个做食品级硅胶的老周,就是做那种给小孩咬的硅胶奶嘴、硅胶冰格的,之前也是找了个做普通橡胶开炼机的厂家,省了三万块。
他那个行业的要求更苛刻:和物料接触的辊筒表面粗糙度要到Ra0.8,跟镜面似的,不能有藏料的死角,所有密封件都得是食品级的,不然混出来的硅胶过不了FDA认证,根本没法出口。
结果那台普通开炼机送过去,做出来的奶嘴送检测,析出物超标,被海外客户退了两个货柜,光滞港费就花了四万多。后来找我们改造,把辊筒重新抛光到镜面,把机架所有的缝隙换成食品级硅橡胶密封条,前前后后折腾了俩月才顺过来,算下来花的钱比当初买靠谱的食品级版本贵了两倍都不止。
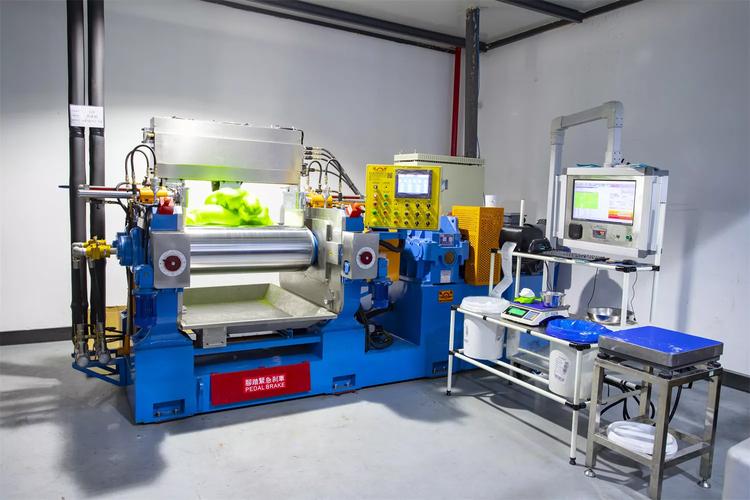
说真的,我每次跟这些客户聊,都觉得可惜——你说早知道这些坑,当初多花点钱找个懂行的开炼机厂家,哪会有后面这些糟心事?
这两年喊得震天响的智能制造,落到开炼机厂家头上全是坑

这几年逛展会,你就看吧,哪个开炼机厂家不说自己做的是”智能型开炼机”。
之前大家都觉得日本神户制钢的开炼机好,一台18寸的要一百二十多万,现在国内头部厂家做的,带自动翻胶、辊温闭环控制的,才四十多万,精度差不了多少,不少汽车零部件厂都换了国产的,这就是实打实的进口替代,没什么水分。
还有绿色制造的要求,之前老款的开炼机,齿轮箱没有隔音罩,开起来在车间外面都能听见,8小时待下来,耳朵嗡嗡的,测下来噪音能到95分贝,根本不符合职业健康要求。现在新做的机,都加了全封闭的隔音罩,用的是低噪音硬齿面齿轮,测下来噪音只有78分贝,工人在旁边待一天,耳朵也不会嗡嗡响,这也是实实在在的进步。
但这里面藏着的坑,真的没几个厂家愿意公开说。
现在好多所谓的”智能开炼机”,就是给老机子加个PLC触摸屏,装个机械臂自动翻胶,就敢比普通机子贵十万。实际上呢?那个机械臂的重复定位精度差得远,翻个三五次,料就跑到辊筒边上了,稍微不注意就刮到机架上,混进去金属碎屑。
最关键的是,现在根本没有针对开炼机智能改造的统一标准。
你说你这个是智能的,我说我那个是智能的,传感器的精度、控制逻辑、安全联锁的要求,全是厂家自己说了算。上次刷到个新闻,有个厂家给客户装的安全联锁,人伸手进去碰了辊筒,刹车反应慢了0.3秒,直接把工人的手掌卷进去,最后打官司才发现,那个联锁的安全等级连最基本的PLd都达不到,厂家根本就没按安全标准做,就是凑了个感应开关,吓唬人用的。
这个事,行业里没人愿意提。毕竟谁都不想说自己卖的”智能设备”其实是个半成品。
我刚进厂当学徒的时候,我师傅跟我说过一句土话,我记到现在。
他说,选开炼机厂家,就跟选搭伙扛大包的兄弟一样——别听他吹得天花乱坠,你就去他的车间看,他自己家生产的机子,用了十年之后,辊面还光不光,齿轮箱漏不漏油,工人开着顺不顺手,比啥印刷精美的宣传册都管用。
我干了20年,见过太多老板在买设备的时候算小账,省个几万块,后面停机、维修、报废材料的损失,翻十倍都不止。
对了,你们厂里现在用的开炼机,是找的哪个厂家?有没有遇到过那种当时觉得捡了便宜,后来修到头疼的糟心事?
