上周三早班刚换完工装,我蹲在三号中走丝旁边抽烟。
烟还没抽到一半。
徒弟小周突然嗷一嗓子——钼丝断在刚开了30mm深的汽车模具镶件型腔里了。
掏丝掏了整整40分钟,镶件表面蹭得全是黑印,当天要发的货直接晚了6个小时,采购部的张姐从办公室冲过来骂的时候,我连嘴都插不上。
说实话,干这行20年,断丝这种事真的不是第一次见,但每次遇到还是闹心。毕竟电火花线切割这东西,平时躲在机床罩子里没人注意,一出事全是麻烦——断丝、接刀痕、尺寸偏个一两丝,随便哪个都能把你半天的活给干废。
别跟我扯什么“脉冲放电蚀除金属”的书面定义,说白了就是钼丝跟工件之间隔一层不导电的乳化液,通电一下一下打火花,把硬得啃不动的料,一点点烧出缝来。
我平时最常用的钼丝直径是0.18mm,穿一次新丝,正常情况下能连续跑12-15小时的活,要是参数没调好,可能2小时就断。
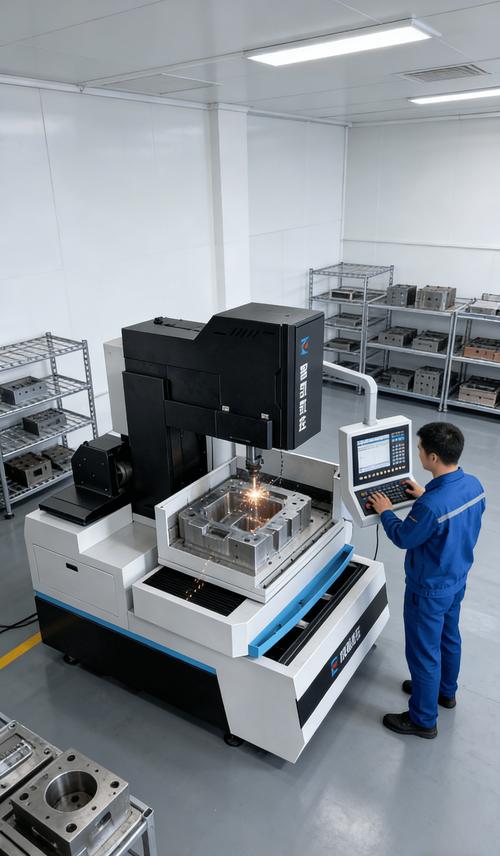
别信厂家吹的精度,实际干活全靠经验补
现在市面上的线切割说白了就三类:快走丝、中走丝、慢走丝。
快走丝用的是来回循环的钼丝,断了还能接,一小时的耗材成本才几块钱,但是走丝速度快,一般在8-12m/s,跑出来的件表面粗糙度最多到Ra3.2,精度也就±0.02mm,适合做个橡胶模、普通五金落料模,要求不高的活。
慢走丝就不一样了,用的是一次性的黄铜丝,走过去就收走不循环,走丝速度最多0.2m/s,精度能到±0.001mm,表面粗糙度能到Ra1.6,甚至更高,但是光一卷黄铜丝就两千多,加上去离子水的成本,一小时的耗材就得快一百块。
中走丝就是中间档,说白了就是给快走丝加了个修刀功能,跑第一次粗切,然后再走两次精修,能把粗糙度提到Ra1.6左右,成本比慢走丝低一半,是我们这种小厂接中高端活的主力。
不过话说回来,这里面的猫腻可多了。
很多厂家吹自己的中走丝精度能到±0.005mm,其实就是给机床加了个电子尺,丝杆的间隙根本没调,跑第一次粗切是准的,修刀的时候因为丝杆来回晃,直接偏个2丝,客户测尺寸的时候刚好在公差里,用俩月模具就变形。
还有慢走丝用的去离子水,行业标准要求电导度在1μS/cm以内,但是很多厂为了省成本,电导度到5μS/cm都不换,跑出来的工件表面全是麻点,抛光都抛不掉。我上次给一个客户修模,拆下来的镶件表面全是小坑,就是因为之前的加工点舍不得换去离子水。
别觉得线切割就是切个铁片子,不同行业的活,要求差得十万八千里。
去年给本地的汽车零部件厂做的保险杠冲孔模,料是Cr12MoV的,硬度HRC58,要求型面的配合间隙单边0.02mm。这个活最关键的不是切的快,是不能有应力变形——要是一次切透,硬料里的内应力直接把镶件拉歪,冲压个几万次冲出来的孔就是椭圆的,客户的保险杠装不上车,赔的钱比加工费多十倍。我当时把参数改了,分三次切,第一次留0.2mm余量,第二次留0.05mm,每切完一次就停15分钟让应力释放,最后精修的时候把脉冲宽度调小,跑出来的镶件用塞尺测间隙,单边差不到0.005mm,客户直接把我们拉进了合格供应商名录。
还有个更极端的活,去年给一家做PCB微钻的厂做的刀坯开槽。微钻的直径才0.3mm,要求槽宽0.12mm,槽深0.08mm,公差±0.002mm,稍微偏一点,钻PCB的时候直接断刀,一片PCB板就值好几百块。这个活我们根本不敢用中走丝,专门调到厂里唯一的慢走丝机,用0.1mm的细黄铜丝,走丝速度降到0.1m/s,脉冲电流调到最小,切出来的槽连毛刺都没有,客户拿显微镜看了三分钟,连说没想到我们这种小厂能做出来这个精度。

不同行业的活,根本不能用一套参数打天下
很多刚入行的小孩以为,只要把机床参数输进去就能干活,根本不管材料是啥,厚度多少,有没有内应力。上次徒弟小周切个20mm厚的铝块,直接用切钢的参数,跑出来的件表面全是熔渣,清理都清理不掉。
说实话,干了这么多年,我从来不会把自己调的参数存在机床的固定程序里。毕竟同样的料,不同批次的硬度可能差5HRC,甚至同一根料的不同位置,内应力都不一样,哪有什么万能参数。
吹得天花乱坠的智能制造,在车间里全是坑
最近这几年,机床厂都在吹自己的智能线切割,能自动连MES系统,能自动穿丝,能远程调参数,甚至说不用老师傅,普通工人就能操作。
上个月我们厂刚上了一台带自动穿丝功能的慢走丝,我特意试了下,切普通的20mm厚的钢件还行,遇到那种0.1mm的窄缝,穿十次能成一次就不错,徒弟小周人工穿丝半分钟就搞定,它要折腾五分钟。
还有所谓的绿色制造,现在要求乳化液不能乱排,我们厂也装了油水分离器,但是很多同行根本舍不得换滤芯,三个月都不换一次,乳化液都发臭了还在用,钼丝断的频率比以前高了一倍,工件表面的麻点也多了。
不过最没人愿意明讲的,还是应力变形的问题。
现在所有的线切割加工标准,都只要求最终尺寸精度和粗糙度,根本没提加工后的应力变形。同样的料,同样的参数,不同的师傅切出来的变形量能差3丝。很多加工点为了赶工期,根本不做去应力处理,一次切透就交货,客户验收的时候测尺寸是准的,等模具用了半年,变形超差了,再找过来,合同里根本没写应力变形的保质期,只能扯皮。
还有那个粗糙度的检测标准,还是1998年的,根本没考虑现在中走丝修刀的实际情况。很多厂拿个Ra0.8的检测报告,实际跑出来的件用手摸都能感觉到划痕,客户不懂就以为是好的,用俩月就出问题。
我们以前的老班长常说一句话:“线切割没有万能表,全靠手上的老茧摸。”
这话真的没错。机床再好,参数再先进,你不知道什么时候该停一会释放应力,不知道钼丝用了多少小时该换,不知道乳化液浓度多少的时候最不容易断丝,活肯定干不好。
我干了20年,现在每次换完钼丝,还是要拿张废料试切个两刀,摸下表面的粗糙度,才敢开正式的活。
对了,问下同行们,你们平时切厚料的时候,是分几次切?有没有遇到过明明所有参数都对,还是莫名其妙断丝的怪事?
