客户拉来的三车传动轴,卸在车间门口的时候,保安都过来凑热闹。
80码抖到方向盘抓不住,换谁都急。
质检拆了第一根,上三坐标打出来的数,所有人都愣了。
同轴度偏差0.08mm。
人家图纸上明明白白标着,允许偏差0.02mm。
班组长的工服后背全湿了,蹲在台阶上抽了三根烟。
那天车间的主轴连续转了12小时,比平时多跑了4个小时。
我们后来查机床的温度记录,主轴箱比冷机状态高了18℃。
操作工打表校准的时候,根本没等机床热稳,上来就架表打数。
轴热胀顶出来的那点量,全算成了零件的偏差。

校准这事儿,从来不是架个表打个数那么简单
刚进厂的时候,师傅拿铜棒敲我手腕,说打表的时候胳膊别硬撑。
硬撑出来的数,全是假的。
现在车间里常用的校准方法,说穿了就两种。
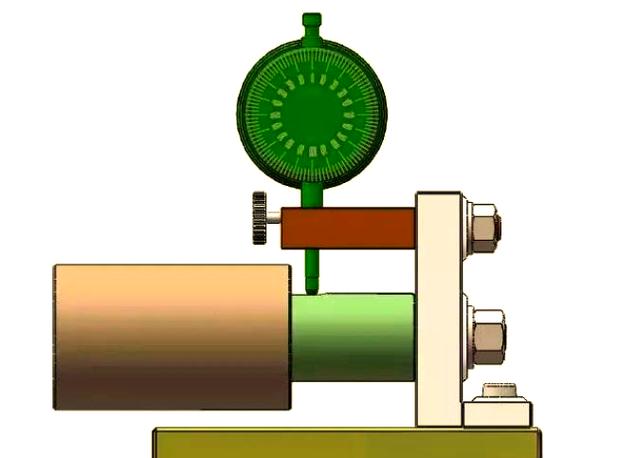
一种是传了几十年的百分表打表法。
一套表架加百分表,满打满算一百块钱。
但是对操作工的手艺要求高到离谱。
手腕稍微晃一下,表针跳0.01mm,你都未必能察觉。
我们测过,光表架本身的装夹间隙,就能带来0.01mm的系统误差。
另一种是现在常用的激光对中仪。
国产的现在分辨率能到0.001mm,架上去按个键,数直接跳在屏幕上。
不受手腕晃的影响,数稳得很。
贵是真贵,一台好点的要两万多。
行业里没人明说的妥协是什么?
很多厂哪怕买了激光对中仪,赶交期的时候还是用打表法凑数。
架激光对中仪要调平、对光,最少十分钟。
打表的话,五分钟就能搞定一根轴。
测出来的数看着差不多,实际装到客户机床上,跑俩月就出问题。
还有个没人提的数:钢轴连续运转的时候,温升每升高10℃,每米长度就会伸长0.012mm。
就这点伸长量,很多人根本不当回事。
等机床热透了,轴自己就歪了半毫米。
你冷校的时候再准,有啥用?
不同行业的要求差得离谱,别拿一套参数打天下
去年给某新势力车企供驱动电机轴,要求严到什么程度?
同轴度必须控制在0.01mm以内。
电机转速16000转,差0.01mm,动平衡直接崩。
之前有一批货,操作工冷校完就进热处理,出来轴变形了0.03mm,没复测就发走。
客户路试的时候轴承啸叫,退了800件。
算下来损失小二十万,车间主任扣了三个月绩效。
这种高转速的场景,差一丝一毫都是要命的事。
转头再看给山西矿山客户做的辊压机轴。
直径800mm,长度3.2米,转速才12转/分钟。
人家图纸上的同轴度要求是0.05mm。
一开始我们按汽车件的标准,用激光对中校了四个小时。
客户的设备工程师过来一看,笑了。
说你们这纯属浪费时间。
我们之前安装的时候,拿百分表粗打一下,偏差0.1mm都能用。
靠轴的自重跑合一周,自然就贴合了。
后来我们调整了流程,粗校完直接装,跑合72小时再紧一遍地脚螺栓。
到现在用了两年,一点问题没有。
你说这校准的标准,能一概而论吗?
现在吹得神乎其神的智能校准,藏着多少没人捅破的窗户纸
这两年车间里上了不少新设备。
机器人夹着百分表,自动找正轴的中心,不用人工扶表。
之前三个操作工干的校准活,现在一个人盯着屏幕就行。
效率提了三倍还多。
之前激光对中仪全是德国日本的,一台卖八万。
现在国产的同精度产品,价格才两万二。
我们去年换了三台,测出来的数和之前进口的比,最多差0.002mm。
根本不影响使用。
但是有个事,行业里没人愿意公开提。
现在所有的同轴度校准标准,全是针对裸露金属轴的静态校准。
根本没考虑零件后续要做表面处理的场景。
比如镀硬铬、喷陶瓷、做硬质氧化,这些涂层厚度一般在0.02-0.05mm。
你校准的时候,是按毛坯的外圆打表,还是按带涂层的成品尺寸打表?
翻遍现行的国标,没有一句解释。
去年我们给某航空配套厂做的轴,按毛坯尺寸校准完,镀了0.025mm的硬铬。
结果装到客户的机匣里,同轴度直接偏了0.03mm。
客户说我们不合格。
我们翻了所有标准,找不到任何条款说镀层厚度要算到校准基准里。
扯皮扯了俩月,最后还是我们自己掏了返工的钱。
这种标准滞后带来的坑,不知道有多少厂踩过。
我刚进厂的时候,师傅就跟我说。
冷校的数是给质检员看的,热跑的数才是给客户用的。
这么多年我见过太多数校得漂漂亮亮,一上机就抱轴的零件。
也见过打表的时候数差点,跑合完稳得一批的家伙。
别迷信那些花里胡哨的仪器。
你得知道你校的这个轴,最后要转到多少转,要带多大的载荷,要跑多久。
别拿着通用的校准流程,往所有零件上套。
最后问一句。
你们厂里校准完的零件,有多少是真的等机床热稳了、带载跑够时间复测过的?
碰到过最离谱的同轴度扯皮,是啥情况?
