2026-11-01 15:56:01 分类:商机
上个月的事。
车间里张磊那批45号钢输出轴,发去江苏的客户那,装配的时候齿轮塞不进去,硬敲到位之后跑了两小时,直接把平键从根部剪了。
客户开着车300多公里冲过来,拍着检验台的桌面骂,说你们这对称度是拿脚铣的?
我当时拿三坐标打了一下。好家伙,偏差0.12mm。客户图纸上要求的是0.02mm。差了整整6倍。
说实话,我刚进厂那会,根本没把这形位公差当回事。不就是轴上开个槽吗,能把键塞进去不晃就行。直到第一次碰到这种赔了两万多返工费的事,才知道这不起眼的公差,能把人逼到啥份上。
别拿对称度当几何题算,这玩意儿是真的要受力
很多新人对着图纸抠半天,觉得对称度就是键槽两边到轴中心的距离差。根本不对。
键槽对称度的本质,是保证平键的两个侧面能均匀受力,不是凑几何尺寸。
说几个干了这么多年摸出来的实数:普通轻载的输送机轴,对称度卡0.03mm以内就够用;重载的减速器输出轴,要压到0.01mm;要是带高速运转的液压花键轴,得卡到0.005mm才能保证跑合的时候不咬键。
很多人搞不清两种工艺的区别。一种是普通卧铣配分度头找正,加工的时候靠工人的手感对刀,干一件找一次,精度能到0.03mm上下,但是效率低,找正一次要20分钟;另一种是加工中心配寻边器对刀,批量干的话,重复定位精度能稳在0.015mm以内,但是机床贵,电耗也高。
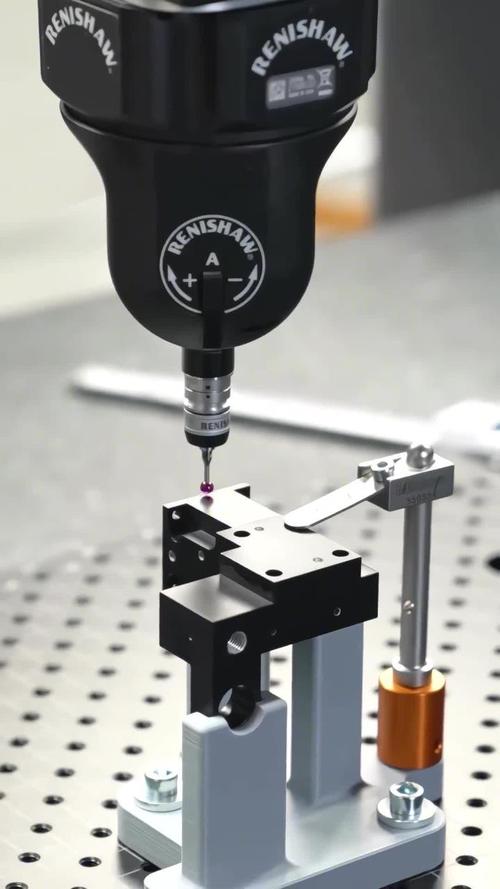 三坐标测量机检测轴类键槽对称度现场
不过话说回来,行业里有个心照不宣的妥协——批量生产的时候,没人会给每个零件都测对称度。首件打一次三坐标确认没问题,后面的零件全靠机床的重复定位撑着。要是碰到机床用了八九年,丝杠磨出间隙了,干到第三五十件的时候,偏差悄悄飘个0.03mm,只要客户不抽查,基本就混过去了。真要每件都测,光检测的成本就能占整个零件加工费的两成,小厂根本扛不住。
我师傅当年跟我说,别觉得0.01mm的偏差是吹毛求疵。你算啊,100牛米的扭矩,键槽偏了0.05mm,受力面积直接少了6成,所有的力全压在键的一个棱上,本来能扛10年的轴,可能跑3个月就把键槽咬成喇叭口,到时候你拆都拆不下来。
同样的键槽,换个行业要求能差10倍
别拿着一套工艺走天下。同样是开键槽,用在不同的地方,要求能差到你想不到。
去年给某新势力做新能源驱动电机的输出轴,人家图纸上标着对称度0.01mm。我们一开始按原来做工业电机的标准,卡0.03mm就交了货,结果人家台架测试的时候直接炸了——8000转的时候的啸叫声,比同功率的竞品大12分贝,NVH指标直接不达标。后来我们把工艺改了,铣完键槽之后用浮动铰刀精修一刀,把对称度压到0.008mm,噪音直接掉了8个分贝,才过了人家的验收。为啥要求这么严?电机转速动不动就12000转,键槽偏一点,离心力带的振动,两三个月就能把轴承干废。
 新能源汽车驱动电机轴成品特写
转头再看去年给河南农机厂做的旋耕机输出轴,人家的图纸上,对称度要求才0.1mm。说白了,只要平键能塞进去,敲两下不晃就行。旋耕机本来就在泥巴里刨,最高转速才1000转,就算键槽偏个0.05mm,大不了三个月换个键,用户也不会找上门。你要是真按新能源汽车的标准,把对称度卡到0.01mm,加工成本能翻3倍,农机厂根本不可能接受。
你看,同样是键槽,一个要求0.008mm,一个要求0.1mm,差了12倍。很多新人刚过来的时候拿着图纸懵,说不都是轴上开个槽吗,怎么要求差这么多。说白了,所有的公差要求,都是跟着使用场景走的,脱离场景谈精度,就是纯纯的浪费钱。
现在的新规矩,藏着没人愿意说的坑
这两年智能制造的线铺得快,原来的老铣床基本都换了带视觉对刀的加工中心,理论上对称度的一致性能提到90%以上,生产效率翻了快一倍。但是这里面藏着个没人愿意公开说的问题——很多设计人员根本没下过车间,图纸上的基准标得一塌糊涂。
上个月碰到个客户,给的图纸上键槽对称度的基准是轴的外圆母线,不是中心轴线。我们按他的要求测,哪怕把键槽铣得再准,测出来的偏差都能到0.05mm。后来我们换了基准轴线测,实际偏差才0.01mm。拿着报告跟他掰扯了半小时,他才发现自己照着老图纸抄的时候,把基准选错了,当时脸都红了。
还有个更头疼的事。现在进口的高精度加工中心,铣出来的键槽对称度能稳定在0.005mm,但是对应的检测设备,三坐标的探针要是磨损了0.002mm,测出来的结果就全错了。很多中小厂为了省成本,探针用了三五年都不校准,最后生产的零件到底合格不合格,根本没人说的清。之前有个同行跟我说,他们给某外资品牌做零件,对方要求探针必须校准到示值误差0.001mm以内,光校准一次的钱,够买半把国产硬质合金铣刀,但是你不校准,人家根本不认你的检测报告。
我们车间干了30年的李师傅,每次铣完键槽,都不着急上三坐标。他拿个V型块把轴架在平板上,打个百分表靠在键槽的侧面,转一圈轴看表针晃不晃。他总说,啥对称度不对称度,表针不晃,比你拿三坐标打十次都准。
说真的,干机加工这么多年,我从来不信什么高大上的理论。那些写在书本上的公式,终究抵不过车间里攒了几十年的手感。
对了,你们车间现在测键槽对称度,是全靠三坐标打,还是还保留着老架V型块打表的习惯?有没有碰到过图纸基准标错的离谱事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:键槽对称度:车间里没人明说但能搞崩整条产线的隐形雷
文章链接:https://m.yxqcspc.com/18915/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
