上周三早班刚换完工装,质检岗的小周举着个齿轮冲我喊,师傅你快来看,这齿面的拉痕跟上次那批退货的一模一样。
我当时手里的茶杯都没放稳。
三步跨过去。
就那道0.12mm的螺旋状划痕,直接把我们上周发去重庆的320件轻卡变速箱齿轮全给打回来了,客户说装车路试跑到40码就有啸叫,拆下来一测,齿向精度差了0.03mm,刚好卡在合格线的边缘。
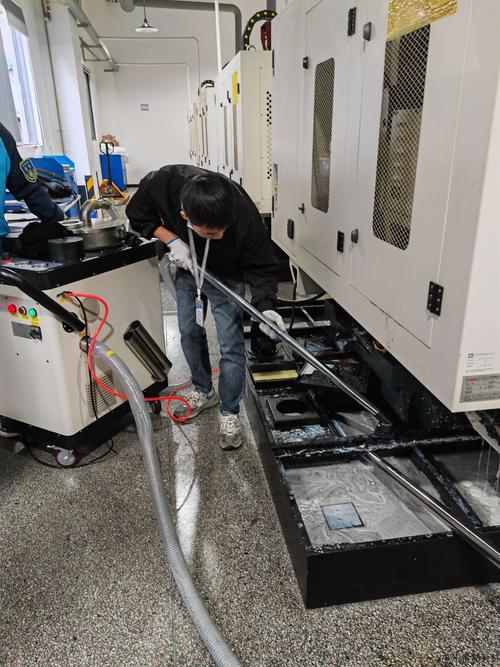
谁都没想到,最后查来查去,问题根本不在毛坯,也不在剃齿刀,是那台用了8年的数控剃齿机,X轴的光栅尺进了切削液,反馈值飘了0.02mm。
别信手册上的死参数,车间里的数字都是试出来的
很多刚入行的小孩以为数控剃齿机就是把齿轮夹上去转就行。
哪有那么简单。
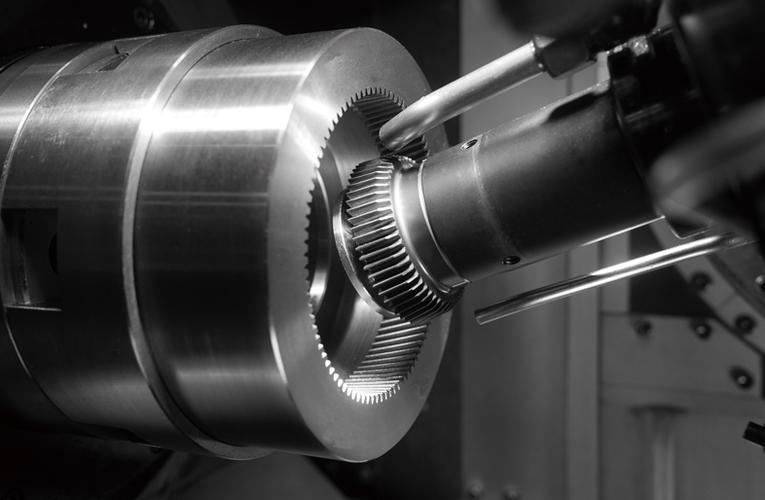
说白了就是剃齿刀跟工件做无侧隙的啮合传动,一边转一边径向进给,把滚齿留的0.15mm左右的余量给刮下来,最后把齿形精度稳到6级以内。
我们现在常用的参数,径向吃刀量第一次走刀是0.08mm,第二次精修走0.02mm,光整走刀的时候进给速度压到120mm/min,比手册上给的推荐值慢了整整40%。
为啥?因为我们车间的车间温度常年在18到32度飘,你按手册上20度恒温下的参数设,夏天一热,工件胀了,直接就过切。
现在市面上的数控剃齿机,说白了就两条技术路线:一条是全闭环光栅尺反馈,精度能稳到0.005mm,但是怕油怕铁屑,稍微进点切削液就飘;另一条是半闭环伺服编码器,皮实耐造,但是精度差个0.01mm左右,用久了还得定期补间隙。
行业里没人明说的妥协是啥?只要不是做航空航天那种要求5级精度以上的齿轮,大家都故意把全闭环的光栅尺反馈值给屏蔽个0.005mm,就怕它太灵敏,稍微有点车间行车经过的震动就报警停线,耽误产能。
毕竟谁算都知道,一小时停机损失的钱,比那0.005mm的精度差带来的售后成本高多了。
你别觉得这是偷工减料,去年我们给某家做新能源减速箱的客户试机,一开始用全闭环跑,一天报8次警,都是光栅尺检测到震动超差,后来把反馈阈值调宽了0.008mm,报警直接降到一天1次,测下来的齿形精度还是稳在6级,客户验收根本挑不出毛病。
不同的活儿,数控剃齿机的脾气得顺着来
别以为参数设一次就能跑遍所有订单。
给挖掘机做行走减速机齿轮的活儿,那要求啥?耐造。齿面的粗糙度要稳在Ra0.8,但是精度要求没那么高,6级就够。
去年我们接了个批量1200件的订单,一开始用的是给汽车齿轮做的参数,跑出来的齿轮装机测试,跑合100小时就出点蚀。
后来我们把剃齿刀的螺旋角故意差了15分,剃出来的齿面有个微小的鼓形量,相当于给后期的润滑油留了存油的槽,再跑1000小时,点蚀都没出现。
再说说现在最火的新能源减速器齿轮,那要求就完全反过来了。
不能有一点鼓形量,齿向误差要控制在0.008mm以内,齿面粗糙度要到Ra0.4,不然跑起来的啸叫能让车主在车里听着闹心。
去年给某新势力车企做配套,一开始用普通的油性切削液,剃出来的齿面总有细微的刀痕,后来换成了带极压添加剂的合成切削液,把剃齿机的主轴转速从120r/min降到80r/min,跑了50件测下来,齿面粗糙度刚好达标,路试的时候啸叫值从原来的62分贝降到了48分贝,直接过了验收。
现在的数控剃齿机,坑比你想的多
这两年国产数控剃齿机确实起来了。
原来我们车间那台日本进口的,花了230万,现在同配置的国产机才70多万,装上用了一年,精度保持性跟进口的差不了多少,很多同行都在换。
不少厂家现在都把机床连到MES系统上,自动采集加工参数,不用人工记台账,看着挺智能。
但是这里有个没人愿意公开说的难题:现在的剃齿精度检测标准,还是2008年定的,只测静态的齿形齿向误差,根本不测剃完之后的齿轮在高速运转下的动平衡和啸叫值。
去年我们有批齿轮,按老标准测,所有精度都合格,发给客户之后,在减速器台架上跑8000转,啸叫值直接超了12分贝,客户给退回来,我们拆下来一测,原来剃齿机在加工最后一件的时候,主轴跳了一下,但是静态检测的时候,那个误差只有0.006mm,按老标准是合格的,但是高速旋转的时候,这点误差放大,就成了噪音源。
现在很多机床厂家为了抢订单,把加工节拍往极限了压,原来加工一件齿轮要45秒,现在能压到28秒,配套的检测环节也跟着省,只测首件和末件,中间的工件根本不管,最后出了问题,全是做齿轮的配套厂背锅。
我在车间泡了20年,总跟徒弟说一句话:数控剃齿机不是买回来当大爷供的,你得给它顺毛。
啥意思?就是别光看屏幕上的参数对不对,你得天天摸它的主轴温度,听它的运转声音,看它掉下来的铁屑是啥形状——要是铁屑成了连续的卷,说明吃刀量刚好,要是铁屑碎成粉,那肯定是参数飘了,或者刀具磨钝了。
书本上的理论再漂亮,也不如你在机床边站三天攒的经验管用。
对了,你们车间的数控剃齿机,有没有过那种参数全对,加工出来的齿轮就是不合格的怪事?都是咋解决的?
