上周三凌晨三点,我在宿舍睡得正沉,老陈砸门的声音快把门框震掉了。他说3号等离子切割机切Q355板,切到第三十二块的时候,割缝突然歪了3毫米——整叠12块板全废,算下来光材料钱就亏了小两万。
我披着外套到车间,顺着导轨摸过去,指尖能摸到导轨面上一道浅槽。之前选设备的时候,那个数控切割机厂家拍着胸脯说,导轨是进口淬火磨制的,直线度0.02mm/m,保用十年。结果拉荒测了三米,直线度差了0.08mm。
找售后,人家张嘴就说你车间地基不平。我拿水平仪打了三个基准点,地基倾斜度才0.01度,连合格线的十分之一都不到。说白了,就是当初装配的时候,他们没把导轨的内应力拉平,装完就打包发货,跑半年变形了,全推给客户的使用问题。当时我气得直笑,合着我们攒了十几年的水平仪,是买来当摆设的?
那些销售不会交底的参数猫腻
干了这么多年机修,拆过的切割机没有三十也有二十台。好多人买设备第一眼看切割厚度、最大行程,觉得这俩数够大就好。
真不是。
真正决定设备用着顺不顺的,是三个没人主动跟你提的数。
第一个是导轨安装的直线度公差。正规厂家出厂,要把整机架在恒温车间跑合48小时,反复调整导轨间隙,最终测出来的数值要卡在0.02mm/m以内。差0.01,切20米长的板,端头就差20丝——你拼大型结构件的时候,这个缝对不上,焊工得磨俩小时。
第二个是割枪随动的响应速度。正规配置的随动机构,0.1秒内就能感知钢板表面的起伏,自动调整割枪高度。要是响应慢了半拍,遇到钢板上的氧化皮、焊缝余高,要么割嘴撞碎,要么切不透留个豁口。
现在市面上两条主流传动路线,销售吹得各有各的好。一条是伺服电机配淬火齿轮齿条,一条是步进电机配橡胶同步带。好多销售说同步带静音、成本低,传动效率高。
骗鬼呢。
车间里的老机修都懂,同步带用满18个月,拉伸量就会到1.2mm,切出来的直角是圆弧形的,你切个带定位孔的异形件,坐标能飘出去半厘米。我之前见过一个客户,买了同步带的设备,用了半年,切一个1米见方的方板,测出来的对角线差了8毫米,跟个菱形似的,找厂家,人家说你要定期给同步带张紧。你说这不是扯吗?买设备是来干活的,不是来当保姆伺候的。
更别说那些小厂家藏着的小心思:为了压成本,把龙门架的壁厚从要求的6mm降到3mm,外面套个厚1mm的钣金外壳,称起来重量差不离,实际刚性差一半,走快了龙门架震得割枪都抖,切出来的面全是波纹。他们才不会跟你说这个,只会说我们的设备做了轻量化设计,运输方便,安装简单。
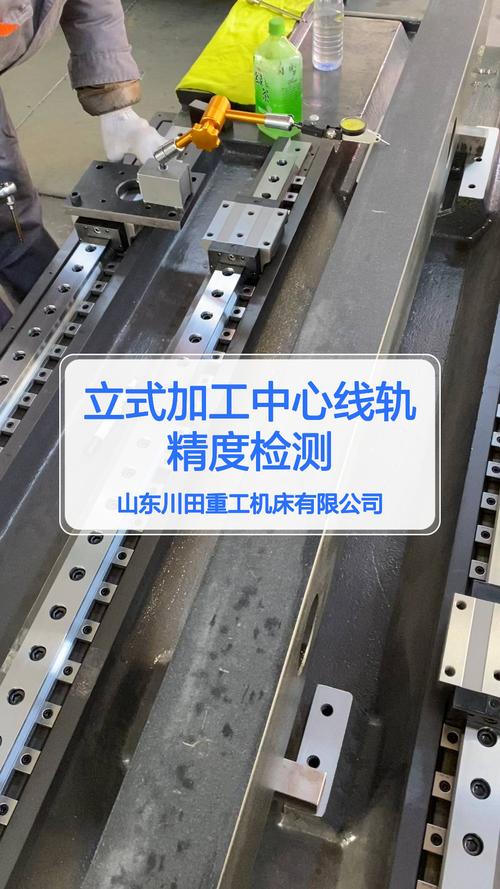
说到这想起去年拆的一台小厂设备,掀开导轨上的防尘罩,里面攒的金属粉尘都能搓成泥团,导轨工作面磨出了一道0.3mm深的槽,跟老农犁过的田垄似的。问厂家,人家说你没定期吹粉尘。可正规厂家的导轨,防尘结构是带正压气封的,切半年都不会进这么多灰。
哪有什么万能设备,不同行业的需求差远了
好多数控切割机厂家拿一套通用参数打所有客户,给做厚板的推轻量龙门,给做薄板的推大功率电源,美其名曰“全场景适配”。
实际啥都干不好。
就说两个我们打交道最多的行业。
一个是做工程机械结构件的,常年切20mm以上的厚Q355板。人家要的根本不是切薄板的速度,是厚板切完的挂渣要少,不用二次打磨。去年隔壁挖机厂换设备,之前用的老机器切25mm的板,挂渣厚得得用角磨机打10分钟一块,因为挂渣没清干净,焊缝探伤总出夹渣,前前后后退了三批货,赔了十几万。后来找的那个厂家,专门给厚板场景配了带电流稳压冗余的等离子电源,切出来的板挂渣一敲就掉,光打磨工序的人工,一个月就省了一万二。
另一个是做钣金机柜、广告标识的,常年切1-3mm的薄冷轧板。人家要的是切出来的面不能塌边,定位孔要准。之前本地一个做机柜的老板贪便宜,选了台龙门架自重才1.2吨的轻量设备,切1.5mm的板走快了龙门晃,切出来的方孔四个边直线度差了0.5mm,装机柜的时候螺丝都对不上孔,返工返到老板直跳脚。后来换的厂家,专门把龙门架做了焊接去应力处理,自重加到2.8吨,切3mm的板走12米/分钟,切出来的方孔塞游标卡尺进去,间隙不到2丝。

你想啊,切20mm厚板的龙门自重4吨,压在1mm的薄板上都能把板压出凹痕,这哪是通用设备,这是硬凑参数的糊弄事。
吹得凶的进口替代,藏着多少没说透的坑
这几年国产数控系统进步是真快,我们车间现在用的三套系统,都是国产的,反应速度不比十年前买的进口货差,价格才是人家的三分之一。说进口替代是趋势,这话没毛病。
但行业里有个没人愿意公开说的难题:整机装配的一致性。
同一条生产线上出来的十台设备,第一台的精度能到0.02mm/m,第十台可能就飘到0.06了。为啥?好多小厂根本没有恒温装配车间,冬天车间零下5度,夏天38度,装配的时候拧螺栓的力度、导轨的间隙,全靠师傅的手感。今天师傅心情好,慢慢调,装的设备精度就高;明天师傅赶工期,要发三台车,装完不跑合就直接拉走,到客户车间用俩月,导轨间隙就磨大了。
还有那个标准滞后的问题,现在现行的数控切割机精度标准,还是12年前定的,里面允许的导轨直线度公差是0.1mm/m。啥概念?就是切10米长的板,端头差1mm都算合格。可现在客户拼大型风电塔筒的法兰,差0.5mm都焊不上,这个老标准早就跟不上实际需求了。你说厂家为啥不按更高的标准做?成本上去了,价格就没竞争力了,只能卡着最低的合格线做。
去年去行业展会,有个销售拉着我看他们的旗舰设备,说切30mm的板跟切豆腐似的。我蹲下来摸了摸导轨,连个防尘毛刷都没装,就这结构,拉回车间用三个月,金属粉尘全进到齿轮齿条的间隙里,磨损得比啥都快。当时我笑了笑,没拆穿。
我们车间传了几十年的老话:“好设备不是看出来的,是拿水平仪打出来的”。别管销售说的天花乱坠,你拉着他到你车间,当着他的面掀开导轨上的防尘罩,拿塞尺量量间隙,用水平仪打三米长的直线度,跑一遍空行程听听齿轮箱的噪音,比你看十份盖着红章的检测报告都管用。
选厂家从来不是选名气最大的,是选那个愿意在你看不见的地方,把导轨、壁厚、防尘结构做扎实的。
你们车间选数控切割机厂家的时候,遇到过最离谱的售后扯皮是啥?评论区唠唠。
